
Eine Oberflächenangabe ist eines der kleinsten Details auf einer Zeichnung und eines der einflussreichsten. Richtig angegeben, überträgt sie dieselbe Vorgabe sauber über die gesamte Lieferkette. Wir arbeiten jede Woche damit.
Ein Symbol mit Ra 1,6 µm spricht gleichzeitig den Konstrukteur, den Lieferanten und den Prüfer bei der Wareneingangsprüfung an. Wenn die dahinterstehende Norm klar ist, lesen alle drei es gleich. Dieses gemeinsame Verständnis hält die Zahl aussagekräftig.
Diese eine Angabe leistet viel. Sie teilt dem Programmierer die Operation mit, dem Zerspaner den Vorschub, dem Prüfer das Messmittel und dem Kunden, was zu prüfen ist. Wenn beide Seiten dieselbe Norm referenzieren, besteht das Teil die Prüfung und alle sind auf demselben Stand.
Dieser Leitfaden behandelt die geltenden Normen, das Lesen von Oberflächensymbolen, die Bedeutung der einzelnen Parameter und den Einfluss der Oberflächenwahl auf Funktion und Kosten.
Was ist Oberflächengüte?
Die Oberflächenbeschaffenheit ist die messbare Textur einer gefertigten Oberfläche, gekennzeichnet durch drei Elemente: Rauheit, Welligkeit und Rillenrichtung. Die meisten Ingenieure verwenden “Oberflächenbeschaffenheit” und “Oberflächenrauheit” im Werkstattjargon synonym. Auf einer Zeichnung ist die Unterscheidung wichtig.
Rauheit sind die feinen Spitzen und Täler, die von der Schneiden Welligkeit ist die übergeordnete Wellenform, die durch Maschinenvibration, Spindelrundlauf oder thermische Drift verursacht wird. Die Riefenrichtung ist das dominierende Richtungsmuster der Textur, das durch den Fertigungsprozess bestimmt wird: parallele Linien beim Drehen, gekreuzte Bögen beim Planfräsen und zufällige Muster beim Läppen. Eine Ra-Angabe steuert nur die Rauheit. Wenn Welligkeit oder Riefenrichtung für die Funktion relevant sind, muss die Zeichnung dies explizit angeben.
Wie die Oberflächengüte gemessen wird
Bevor wir uns mit der Normschreibweise und Zeichnungsangaben befassen, ist es hilfreich, die Parameter selbst zu verstehen. Ra und Rz sind die beiden, die Ihnen am häufigsten begegnen werden. Sie messen unterschiedliche Dinge, werden in verschiedenen Märkten verwendet und lassen sich nicht zuverlässig ineinander umrechnen.
Ra: Mittenrauwert
Ra ist der am häufigsten spezifizierte Rauheitsparameter auf US-Konstruktionszeichnungen, wie definiert in ISO 21920 und ASME B46.1. Sie ist das arithmetische Mittel der Oberflächenhöhenabweichungen über eine Messstrecke.
Ra liefert einen nützlichen Durchschnitt, aber Durchschnitte verbergen Extreme. Zwei Oberflächen mit demselben Ra können sich im Einsatz unterschiedlich verhalten, weil Ra isolierte tiefe Kratzer und extreme Spitzen glättet. Eine Dichtfläche mit einer tiefen Rille und ansonsten glatter Oberfläche ergibt denselben Ra wie eine gleichmäßig raue Oberfläche. Die Dichtung wird nicht zustimmen, dass diese beiden Oberflächen gleichwertig sind. Die Messstrecke, über die Ra berechnet wird, ist wichtig; wenn eine von der Standardeinstellung abweichende Messstrecke erforderlich ist, geben Sie diese explizit in der Zeichnung innerhalb der Symbolnotation an.
Rz: mittlere maximale Rauhtiefe
Rz ist der Mittelwert der fünf größten Spitzen-Tal-Höhen über fünf Messstrecken gemäß ISO 21920. Während Ra alles zu einem Mittelwert glättet, reagiert Rz auf die Extremwerte.
Rz wird in europäischen und asiatischen Märkten häufiger spezifiziert. Wenn Sie bei einem europäischen oder chinesischen Lieferanten beziehen, steht Rz auf der Zeichnung neben oder anstelle von Ra. Ra und Rz lassen sich nicht zuverlässig ineinander umrechnen – sie messen unterschiedliche Aspekte derselben Oberfläche, und der Zusammenhang hängt von der konkreten Form des Profils ab. Wenn eine Zeichnung über Regionen hinweg kommunizieren muss, geben Sie beide Werte explizit an, statt sich auf einen Umrechnungsfaktor zu verlassen.
Weitere Parameter: Rq, Rt, Rmax
Rq gewichtet große Abweichungen stärker als Ra und erscheint in optischen und Halbleiterspezifikationen. Rt ist der größte einzelne Spitze-zu-Tal-Abstand über die gesamte Auswertungslänge. Rmax ist ähnlich, wird aber innerhalb einer einzelnen Messlänge gemessen. Beide werden relevant, wenn ein einzelnes Ausreißermerkmal die Funktion beeinträchtigen würde. Wenn ein einziger Kratzer auf einer Dichtfläche zu einer undichten Baugruppe führt, ist Rt oder Rmax der anzugebende Parameter – weder Ra noch Rz erfassen zuverlässig einen isolierten Extremwert.
Messmethoden
Kontaktprofilometer sind das Standardwerkzeug in der Werkstatt. Eine Tastspitze mit Diamantkugel fährt über die Oberfläche und zeichnet die vertikalen Abweichungen auf; die Kalibrierung ist über NIST in den USA und vergleichbare Institute in anderen Ländern auf nationale Normale rückführbar. Die Messrichtung ist entscheidend: Wird die Tastspitze parallel zur Bearbeitungsrichtung geführt, liest sie einen niedrigeren Ra-Wert als bei einer Messung senkrecht dazu. Bei Funktionsflächen, bei denen die Orientierung eine Rolle spielt, sollte in der Zeichnung neben dem Ra-Wert auch die Messrichtung angegeben werden.
Berührungslose Verfahren umfassen Laserprofilometer, Weißlichtinterferometer und Konfokalmikroskope. Sie erfassen sehr feine Oberflächen unterhalb des Bereichs von Tastschnittgeräten und arbeiten zerstörungsfrei, sind aber in der Regel laborgebunden statt werkstattnah. Vergleichsplatten bleiben üblich für schnelle Gut-Schlecht-Prüfungen in der Serie, wenn kein Profilometer verfügbar ist.
Welchen Parameter für welche Anwendung angeben
Verwenden Sie Ra allein für allgemeine bearbeitete Oberflächen, nicht dichtende Auflageflächen und Sichtflächen, bei denen eine Mittelung akzeptabel ist.
Verwenden Sie Ra und Rz zusammen für Dichtflächen, Lagerzapfen, beschichtete Oberflächen und ermüdungskritische Merkmale, bei denen neben dem Mittelwert auch die Ausreißerkontrolle zählt.
Verwenden Sie Ra, Rz und Rt oder Rmax für Hochdruck-Dichtflächen und optische Passflächen, bei denen eine einzelne isolierte Spitze oder ein Kratzer zu einem Funktionsausfall führen würde.
Oberflächennormen: ASME, ISO und was sie regeln
Die meisten Ingenieure müssen nur wissen, welche Norm welche Entscheidung regelt: Zeichnungsangaben, Parameterdefinition, Messung oder branchenspezifische Anwendung. Die fünf folgenden Normen decken fast jede Situation ab.
ASME Y14.36: Symbole für Oberflächentextur (US)
ASME Y14.36 ist die US-Norm, die festlegt, wie Oberflächenbeschaffenheit auf technischen Zeichnungen angegeben wird. Sie definiert die Familie der Haken-Symbole, die Platzierung von Ra- und Rz-Werten, Angaben zur Rillenrichtung und Hinweise zum Fertigungsverfahren. Die aktuelle Ausgabe, ASME Y14.36-2018, ersetzt die frühere Y14.36M-1996 und gleicht mehrere Elemente an ISO 1302 an. Zeichnungen, die vor 2018 erstellt wurden, können noch die älteren Konventionen verwenden; im Schriftfeld sollte die maßgebliche Ausgabe angegeben sein.
ISO 1302: Angabe der Oberflächenbeschaffenheit in Zeichnungen (international)
ISO 1302 ist das internationale Äquivalent zu ASME Y14.36. Es definiert grafische Symbole für Oberflächenbeschaffenheitsanforderungen auf Zeichnungen und wird in Europa, Asien und überall dort weit verbreitet eingesetzt, wo ISO-Zeichnungsnormen gelten. Ein bemerkenswerter Unterschied: ISO 1302 verwendet die Notation mit Ober- und Untergrenze stärker, wobei U für die obere Spezifikationsgrenze und L für die untere neben dem Parameterwert erscheinen. ASME Y14.36 verwendete traditionell einen einzelnen Höchstwert, doch das Update von 2018 hat die Konventionen einander angenähert. Wenn eine Zeichnung US-amerikanische und internationale Lieferanten betrifft, geben Sie im Schriftfeld an, welche Norm gilt, oder führen Sie beide Notationen auf.
ASME B46.1: Messung der Oberflächenbeschaffenheit
ASME B46.1 legt in den USA Messmethoden, Parameter und Anforderungen an die Kalibrierung von Geräten für die Oberflächenrauheit fest. Wenn das Qualitätslabor eine Oberflächenangabe prüft, regelt ASME B46.1, wie die Messung durchgeführt und dokumentiert wird. Die aktuelle Ausgabe, ASME B46.1-2019, enthält erweiterte Hinweise zu berührungslosen optischen Verfahren. Wenn ein Qualitätssystem auf eine ältere Ausgabe verweist, prüfen Sie, ob die verwendeten Methoden mit der aktuellen Revision übereinstimmen.
ISO 21920: Parameterdefinitionen und Messregeln
ISO 21920 definiert die grundlegenden Rauheitskenngrößen: Ra, Rz, Rq, Rt und weitere. Sie legt fest, wie Grenzwellenlängen und Auswertungslängen zu wählen sind, einschließlich Regeln für periodische und nicht periodische Profile. ISO 21920-2:2021 hat ISO 4287 für neue Zeichnungen abgelöst, obwohl viele bestehende Zeichnungen noch auf ISO 4287 verweisen. Neue Zeichnungen für den internationalen Einsatz sollten auf die aktuelle Norm verweisen oder während der Übergangszeit beide angeben.
VDI 3400: Rauheitsgrade für EDM- und Werkzeugoberflächen
VDI 3400 ist eine deutsche Norm, die häufig verwendet wird, um die durch EDM erzeugte Oberflächenbeschaffenheit auf Einsätzen für Spritzgussformen zu spezifizieren. Ihre 45-Klassen-Skala, VDI 0 bis VDI 45, entspricht bestimmten Ra-Werten und erscheint auf Werkzeugzeichnungen statt auf Zeichnungen fertiger Teile. VDI 3400 ist kein Ersatz für Ra; es definiert, was ein EDM-Vorgang erzeugen muss. Beide Notationen können erscheinen, wenn ein Teil zusammen mit seinem Formwerkzeug beschrieben wird.
So lesen Sie eine Oberflächenangabe in einer Zeichnung
Das korrekte Lesen eines Oberflächensymbols ist etwas, das überraschend viele Ingenieure nie formell gelernt haben. Die folgende Schritt-für-Schritt-Erklärung behandelt die Anatomie des Symbols Position für Position, die drei Symbolvarianten und die häufigen Fehler, die zu Verwirrung in der Fertigung führen.
Aufbau eines Oberflächensymbols
Das Oberflächensymbol ist ein Haken mit sechs definierten Positionen nach ASME Y14.36 und ISO 1302. Die obere linke Position am führenden Schenkel enthält standardmäßig den primären Rauheitswert Ra, sofern kein anderer Parameter genannt wird. Über dem Symbol steht das Fertigungsverfahren mit Angaben wie “gefräst”, “geschliffen” oder “gehoned”. Die obere rechte Position enthält die Bearbeitungszugabe, wenn für eine sekundäre Operation Material stehen bleiben muss. Die untere linke Position enthält den sekundären Parameter, typischerweise Rz, wenn er zusammen mit Ra angegeben wird.
Das Feld enthält die Messstrecke, wenn eine vom Standard abweichende Grenzwellenlänge gefordert ist; die meisten Zeichnungen lassen dies weg und verlassen sich auf den Standardwert. Die Position unten rechts enthält das Symbol für die Rillenrichtung: parallel, senkrecht, gekreuzt, mehrrichtungs, kreisförmig, radial oder punktförmig. Wenn eine Zeichnung US-amerikanische und internationale Lieferanten betrifft, sollte das Schriftfeld angeben, welche Norm für die Auslegung gilt.
Die drei Symbolvarianten
Das einfache Häkchen ohne Modifikator bedeutet, dass eine Oberflächenanforderung besteht, aber die Herstellungsmethode nicht spezifiziert ist; der Hersteller kann den Wert durch jedes Verfahren erreichen. Ein Häkchen mit einem Kreis am Schnittpunkt bedeutet, dass eine Bearbeitung durch Materialabtrag erforderlich ist; die Oberfläche muss geschnitten, geschliffen oder anderweitig durch Materialabtrag bearbeitet werden. Ein Häkchen mit einem horizontalen Balken oben bedeutet, dass kein Materialabtrag zulässig ist; die Oberfläche muss im Guss-, Schmiede- oder Umformzustand verbleiben.
Häufige Fehler bei der Angabe der Oberflächenbehandlung
Unvollständige oder mehrdeutige Angaben zur Oberflächenbehandlung gehören zu den häufigsten Ursachen für Nacharbeit und Prüfstreitigkeiten. Die folgenden Fehler machen die Mehrheit aus:
- Überspezifikation von Ra über das gesamte Bauteil. Ra 0,8 auf jeder Oberfläche zu fordern, wenn nur zwei Passflächen ihn benötigen, erhöht die Bearbeitungszeit und die Prüfpunkte ohne funktionalen Nutzen.
- Oberflächenrauheit mit Oberflächenbehandlung verwechseln. Eine Ra-Angabe allein kontrolliert weder Welligkeit noch Rillenrichtung. Ist die Welligkeit funktionsrelevant, muss die Zeichnung das vorgeben.
- Ra allein verwenden, wenn Ausreißer kontrolliert werden müssen. Eine Dichtfläche mit akzeptablem Ra kann durch einen einzigen tiefen Kratzer undicht werden. Wenn einzelne Ausreißer die Funktion beeinträchtigen, geben Sie Rt oder Rmax an.
- Das Weglassen der Abschnittlänge, wenn keine Standardwerte gelten. Wenn ein abweichender Abschnitt benötigt wird, geben Sie ihn innerhalb der Symbolnotation an, sonst greift der Prüfer auf den Standardwert zurück.
- Normen zu mischen, ohne anzugeben, welche gilt. Ein US-typisches Symbol, das von einem ISO-geschulten Team geprüft wird, schafft Unklarheit. Ein Hinweis im Schriftfeld, der die geltende Norm nennt, beseitigt sie.
Wie Oberflächenvorgaben die Kosten bestimmen
Spezifikationsentscheidungen in einer Zeichnung zeigen sich als Kosten im Angebot, und die Beziehung zwischen Ra und Kosten ist nicht linear. Die folgende Prozess-zu-Ra-Referenz ordnet gängige Fertigungsverfahren ihren realistischen Ra-Ausgabebereichen zu.
| Prozess | Typischer Ra-Bereich (µm) | Typische Anwendungen | Anmerkungen |
|---|---|---|---|
| CNC-Fräsen | 0,8 bis 6,3 | Allgemeine bearbeitete Teile, Halter, Gehäuse | Bearbeitungszustand hängt von Werkzeug, Vorschub und Material ab |
| CNC-Drehen | 0,4 bis 3,2 | Wellen, Stifte, Buchsen | Feinere Bearbeitungsoberflächen als beim Fräsen auf zylindrischen Konturen |
| Flachschleifen | 0,1 bis 1,6 | Planflächen als Dichtflächen, Endmaße | Separater zweiter Arbeitsgang |
| Außenrundschleifen | 0,1 bis 0,8 | Lagerzapfen, Wellen | Separater zweiter Arbeitsgang |
| Honbohren | 0,1 bis 0,8 | Zylinderbohrungen, Hydraulikbohrungen | Erzeugt ein kontrolliertes Kreuzschliffmuster |
| Läppen | 0,012 bis 0,2 | Optische Dichtflächen, Ventilsitze | Spezialverfahren; nicht routinemäßig |
| Polieren | 0,012 bis 0,4 | Sichtflächen und hochwertige Passflächen | Die Kosten steigen mit der polierten Fläche |
| EDM (Draht/Senkerosion) | 0,8 bis 6,3 | Komplexe Innenkonturen, Werkzeuge | Die Oberfläche hängt von den EDM-Parametern und der Elektrode ab |
| Druckgussting (im Gusszustand) | 1,6 bis 12,5 | Aluminium- oder Zinkteile in hoher Stückzahl | Basiswert vor der Bearbeitung |
| Sandguss (Gusszustand) | 12,5 bis 25 | Große Bauteile aus Gusseisen, Stahl und Aluminium | In der Regel ist eine Bearbeitung für eine kontrollierte Oberfläche erforderlich |
Drei Spezifikationsgewohnheiten beseitigen die meisten unnötigen Kosten für die Oberflächenbehandlung:
- Verwenden Sie enge Ra-Angaben nur für funktionale Oberflächen. Nutzen Sie überall sonst den größten Ra-Wert, der die Anforderung erfüllt.
- Wenn auf einer kleinen Fläche eine enge Oberfläche benötigt wird, begrenzen Sie mit Konstruktionsmerkmalen die bearbeitete Zone: ein erhöhter Ansatz, eine Freistellnut oder eine vertiefte Tasche reduziert die Fläche, die enge Oberflächenoperationen erfordert.
- Stimmen Sie den Parameter auf die Funktion ab. Ra 0,4 pauschal vorzugeben, wenn nur eine Rz-gesteuerte Oberfläche dies benötigt, erhöht die Kosten ohne funktionalen Mehrwert.
Wie die Oberflächenbeschaffenheit die Funktion von Bauteilen beeinflusst
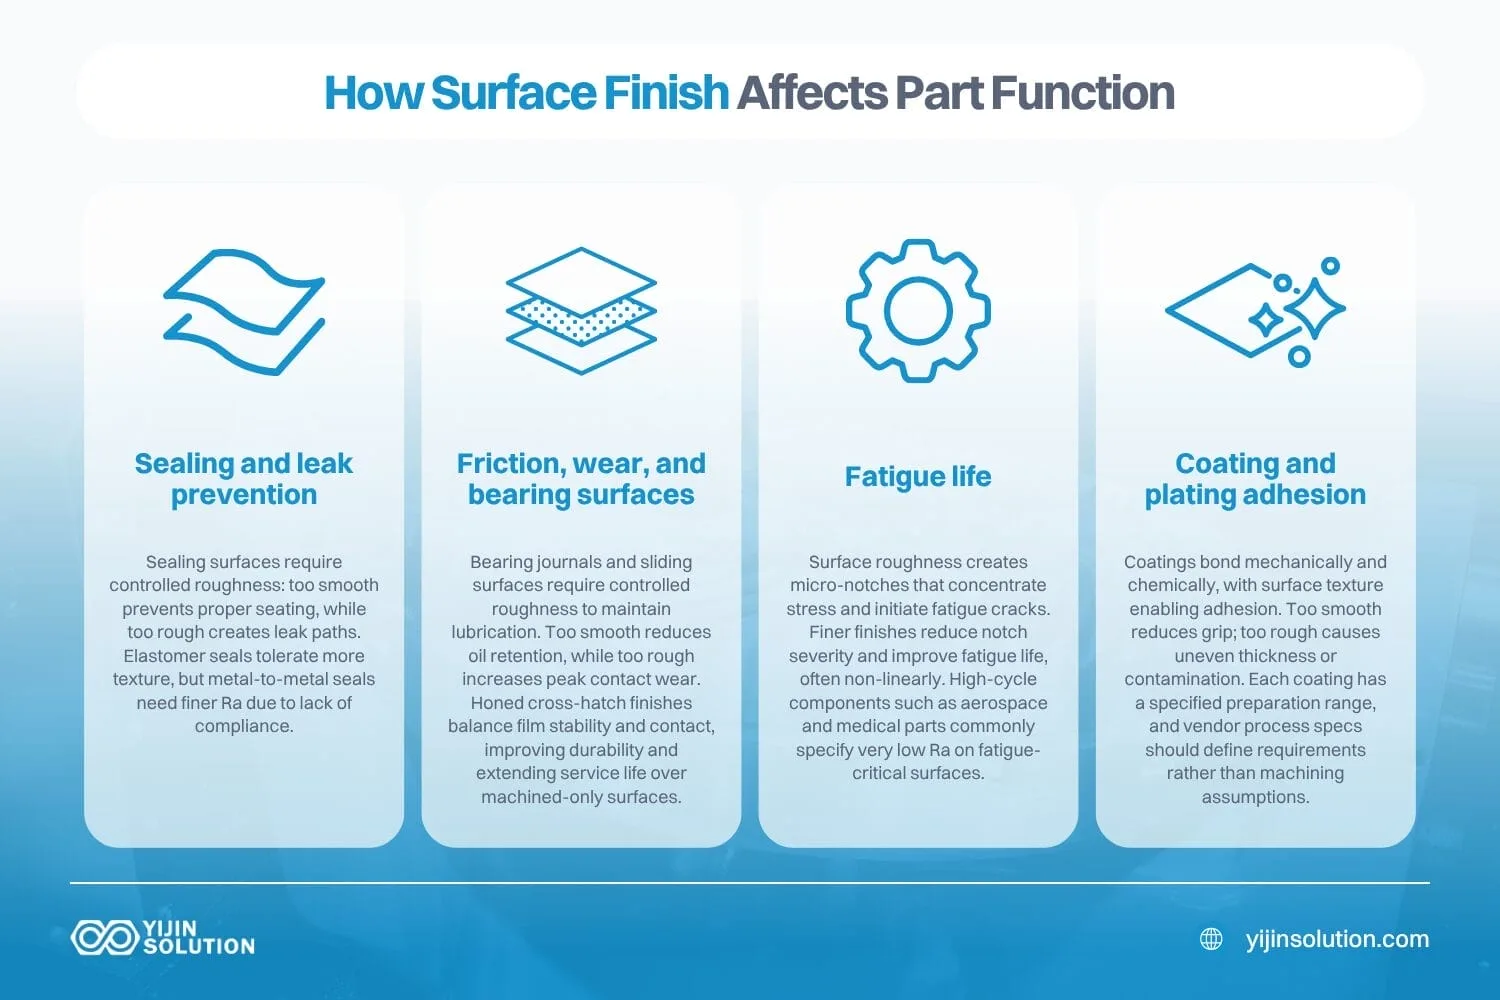
Die Parameter auf der Zeichnung sind keine abstrakten Zahlen; sie stehen für konkrete physikalische Mechanismen, die bestimmen, wie ein Teil funktioniert.
Abdichtung und Leckagevermeidung
Dichtflächen benötigen eine kontrollierte Rauheit, weil die Dichtung sich an eine Textur anpassen muss, nicht an eine Lücke. Zu glatt, und der O-Ring oder die Dichtung sitzt möglicherweise nicht richtig; zu rau, und die Oberfläche erzeugt Leckpfade, an die sich kein Elastomer vollständig anpassen kann. Komprimierbare Dichtungen und elastomere O-Ringe können mäßige Täler füllen und das rauere Ende des Dichtungsbereichs tolerieren. Metall-auf-Metall-Dichtungen haben kein nachgiebiges Element und benötigen ein feineres Ra, um den Abstand von Spitze zu Tal direkt zu kontrollieren.
Reib-, Verschleiß- und Lagerflächen
Lagerzapfen und Gleitflächen sind auf einen Schmierfilm zwischen zwei sich berührenden Oberflächen angewiesen. Die Rauheit muss genügend Öl zurückhalten, um den Film aufrechtzuerhalten, ohne Spitzenkontakte zu erzeugen, die die Gegenfläche verschleißen. Ein zu niedriger Ra-Wert lässt den Ölfilm abreißen; ein zu hoher beschleunigt den Verschleiß an den Spitzenkontakten. Das gehohnte Kreuzschliffmuster in Hydraulikzylinderbohrungen veranschaulicht dies direkt: Der Kreuzschliff hält Schmierstoff unter Druck zurück, der kontrollierte Ra-Wert balanciert Filmrückhaltung und Kontaktfläche aus, und die Bohrung überlebt eine ungehonte Schnittbohrung um ein deutliches Maß.
Ermüdungslebensdauer
Jede Oberflächenspitze und jedes -tal wirkt auf der belasteten Oberfläche wie eine Kerbe, und Kerben sind die Stellen, an denen Ermüdungsrisse entstehen. Feinere Oberflächen reduzieren Anzahl und Tiefe dieser Kerben, wodurch weniger Stellen für Rissbildung entstehen und die Ermüdungslebensdauer verlängert wird. Der Zusammenhang ist nicht linear: Eine moderate Reduzierung von Ra kann bei hochzyklisch belasteten Bauteilen einen deutlichen Gewinn bei der Ermüdungsleistung bringen. Aus diesem Grund schreiben Luft- und Raumfahrt sowie Medizintechnik bei rotierenden Bauteilen auf ermüdungskritischen Oberflächen routinemäßig Ra 0,4 oder feiner vor.
Haftung von Beschichtung und Galvanik
Beschichtungen haften sowohl mechanisch als auch chemisch. Die Oberflächentextur bietet eine mechanische Verankerung, an der die Beschichtung greifen kann; ohne sie ist die Beschichtung allein auf die chemische Bindung angewiesen, die oft nicht ausreicht. Zu glatt bedeutet unzureichende Haftung. Zu rau bedeutet ungleichmäßige Beschichtungsdicke oder eingeschlossene Verunreinigungen unter der Beschichtung. Jede Beschichtungsart hat einen bevorzugten Bereich der Oberflächenvorbereitung; die Prozessspezifikation des Beschichtungsherstellers nennt diesen, und sich an diese Spezifikation zu halten ist zuverlässiger, als von Annahmen aus der Zerspanung auszugehen.
Oberflächenbeschaffenheit festlegen und prüfen – gemeinsam mit Ihrem Fertigungspartner
Die oben genannten Normen und Parameter liefern nur dann einen Mehrwert, wenn der Fertigungspartner die Vorgabe einhalten, sie mit rückverfolgbaren Messgeräten verifizieren und Spezifikationsentscheidungen aufzeigen kann, die Kosten verursachen, ohne die Bauteilleistung zu verbessern.
Yijin Solution bearbeitet und veredelt Teile nach kundenspezifisch vorgegebenen Ra- und Rz-Werten in Aluminium, Edelstahl, Titan und technischen Kunststoffen. Die Verifizierung mit dem Profilometer ist im Prüfbericht enthalten.
Senden Sie Ihre Zeichnung und Oberflächenanforderungen für eine kostenlose DFM-Prüfung und ein Angebot innerhalb von 24 Stunden.
FAQ zu Oberflächennormen
Auf welche Norm sollte ich mich für die Oberflächenbeschaffenheit in meiner Zeichnung beziehen?
In den USA gelten ASME Y14.36 für Zeichnungssymbole und ASME B46.1 für die Messung. International gelten ISO 1302 für Zeichnungssymbole und ISO 21920-2:2021 für die Definition der Parameter. Wenn eine Zeichnung sowohl bei US-amerikanischen als auch bei internationalen Lieferanten verwendet wird, geben Sie im Schriftfeld an, welche Norm gilt, oder führen Sie beide auf. Unklarheiten auf dieser Ebene führen zu widersprüchlichen Prüfergebnissen.
Was ist der Unterschied zwischen Ra und Rz?
Ra ist der arithmetische Mittelwert der Oberflächenhöhenabweichungen über eine Messstrecke. Rz ist der Mittelwert der fünf größten Spitzen-Tal-Höhen über fünf Messstrecken. Ra liefert einen nützlichen Durchschnitt über alle Merkmale; Rz ist empfindlicher gegenüber Extremwerten. Sie messen unterschiedliche Aspekte derselben Oberfläche und lassen sich nicht zuverlässig ineinander umrechnen. Für Zeichnungen, die über Regionen hinweg verwendet werden, geben Sie beide Werte an, statt sich auf einen Umrechnungsfaktor zu verlassen.
Was bedeutet der Kreis oder Balken im Oberflächensymbol?
Ein Häkchen mit einem Kreis an der Spitze bedeutet, dass eine Bearbeitung durch Materialabtrag erforderlich ist. Ein Häkchen mit einem horizontalen Balken bedeutet, dass kein Materialabtrag zulässig ist; die Oberfläche muss im Guss-, Schmiede- oder Umformzustand bleiben. Ein einfaches Häkchen ohne Modifikator bedeutet, dass eine Oberflächenanforderung besteht, die Produktionsmethode jedoch nicht spezifiziert ist.
Muss ich die Trennlänge in meiner Zeichnung angeben?
ISO 4288 legt Standard-Messstrecken basierend auf dem Ra- oder Rz-Wert und dem Profiltyp fest. Die meisten Zeichnungen können sich auf diese Standardwerte verlassen. Wenn die Anwendung eine abweichende Grenzwellenlänge erfordert, geben Sie diese auf der Zeichnung innerhalb der Symbolnotation an. Wird eine abweichende Grenzwellenlänge weggelassen, muss der Prüfer auf den Standardwert zurückgreifen, was zu anderen Messwerten führen kann als von der Anwendung gefordert.
Ersetzt ISO 21920 die ISO 4287?
ISO 21920-2:2021 hat ISO 4287 für neue Zeichnungen abgelöst, doch viele bestehende Zeichnungen und Qualitätssysteme verweisen noch auf ISO 4287. Wenn eine Zeichnung unter ISO 4287 in aktiver Produktion ist, gelten bei der Prüfung weiterhin die etablierten Regeln. Neue Zeichnungen für den internationalen Einsatz sollten auf ISO 21920-2:2021 verweisen oder während der Übergangszeit beide Verweise enthalten.
Zurück zum Anfang: Oberflächenstandards: Wie man sie liest, spezifiziert und kontrolliert