
Galvanisieren wird oft eingesetzt, wenn die Oberfläche eines Bauteils mehr leisten muss, als das Grundmaterial bewältigen kann.
Eine Kupfer-Stromschiene benötigt möglicherweise einen besseren Korrosionsschutz. Ein Steckverbinder benötigt möglicherweise eine sauberere Kontaktfläche. Ein Stahlteil benötigt möglicherweise eine härtere Außenschicht, um den Verschleiß zu reduzieren.
Das Galvanisieren ergänzt diese funktionale Oberfläche. Dabei wird mit Gleichstrom eine dünne Metallschicht auf ein leitfähiges Bauteil abgeschieden. Die galvanisierte Schicht kann je nach verwendetem Metall den Korrosionsschutz, die Leitfähigkeit, die Lötbarkeit, die Verschleißfestigkeit oder das Aussehen verbessern.
Doch gutes Beschichten hängt nicht nur von der Wahl zwischen Gold, Nickel, Zink, Silber oder Zinn ab. Das Ergebnis hängt auch von der Oberflächenvorbereitung, der Schichtdicke, dem Maskieren und davon ab, wie die Anforderung in der Zeichnung oder Anfrage formuliert ist.
Dieser Leitfaden erklärt, wie Galvanisieren funktioniert, welche Metallüberzüge üblich sind und wie Sie Anforderungen an die Beschichtung klar für die Fertigung festlegen.
Wie Galvanisieren funktioniert: Der Elektroabscheidungsprozess
Galvanisieren ist ein elektrochemisches Abscheideverfahren. Ein leitfähiges Teil, Kathode genannt, wird in eine Elektrolytlösung mit gelösten Metallionen getaucht. Eine Gleichstromquelle treibt diese Ionen auf die Bauteiloberfläche, wo sie sich Atom für Atom zu einem durchgehenden metallischen Film abscheiden. Die abgeschiedene Schicht verbindet sich auf atomarer Ebene mit dem Grundwerkstoff, nicht als mechanische Beschichtung.
Der Stromkreis besteht aus vier Komponenten, die zusammenwirken. Die Anode ist die Metallquelle, entweder ein Opferstück des Beschichtungsmetalls oder eine inerte Elektrode. Die Kathode ist das zu beschichtende Werkstück. Die Elektrolytlösung enthält gelöste Metallsalze, die die Ionen für die Abscheidung liefern. Die Gleichstromquelle treibt die Reaktion an, indem sie Elektronen durch den externen Stromkreis schickt.
Der Prozess läuft in einer festen Reihenfolge ab:
- Die Oberflächenreinigung und Entfettung entfernt Öle und Verunreinigungen.
- Säureaktivierung entfernt Oxidschichten und legt das blanke Metall frei.
- Das Teil gelangt zum Elektroabscheiden bei kontrollierter Stromdichte in das Elektrolytbad, typischerweise 2 bis 60 A/dm2, je nach Beschichtungsmetall.
- Nach dem Abscheiden wird das Bauteil gespült und einer eventuell erforderlichen Nachbehandlung zugeführt.
Die Badchemie wird während der Produktion gepflegt und recycelt, aber verbrauchte Lösungen und Spülwasser erfordern eine Abwasserbehandlung. Die Einhaltung der EPA- oder gleichwertiger lokaler Abwasservorschriften ist eine Standardanforderung für jeden Galvanikbetrieb.
Die Oberflächenvorbereitung ist die häufigste Ursache für Haftungsprobleme beim Beschichten. Ein Rückstandsfilm im Mikrometerbereich kann verhindern, dass die abgeschiedene Schicht auf dem Grundwerkstoff haftet. Der Fehler zeigt sich oft erst, wenn das Bauteil bereits im Einsatz ist.
Häufige Metalle zum Galvanisieren: Nickel, Chrom, Zink, Gold, Kupfer, Silber und Zinn
Das Beschichtungsmetall bestimmt das funktionale Ergebnis des fertigen Bauteils. Korrosionsbeständigkeit, Oberflächenhärte, elektrische Leitfähigkeit, Lötbarkeit und Aussehen hängen davon ab, welches Metall abgeschieden wird und wie dick die Schicht ist. Die Auswahl des richtigen Beschichtungsmetalls beginnt mit der Funktion, die die Oberfläche erfüllen muss.
Nickel
Nickelbeschichtung erzeugt eine harte, korrosionsbeständige Oberfläche mit einer Härte von 200 bis 700 Vickers, je nach Badchemie. Sie dient als eigenständige Korrosionsbarriere auf Industrieteilen und als Grundschicht vor Chrom oder Gold.
Gängige Substrate sind Stahl, Kupfer und Aluminium, wobei Aluminium vor dem Haften von Nickel eine Zinkat-Vorbehandlung erfordert. Die typische Schichtdicke liegt bei 5 bis 50 µm.
Chrom
Verchromen teilt sich in zwei unterschiedliche Kategorien. Dekoratives Chrom trägt eine dünne Schicht von 0,25 bis 0,5 µm über einer Nickelschicht auf, für Aussehen und Korrosionsbeständigkeit. Hartchrom, auch Industriechrom genannt, wird mit 20 bis 250 µm für Verschleißfestigkeit auf Hydraulikzylindern, Formen und Werkzeugoberflächen aufgetragen.
Sechswertiges Chrom unterliegt zunehmenden regulatorischen Beschränkungen gemäß RoHS und REACH; dreiwertiges Chrom ist die weniger toxische Alternative, die heute die meisten dekorativen Anwendungen abdeckt.
Zink
Zink ist die primäre Opferkorrosionsbarriere für Stahlbauteile. Es korrodiert bevorzugt und schützt den darunterliegenden Stahl auch dann, wenn die Beschichtung zerkratzt ist. Zink wird häufig für Verbindungselemente und Baustahlteile spezifiziert.
Die nach dem Galvanisieren aufgebrachte Passivierungsstufe bestimmt die tatsächliche Korrosionsbeständigkeit: Klare Passivierung liefert etwa 12 bis 24 Stunden im Salzsprühtest; Gelbchromatierung erhöht das auf 72 bis 96 Stunden; trivalente Passivierung mit einer Versiegelung kann 200 bis 500 Stunden oder mehr erreichen.
Gold
Die Goldbeschichtung bietet hohe elektrische Leitfähigkeit, Oxidationsbeständigkeit und zuverlässige Lötbarkeit. Für elektronische Steckverbinder beträgt die typische Schichtdicke 0,5 bis 2,5 µm.
Kontakte in der Luft- und Raumfahrt sowie der Medizintechnik erfordern oft dickere Schichten von 2 bis 5 µm, um anspruchsvollere Steckzyklen und Umweltanforderungen zu bewältigen. Gold wird fast immer über einer Nickelsperrschicht platziert, um eine Diffusion in das Substrat zu verhindern.
Silber
Silber hat die höchste elektrische und thermische Leitfähigkeit aller Galvanisierungsmetalle. Es wird für elektrische Kontakte, Stromschienen und HF-Steckverbinder spezifiziert, wo es auf die Stromtragfähigkeit ankommt.
Der Nachteil ist die Anfälligkeit für Anlaufen in schwefelhaltigen Umgebungen. Antitarnish-Deckschichten sind Standard bei versilberten Teilen, die in industrieller Atmosphäre gelagert oder eingesetzt werden.
Kupfer
Kupferbeschichtung dient in erster Linie als Grundschicht, um die Haftung und den Oberflächenausgleich vor Nickel oder Chrom zu verbessern. Sie füllt Mikrofehler im Substrat und schafft eine glattere Basis für die nachfolgenden Schichten.
Kupfer dient nach einer leitfähigen Vorbehandlung auch als EMI-Abschirmschicht auf Kunststoffgehäusen. Die typische Dicke liegt bei 5 bis 25 µm.
Zinn
Zinn bietet eine hervorragende Lötbarkeit und Korrosionsbeständigkeit in milden Umgebungen. Es ist die Standardbeschichtung für Anschlüsse elektronischer Bauteile, Leiterbahnen von Leiterplatten und lebensmittelkontaktierende Oberflächen, bei denen Biokompatibilität wichtig ist. Die typische Schichtdicke beträgt 2 bis 15 µm.
Tabelle 1 ordnet jedem Metall seine Hauptfunktion, typische Dicke, gängige Substrate und wichtige Anwendungen zu.
| Metallbeschichtung | Primäre Funktion | Typische Dicke | Übliche Substrate | Wichtige Anwendungen |
|---|---|---|---|---|
| Nickel | Korrosionsschutz, Härte, Grundschicht | 5 bis 50 µm | Stahl, Kupfer, Aluminium | Industrieteile, Steckverbinder und Grundschicht für Chrom/Gold |
| Chrom (dekorativ) | Aussehen, Beständigkeit gegen Anlaufen | 0,25 bis 0,5 µm über Nickel | Stahl, Messing, Zinkdruckguss | Automobil-Zierteile, Vorrichtungen und Konsumgüter-Hardware |
| Chrom (hart) | Verschleißfestigkeit, geringe Reibung | 20 bis 250 µm | Stahl, Gusseisen | Hydraulikzylinder, Formen und Werkzeuge |
| Zink | Kathodischer Korrosionsschutz | 5 bis 25 µm | Stahl, Eisen | Verbindungselemente, Halter, Strukturbauteile |
| Gold | Leitfähigkeit, Oxidationsbeständigkeit | 0,5 bis 5 µm | Kupfer-, vernickelte Substrate | Elektronik-Steckverbinder, Aerospace-Kontakte |
| Silber | Höchste Leitfähigkeit, Lötbarkeit | 2 bis 15 µm | Kupfer, Messing | Stromschienen, HF-Steckverbinder und elektrische Kontakte |
| Kupfer | Haftschicht, Einebnung, EMI-Abschirmung | 5 bis 25 µm | Stahl, Kunststoff (vorbehandelt) | Grundschicht, EMV-Abschirmung, dekorativ |
| Zinn | Lötbarkeit, korrosionsbeständige Barriere für Lebensmittelkontakt | 2 bis 15 µm | Kupfer, Stahl | Elektronische Anschlüsse, PCB-Leiterbahnen, lebensmittelkontaktierende Flächen |
Tabelle 1: Vergleich der Galvanikmetalle
Haltbarkeit: Was die Korrosionsdaten zeigen
Die Haltbarkeit beim Galvanisieren hängt von drei Variablen ab: dem Beschichtungsmetall, der Schichtdicke und der Passivierung oder Deckschicht, die nach dem Galvanisieren aufgebracht wird. Veröffentlichte Salzsprühnebel-Werte setzen eine ordnungsgemäße Oberflächenvorbereitung und Kontrolle der Badchemie voraus. Ist eines von beidem nicht gegeben, sagen die Zahlen im Datenblatt wenig aus.
Tabelle 2 zeigt typische Bereiche der Salzsprühbeständigkeit nach Beschichtungsart, gemessen in Stunden bis zum ersten Auftreten von Korrosion unter neutralen Salzsprühbedingungen.
| Galvanikart | Typische Salzsprühnebel-Beständigkeit | Anmerkungen |
|---|---|---|
| Zink mit klarer Passivierung | 12 bis 24 Stunden bis zur Weißrostbildung | Opferanodenschutz, günstigste Kostenstufe |
| Zink mit Gelbchromatierung | 72 bis 96 Stunden bis zur Weißrostbildung | Hexavalentes Chromat, Ausstieg aus der Regulierung läuft |
| Zink mit trivalenter Passivierung und Decklack | 200 bis 500+ Stunden bis zur Weißrostbildung | RoHS-konform, höchster Schutz auf Zinkbasis |
| Nickel (elektrolytisch) | 48 bis 1.000 Stunden, je nach Schichtdicke | Barriereschutz, nicht opfernd |
| Hartverchromung | 200 bis 500+ Stunden | Die Leistung hängt von der Grundschicht und der Abscheidedicke ab |
| Zinn | Variiert je nach Dicke und Substrat | Korrosionsbarriere, nicht opfernd |
Tabelle 2: Neutrale Salzsprühbeständigkeit nach Beschichtungstyp
Diese Bereiche sind keine Garantien. Die tatsächliche Leistung hängt von der Schichtdicke, dem Zustand des Substrats, der Badchemie und dem spezifischen Testprotokoll ab. Wenn die Anwendung eine verifizierte Leistung erfordert, fordern Sie Salzsprühtestberichte vom Galvaniklieferanten für die spezifische Schicht- und Passivierungskombination an, die für die Spezifikation vorgesehen ist.
Typische Anwendungen des Galvanisierens
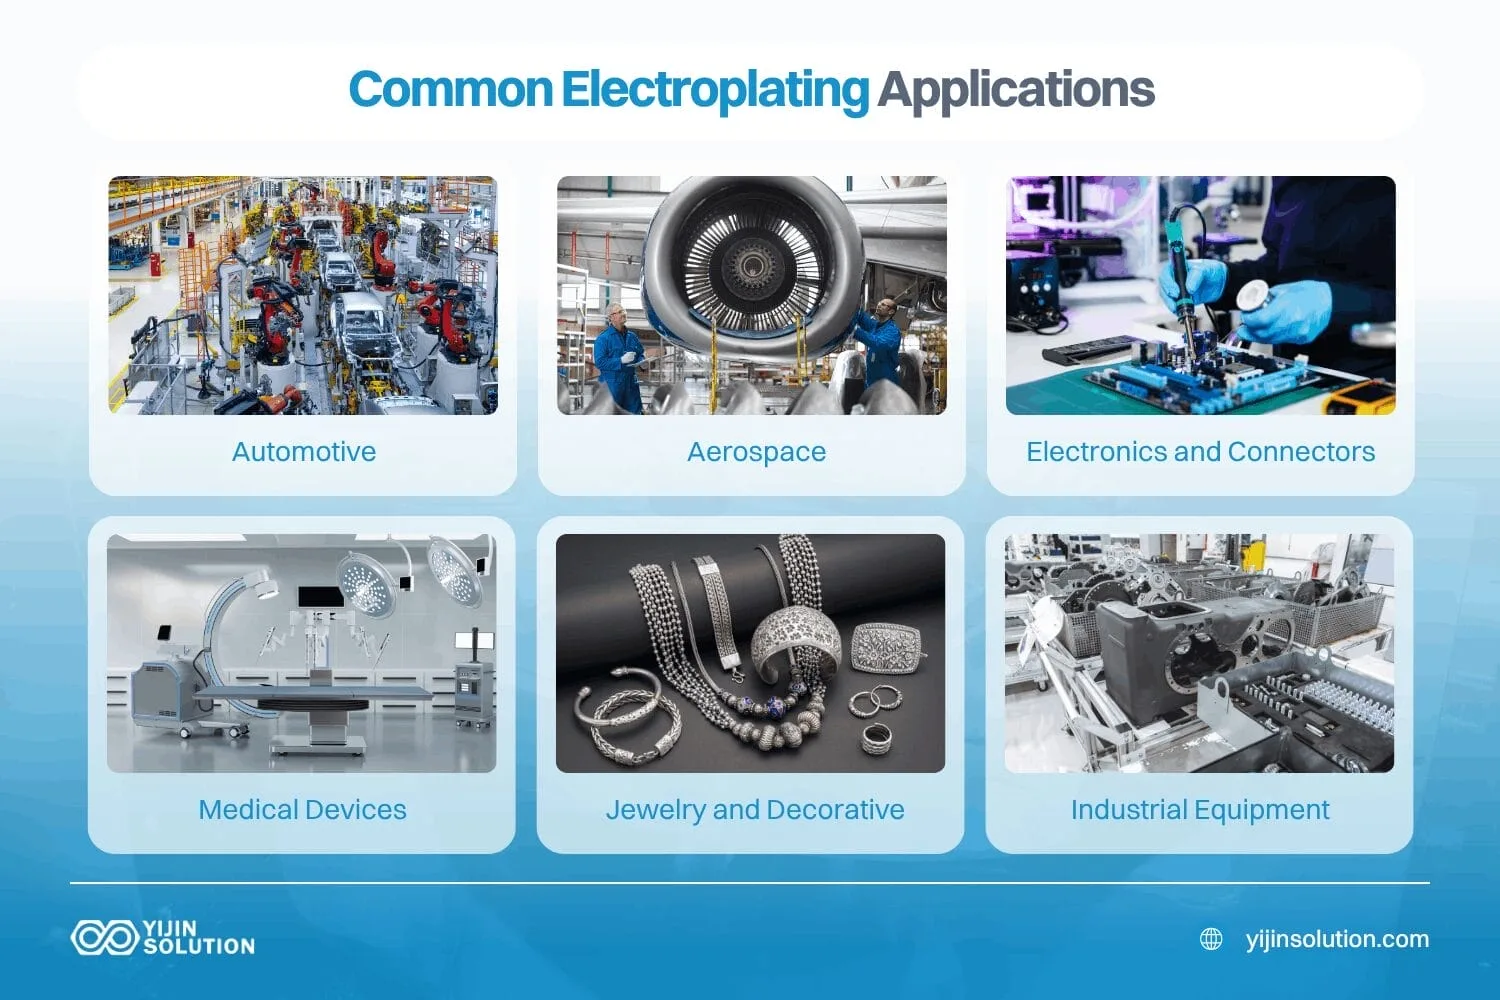
Galvanisieren erfüllt in verschiedenen Branchen unterschiedliche Funktionen. Das Beschichtungsmetall und die Dicke werden je nach Anforderung ausgewählt: Korrosionsschutz, elektrische Leitfähigkeit, Verschleißfestigkeit oder Aussehen.
Automobilindustrie
Verzinkte Stahlverbindungselemente sind Standard für den Korrosionsschutz an Fahrzeugstrukturen. Dekoratives Chrom überzieht Außenverkleidungen. Hartchrom beschichtet Motor- und Getriebekomponenten, die hohem Verschleiß ausgesetzt sind. Salzsprühnebel-Anforderungen von Automobil-OEMs bestimmen die Auswahl der Passivierungsstufe bei verzinkten Teilen.
Luft- und Raumfahrt
Gold- und Silberbeschichtungen auf elektrischen Kontakten gewährleisten die Signalzuverlässigkeit in rauen Umgebungen. Zink-Nickel-Beschichtungen schützen Befestigungselemente am Fahrwerk vor Korrosion. Hartchrom schützt Hydraulikaktoren vor Verschleiß. Beschichtungsspezifikationen in der Luftfahrt richten sich nach programmspezifischen Unterlagen und nicht nach einer einzigen allgemeinen Norm.
Elektronik und Steckverbinder
Die Vergoldung von Steckerkontakten bietet Oxidationsbeständigkeit und zuverlässige Leitfähigkeit über Tausende von Steckzyklen. Zinnbeschichtungen sorgen für die Lötbarkeit von Bauteilanschlüssen. Silber beschichtet Hochstrom-Sammelschienen, bei denen der Widerstand minimiert werden muss. Die Beschichtungsdicke wird entsprechend der erwarteten Anzahl von Steckzyklen und der Betriebsumgebung des Steckers festgelegt.
Medizinische Geräte
Gold- und Silberplattierung für implantierbare Elektroden. Auf patientenkontaktierenden Oberflächen ist eine nickelfreie Beschichtung aufgrund von Biokompatibilitätsanforderungen erforderlich. Hartchrom schützt die Verschleißflächen chirurgischer Instrumente. Die Material- und Oberflächenauswahl für patientenkontaktierende Bauteile richtet sich nach den Biokompatibilitätsanforderungen der jeweiligen Geräteklassifizierung.
Schmuck und Dekoration
Die Goldgalvanisierung über Messing- oder Silbergrundmetallen ist das Standardverfahren für eine wirtschaftliche Schmuckproduktion. Rhodium sorgt für ein weißgold- oder platinähnliches Aussehen. Palladium dient als nickelfreie Alternative für Hautkontaktschmuck und erfüllt damit die Nickelallergie-Vorschriften in der EU und anderen Märkten.
Industrielle Ausrüstung
Hartverchromung überzieht Walzen, Zylinder und hochverschleißfeste Oberflächen in der Schwerindustrie. Zink oder Zink-Nickel schützt Strukturverbindungselemente und Halter. Chemisch Nickel überzieht Ventile, Pumpen und Bauteile mit komplexer Innenkontur, die durch Galvanisieren nicht gleichmäßig erreichbar ist.
Vorteile des Galvanisierens
Jeder Vorteil unten entspricht einer Spezifikationsentscheidung, die Ingenieure umsetzen können, nicht einem generischen Nutzen.
- Funktionale Oberflächeneigenschaften auf einem separaten Substrat: Das Galvanisieren schlägt eine echte Metallschicht ab, sodass die Oberfläche die Eigenschaften des plattierten Metalls annimmt und nicht die des Grundmaterials. Der Ingenieur wählt das Substrat aus strukturellen und kostengründen und spezifiziert die Plattierung unabhängig für die funktionale Anforderung. Ein kostengünstiges Stahlbauteil kann eine Gold- oder Nickeloberfläche nur dort tragen, wo die Funktion es erfordert.
- Anpassbarer Korrosionsschutz: Die Korrosionsleistung wird durch drei steuerbare Variablen bestimmt: das Beschichtungsmetall, die Schichtdicke und die Passivierungs- oder Topcoat-Stufe. Allein die Verzinkung zeigt die gesamte Bandbreite, wobei klare Passivierung, Gelbchromatierung und trivalentes Plus-Topcoat jeweils eine unterschiedliche Salzsprühbeständigkeit bieten. Spezifizieren Sie die Passivierungsstufe entsprechend der Einsatzumgebung des Bauteils, anstatt standardmäßig eine einzelne schwere Beschichtung zu wählen.
- Breite Materialauswahl aus einer Prozessroute: Nickel, Chrom, Zink, Gold, Silber, Kupfer und Zinn werden alle durch Galvanisieren abgeschieden. Eine Prozessfamilie deckt Korrosionsschutz, Härte, Leitfähigkeit, Lötbarkeit und Aussehen ab. Ein einziger Oberflächenbehandler kann unterschiedliche Anforderungen über ein Teilespektrum hinweg abdecken, ohne den Prozess zu wechseln.
- Präzise, wiederholbare Dickenkontrolle: Die Schichtdicke wird durch Stromdichte und Eintauchzeit bestimmt, wodurch das Ergebnis über Produktionsmengen hinweg reproduzierbar ist. Die Dicke reicht von dekorativem Chrom mit 0,25 bis 0,5 µm bis zu Hartchrom mit 20 bis 250 µm. Bei engen Toleranzen ist die Schicht in den Grundmaßen zu berücksichtigen, und die Abnahmekriterien vor und nach dem Beschichten sind getrennt anzugeben.
- Wirtschaftlichkeit bei Stückzahl mit dünnen Edelmetallschichten: Galvanisieren verursacht bei Serienstückzahlen geringere Kosten pro Teil als chemisches Vernickeln. Dünne Edelmetallschichten halten die Materialkosten wirtschaftlich. Ein Goldkontakt, der mit 0,5 bis 2,5 µm über einer Nickelsperrschicht spezifiziert ist, liefert die erforderliche Leitfähigkeit und Oxidationsbeständigkeit ohne die Kosten einer dicken Schicht.
Grenzen der Galvanisierung
Jede Einschränkung unten weist auf eine Spezifikation oder Konstruktionsentscheidung hin, die vor der Festlegung der Beschichtung geklärt werden muss.
- Leitfähigkeit des Substrats ist erforderlich: Galvanisches Beschichten funktioniert nur auf leitfähigen Oberflächen. Nicht leitfähige Materialien wie Kunststoffe und Keramik benötigen eine leitfähige Vorbehandlung, bevor eine Beschichtung möglich ist. ABS ist der am häufigsten beschichtete Kunststoff; andere Polymere nehmen das chemische Ätzen möglicherweise nicht an, was ihre Beschichtungseignung einschränkt.
- Die Geometrie beeinflusst die Dickenverteilung: Die Stromdichte konzentriert sich auf Außenflächen und Kanten. Vertiefungen, Sacklöcher und innere Kanäle erhalten dünnere Abscheidungen. Teile mit komplexer Innenkontur sollten für chemisches Vernickeln oder zusätzliche Anoden zur Verbesserung der Abdeckung geprüft werden.
- Risiko der Wasserstoffversprödung bei hochfesten Stählen: Hochfeste Stähle mit einer Zugfestigkeit über etwa 1.000 MPa absorbieren beim Galvanisieren Wasserstoff. Diese Teile erfordern ein Ausheizen bei etwa 190 °C für 4 bis 24 Stunden, abgeschlossen innerhalb von 4 Stunden nach dem Galvanisieren. Dieser Schritt treibt eingeschlossenen Wasserstoff aus und verhindert verzögerten Sprödbruch unter Last. Das Weglassen des Ausheizens ist eine sicherheitskritische Spezifikationslücke.
- Die Dickengleichmäßigkeit variiert über das Bauteil: Anders als beim stromlosen Plattieren ist die Dicke beim Galvanisieren nicht gleichmäßig. Bereiche nahe der Anode und freiliegende Kanten erhalten stärkere Abscheidungen. Abgeschirmte Bereiche erhalten weniger. Die Gestaltung der Aufhängung und Hilfsanoden verbessern die Verteilung, können die Schwankung aber nicht vollständig beseitigen.
- Umweltauflagen verursachen Kosten: Galvanikbäder enthalten regulierte Stoffe, darunter sechswertiges Chrom, Cyanid in einigen Gold- und Silberbädern sowie Schwermetalle. Abwasserbehandlung, Emissionskontrollen und behördliche Genehmigungen sind Standardbetriebsanforderungen. Dies erhöht die Qualifizierungskosten der Anlage und den Bearbeitungsaufwand pro Teil.
Galvanisieren vs. stromloses Plattieren
Galvanisches und stromloses Plattieren erzeugen funktional unterschiedliche Schichten. Die Wahl hängt von der Bauteilgeometrie, der erforderlichen Schichtgleichmäßigkeit und dem spezifischen Plattierungsmetall ab.
Der Kernunterschied liegt im Abscheidemechanismus. Beim galvanischen Beschichten treibt ein externer Gleichstrom Metallionen auf die Bauteiloberfläche. Beim stromlosen Beschichten läuft eine chemische Reduktionsreaktion ohne externen Strom ab. Dieser eine Unterschied bestimmt alle praktischen Vor- und Nachteile der beiden Verfahren.
- Chemisch Nickel eignet sich für komplexe Geometrien: Bauteile mit komplexen inneren Kanälen, Sacklöchern oder tiefen Aussparungen, die eine gleichmäßige Schichtdicke erfordern, eignen sich besser für die stromlose Abscheidung. Stromlos abgeschiedenes Nickel bildet unabhängig von der Bauteilgeometrie eine gleichmäßige Schichtdicke, da keine Stromdichteschwankungen auftreten. Die Härte liegt im abgeschiedenen Zustand zwischen 45 und 65 Rockwell C und steigt mit Wärmebehandlung auf 68 bis 72 Rockwell C.
- Galvanische Beschichtung umfasst Materialauswahl, Kosten und Dickenbereich: Wenn die Spezifikation Chrom, Gold, Silber, Zink oder Zinn vorschreibt, ist Galvanisieren der einzige Weg. Die stromlose Chemie ist im Wesentlichen auf Nickel-Phosphor und Kupfer beschränkt. Galvanisieren ist bei Serienstückzahlen zudem kostengünstiger pro Teil und ermöglicht Schichtdicken über 50 µm effizienter.
Tabelle 3 vergleicht die beiden Verfahren anhand der Merkmale, die für Spezifikationsentscheidungen am wichtigsten sind.
| Attribut | Galvanik | Chemisch Nickel |
|---|---|---|
| Stromquelle | Externe Gleichspannung erforderlich | Chemische Reduktion, kein externer Strom |
| Gleichmäßigkeit der Beschichtung | Variiert mit Stromdichte und Geometrie | Gleichmäßig unabhängig von der Geometrie |
| Typische Metalle | Nickel, Chrom, Zink, Gold, Silber, Kupfer, Zinn | Nickel-Phosphor, Kupfer |
| Dickenkontrolle | Gesteuert durch Stromdichte und Zeit | Gesteuert über die Tauchzeit |
| Komplexe Geometrie | Stellen in Vertiefungen aufgrund des Faraday-Käfig-Effekts | Gleichmäßig in Sacklöchern und Aussparungen |
| Relative Kosten | Geringere Stückkosten bei Serienfertigung | Höher aufgrund der Kosten für die Badchemie |
| Härte (Nickel) | 200 bis 700 Vickers | 450 bis 750 Vickers nach der Wärmebehandlung |
| Am besten für | Serienfertigung, spezifische Metallanforderungen | Komplexe Geometrie, gleichmäßige Abdeckung |
Tabelle 3: Galvanisches vs. stromloses Plattieren
Galvanisches Beschichten vs. Pulverbeschichten vs. Eloxieren
Galvanisieren, Pulverbeschichten und Eloxieren erfüllen unterschiedliche Anforderungen an die Oberflächenbehandlung. Die Auswahl beginnt mit der funktionalen Anforderung, die die Oberfläche erfüllen muss. Eine ausführliche Behandlung des Pulverbeschichtens als alternative Veredelungsroute finden Sie im Leitfaden zu Pulverbeschichtung für Metallteile.
- Galvanik ist die richtige Spezifikation wenn das Teil metallische Oberflächeneigenschaften benötigt: elektrische Leitfähigkeit, Lötbarkeit, spezifische Härte oder Opferschutz gegen Korrosion. Es gilt für eine breite Palette von Substraten.
- Pulverbeschichten eignet sich Teile, die eine dauerhafte Farbbeschichtung plus Korrosionsschutz in einer einzigen Schicht benötigen. Einschichtige Schichtdicken liegen bei 60 bis 120 µm. Die Beschichtung ist nicht leitfähig und weist keine metallischen Oberflächeneigenschaften auf.
- Eloxieren ist spezifisch für Aluminium und Titan. Es wandelt die Oberfläche des Substrats selbst in eine harte Oxidschicht um und bietet Verschleißfestigkeit und Maßhaltigkeit. Die Farbpalette ist auf farbstoffbasierte Optionen beschränkt, die bei längerer UV-Bestrahlung verblassen.
| Attribut | Galvanik | Pulverbeschichtung | Eloxieren |
|---|---|---|---|
| Verfahrensart | Metallabscheidung aus dem Elektrolyten | Elektrostatisches Trockenpulver, Ofenhärtung | Elektrolytische Oxidumwandlung |
| Schichtdicke | 0,25 bis 250 µm, je nach Metall | 60 bis 120 µm Einfachbeschichtung | 5 bis 75 µm, Typ II bis Typ III |
| Substratbereich | Die meisten Metalle, vorbehandelte Kunststoffe | Metalle, die eine Aushärtung bei 160+℃ aushalten | Nur Aluminium und Titan |
| Oberflächenleitfähigkeit | Bleibt als metallische Oberfläche erhalten | Nicht leitfähig | Nicht leitfähig, sofern nicht maskiert |
| Farbpalette | Begrenzt auf Metallfarben: Gold, Chrom usw. | Vollständiges RAL-Farbsystem | Begrenzt farbstoffbasiert, verblasst unter UV |
| Am besten für | Leitfähigkeit, Härte, Lötbarkeit und opferbereiter Korrosionsschutz | Langlebige Farbbeschichtung, Deckung mit einer Schicht | Verschleißfestigkeit von Aluminium, Maßhaltigkeit |
Tabelle 4: Galvanisieren vs. Pulverbeschichten vs. Eloxieren
Anforderungen an die Oberflächenvorbereitung
Die Qualität der Oberflächenvorbereitung bestimmt die Haftung der Beschichtung und die Lebensdauer, unabhängig vom Beschichtungsmetall oder der Schichtdicke. Eine Spezifikation, die die Beschichtungsangabe abdeckt, aber nicht die Vorbehandlungssequenz, ist unvollständig.
Ablauf der chemischen Vorbehandlung
Der Standardablauf ist die alkalische Reinigung zur Entfernung von Ölen und Fetten, gefolgt von einer Säureaktivierung zum Abtragen von Oxidschichten und Freilegen des blanken Metalls, mit Spülgängen zwischen den einzelnen Schritten.
Verunreinigungen im Bereich von Bruchteilen eines Mikrometers können verhindern, dass die abgeschiedene Schicht haftet. Eine unzureichende Oberflächenvorbereitung ist die häufigste Ursache für Haftungsprobleme beim Galvanisieren in der Serie.
Substratspezifische Vorbehandlung
Aluminium erfordert eine Zinkat-Vorbehandlung, damit Nickel oder Chrom haften. Zinkdruckgussteile benötigen eine Kupfer-Vorschicht vor dem dekorativen Verzinken. Kunststoffsubstrate, wobei ABS am häufigsten vorkommt, erfordern chemisches Ätzen und leitfähige Keimbildung, bevor eine Galvanisierung möglich ist.
Jedes Substrat hat seine eigenen Vorbereitungsanforderungen, und ein fehlender Schritt führt zu einer Beschichtung, die anfangs akzeptabel aussieht, sich im Einsatz aber von der Oberfläche löst.
Nachbehandlung nach der Beschichtung
Verzinkte Teile erhalten eine Passivierung: klar, gelb oder trivalent mit einer Topcoat-Versiegelung. Versilberte Teile erhalten eine Antitarnish-Behandlung. Hochfeste Stähle erfordern eine Wasserstoffversprödungs-Ausheizung bei etwa 190 °C für 4 bis 24 Stunden, abgeschlossen innerhalb von 4 Stunden nach dem Galvanisieren.
Dies ist eine sicherheitskritische Anforderung in der Werkstatt: Wird sie bei einem hochfesten Verbindungselement weggelassen, droht ein verzögerter Sprödbruch im Betrieb. Einen vollständigen technischen Leitfaden zur Passivierungschemie und Spezifikation finden Sie im Leitfaden zu Passivierung von Edelstahl.
So geben Sie galvanisches Beschichten in einer Werkstattzeichnung an
Eine vollständige Galvanikspezifikation kombiniert Metallauswahl, Schichtdicke, Passivierungsstufe und Maskierung zu einer Angabe, die dem Galvanikbetrieb klare Abnahmekriterien liefert und Unklarheiten zwischen Konstruktion, Hersteller und Beschichter beseitigt.
Was in die Bemaßung gehört
- Galvanisierungsmetall und -verfahren, zum Beispiel galvanisch verzinkt mit trivalenter Passivierung
- Schichtdickenbereich
- Passivierungs- oder Nachbehandlungsart
- Beschichtungsbereich: vollflächig oder selektiv
- Maskierungsanforderungen für Gewinde, Presssitze, eng tolerierte Passflächen und elektrische Erdungspunkte
Konstruktive Überlegungen für die Galvanikqualität
- Geometrieprüfung: Identifizieren Sie Vertiefungen, Sacklöcher und abgeschirmte Bereiche, in denen die Stromdichtekonzentration die Schichtdicke verringert. Geben Sie die Mindestschichtdicke in diesen Bereichen an oder prüfen Sie das chemische Vernickeln für eine gleichmäßigere Beschichtung.
- Wasserstoffversprödung: Für hochfeste Stähle geben Sie die Anforderungen an das Tempern in den Zeichnungshinweisen an: Temperatur, Dauer und die maximale Zeit zwischen Abschluss der Galvanisierung und Beginn des Temperns. Wenn dieser Hinweis bei einem sicherheitskritischen Verbindungselement fehlt, hat die Galvanik keine klare Vorgabe.
- Auswirkung auf die Maßhaltigkeit: Beim Galvanisieren wird Material auf allen freiliegenden Oberflächen abgeschieden. Bei Teilen mit engen Toleranzen muss die Schichtdicke in den Grundmaßen berücksichtigt werden. Geben Sie die Maße vor dem Galvanisieren und die Abnahmekriterien nach dem Galvanisieren getrennt an, damit sowohl der Zerspaner als auch der Galvanikbetrieb klare Vorgaben haben.
Tabelle 5 bietet eine praktische Spezifikationsreferenz für die gängigsten Plattierungsparameter.
| Parameter | Typischer Wert | Anmerkungen |
|---|---|---|
| Zinkschichtdicke | 5 bis 25 µm, je nach Anwendungsstufe | Die Passivierungsstufe bestimmt die Korrosionsbeständigkeit |
| Nickeldicke | 5 bis 50 µm | Die Dicke bestimmt Korrosions- und Härteleistung |
| Goldschichtdicke | 0,5 bis 5 µm | Geben Sie die minimale funktionale Dicke für die Kontaktanforderung an |
| Hartchrom-Schichtdicke | 20 bis 250 µm | Schichtdicke richtet sich nach der Verschleißanwendung |
| Chemisch Nickel | 12 bis 75 µm | Gleichmäßige Abdeckung bei komplexer Geometrie |
| Wasserstoffversprödungs-Ausheizen | 190 °C, 4 bis 24 Stunden, innerhalb von 4 Stunden nach der Beschichtung | Erforderlich für Stähle mit einer Zugfestigkeit über 1.000 MPa |
| Salzsprühtest | Je nach Beschichtungsart siehe Tabelle 2 | Neutraler Salzsprühtest |
Tabelle 5: Spezifikationsreferenz
Eine vollständige Galvanikspezifikation läuft auf Metallauswahl, Schichtdicke, Passivierungsstufe und Maskierung hinaus, abgestimmt auf die Einsatzumgebung des Bauteils. Yijin Solution bietet Galvanik als hausinternen nachgelagerten Oberflächenprozess für Nickel, Gold, Silber, Palladium und Zink—siehe Leitfaden zur Oberflächenbehandlung für weitere Details. Zeichnung senden mit Galvanikanforderungen für eine kostenlose Überprüfung der Oberflächenbehandlung.
Häufige Fragen zum Galvanisieren
Was ist der Zweck des Galvanisierens?
Beim Galvanisieren wird eine dünne Metallschicht auf ein Teil aufgebracht, um der Oberfläche spezifische funktionale Eigenschaften zu verleihen, die das Grundmaterial allein nicht besitzt. Je nach gewähltem Metall und Schichtdicke wird es für Korrosionsschutz, elektrische Leitfähigkeit, Verschleißfestigkeit, Lötbarkeit oder optisches Erscheinungsbild spezifiziert.
Was sind die Nachteile des Galvanisierens?
Das Galvanisieren erfordert ein leitfähiges Substrat, erzeugt bei komplexer Geometrie aufgrund der Stromdichtevariation eine ungleichmäßige Schichtdicke, birgt das Risiko der Wasserstoffversprödung bei hochfesten Stählen und erfordert regulierte Chemikalien, die die Kosten für die Einhaltung von Umweltvorschriften erhöhen. Jede dieser Einschränkungen entspricht einer konkreten Design- oder Spezifikationsentscheidung.
Wie dick ist eine galvanische Beschichtung?
Die Dicke hängt vom Beschichtungsmetall und der Anwendung ab. Dekoratives Chrom liegt bei 0,25 bis 0,5 µm über einer Nickelschicht. Funktionale Nickelbeschichtungen reichen von 5 bis 50 µm. Hartchrom für Verschleißanwendungen kann 20 bis 250 µm erreichen. Die Dicke wird nach der funktionalen Anforderung festgelegt, nicht als Standardwert.
Was ist der Unterschied zwischen Galvanisieren und Eloxieren?
Beim Galvanisieren wird mit elektrischem Strom ein anderes Metall auf der Oberfläche des Bauteils abgeschieden. Beim Eloxieren wird die Oberfläche des Substrats selbst in eine Oxidschicht umgewandelt. Sie erzeugen grundlegend unterschiedliche Ergebnisse. Eloxieren ist auf Aluminium und Titan beschränkt; Galvanisieren funktioniert bei den meisten leitfähigen Metallen und vorbehandelten Kunststoffen.
Können Kunststoffteile galvanisch beschichtet werden?
Ja, mit leitfähiger Vorbehandlung. ABS ist der am häufigsten metallisierte Kunststoff. Die Oberfläche wird chemisch geätzt und mit einer dünnen leitfähigen Schicht überzogen, bevor die Standardgalvanisierung erfolgt. Andere Kunststoffe lassen sich möglicherweise nicht chemisch ätzen, was ihre Eignung einschränkt.
Verändert Galvanisieren die Maße der Bauteile?
Ja, Galvanisieren trägt Material auf alle exponierten Oberflächen auf. Bei Präzisionsteilen muss die Beschichtungsdicke in den Grundmaßen berücksichtigt werden. Geben Sie Toleranzen vor und nach der Beschichtung getrennt in der Zeichnung an, damit sowohl der Zerspaner als auch die Galvanik klare Abnahmekriterien haben.
Wofür wird chemisch Nickel verwendet?
Chemisch Nickel erzeugt eine gleichmäßige Schicht ohne externen Strom und ist damit die Spezifikation für Teile mit komplexer Innenkontur, bei der Galvanisieren nicht gleichmäßig erreichen kann. Die Härte im beschichteten Zustand beträgt 45 bis 65 Rockwell C und steigt mit Wärmebehandlung auf 68 bis 72 Rockwell C. Es wird häufig bei Ventilen, Pumpen und Bauteilen mit Sacklöchern oder tiefen Aussparungen eingesetzt.
Welche Metalle können galvanisch beschichtet werden?
Die am häufigsten galvanisch beschichteten Metalle sind Nickel für Korrosionsschutz und Härte, Zink für den kathodischen Schutz von Stahl, Chrom für Verschleiß und Aussehen, Gold und Silber für Leitfähigkeit, Kupfer als Unterschicht und Zinn für Lötbarkeit. Die Wahl richtet sich nach der funktionalen Anforderung, die die Oberfläche erfüllen muss, nicht nach dem Grundwerkstoff.
Zurück zum Anfang: Was ist Galvanisieren?