
Glasperlenstrahlen vs. Sandstrahlen ist eine der häufigsten Spezifikationsentscheidungen bei der Oberflächenbehandlung, und die richtige Wahl hängt fast ausschließlich davon ab, wofür das Bauteil bestimmt ist. Das Glasperlenstrahlen erzeugt eine gleichmäßige matte Oberfläche mit einer Rauheit von etwa Ra 0,8 bis 3,2 µm und vernachlässigbarer Maßänderung. Das Sandstrahlen entfernt starken Rost, Walzhaut und alte Beschichtungen und erreicht Ra-Werte bis zu 22 µm.
Das eine ist eine kosmetische Veredelungsbehandlung. Das andere ist ein aggressiver Schritt zur Oberflächenvorbereitung. Die falsche Spezifikation verschwendet Geld bei leichten Teilen und lässt schwere Teile unzureichend für die Beschichtung vorbereitet, daher zeigen die folgenden Abschnitte, wo jedes Verfahren tatsächlich hingehört.
Glasperlenstrahlen vs. Sandstrahlen: Kurze Antwort
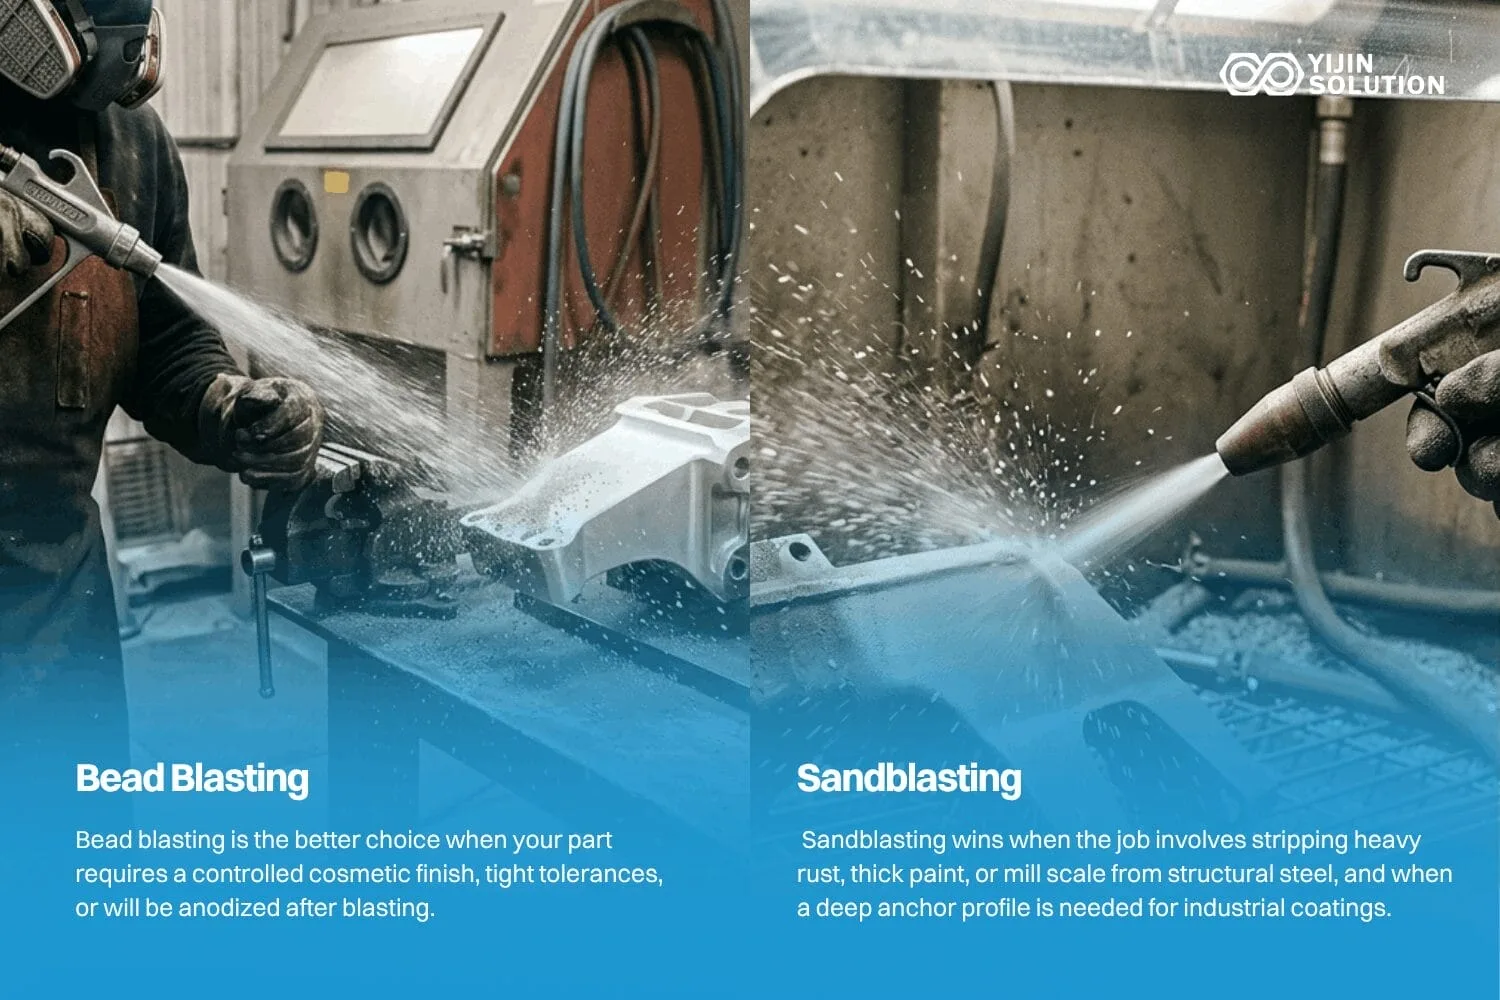
Glasperlenstrahlen ist die bessere Wahl, wenn das Bauteil eine kontrollierte optische Oberfläche, enge Toleranzen oder eine anschließende Eloxierung benötigt. Glasperlen erzeugen eine gleichmäßige Satintextur, ohne Verunreinigungen einzubetten oder kritische Maße zu beeinflussen. Bei Bauteilen mit Toleranzen enger als 0,05 mm auf kritischen Flächen ist Glasperlenstrahlen die sicherere Spezifikation.
Sandstrahlen ist die richtige Wahl, wenn starke Rostschichten, dicke Farbe oder Walzhaut von Baustahl entfernt werden müssen und ein tiefes Verankerungsprofil für industrielle Beschichtungen erforderlich ist.
Glasperlenstrahlen vs. Sandstrahlen: Auf einen Blick
Die folgende Tabelle fasst die Merkmale zusammen, die die Entscheidung zwischen den beiden Verfahren bestimmen. Jede Zeile wird in den folgenden Abschnitten erläutert.
| Attribut | Perlstrahlen | Sandstrahlen |
|---|---|---|
| Strahlmittel | Kugeln aus Glas, Keramik oder Kunststoff | Aluminiumoxid, Siliziumkarbid, Stahlgrit, Granat |
| Mechanismus | Mikro-Kugelstrahlen durch Druckimpakt | Mikrozerspanung durch winklige, aggressive Abtragung |
| Oberflächenrauhigkeit | Ra 0,8 bis 3,2 µm mit Glasperlen bei Standarddruck | Ra 1 bis 22 µm je nach Körnung und Strahlmittel |
| Ergebnis der Oberflächenbehandlung | Gleichmäßig, richtungslos seidenmatt oder matt | Strukturiert, kantig, rauer Mattlook |
| Materialabtrag | Minimal, im Mikrometerbereich | Mittel bis hoch |
| Geeignete Werkstoffe | Aluminium, Edelstahl, Titan, empfindliche Legierungen | Stahl, Gusseisen, Beton, stark korrodierte Metalle |
| Ideale Anwendungen | Präzisionsbearbeitung, Optik, Entgraten | Starke Rost- und Lackentfernung, Vorbereitung für Beschichtung |
| Haftung nach der Beschichtung | Gut; auch Mikro-Dimple-Textur | Ausgezeichnet; tiefes, winkliges Ankerprofil |
| Auswirkung auf die Maßhaltigkeit | Vernachlässigbar; sicher für eng tolerierte Merkmale | Messbar; kann Toleranzen bei 0,1 mm oder enger beeinflussen |
| Arbeitssicherheit und Gesundheitsschutz | Kein Quarzstaub; bleifreies Glasgranulat | Silikastaub reguliert nach OSHA 29 CFR 1910.1053 |
| Recycelbarkeit der Medien | Glasperlen 5 bis 30 Zyklen wiederverwendbar | Je nach Medium unterschiedlich; teils Einwegmaterial |
| Relative Kosten pro Zyklus | Höhere Strahlmittelkosten, langsamerer Zyklus | Geringere Medienkosten, schnellerer Zyklus |
Was ist Glasperlenstrahlen?
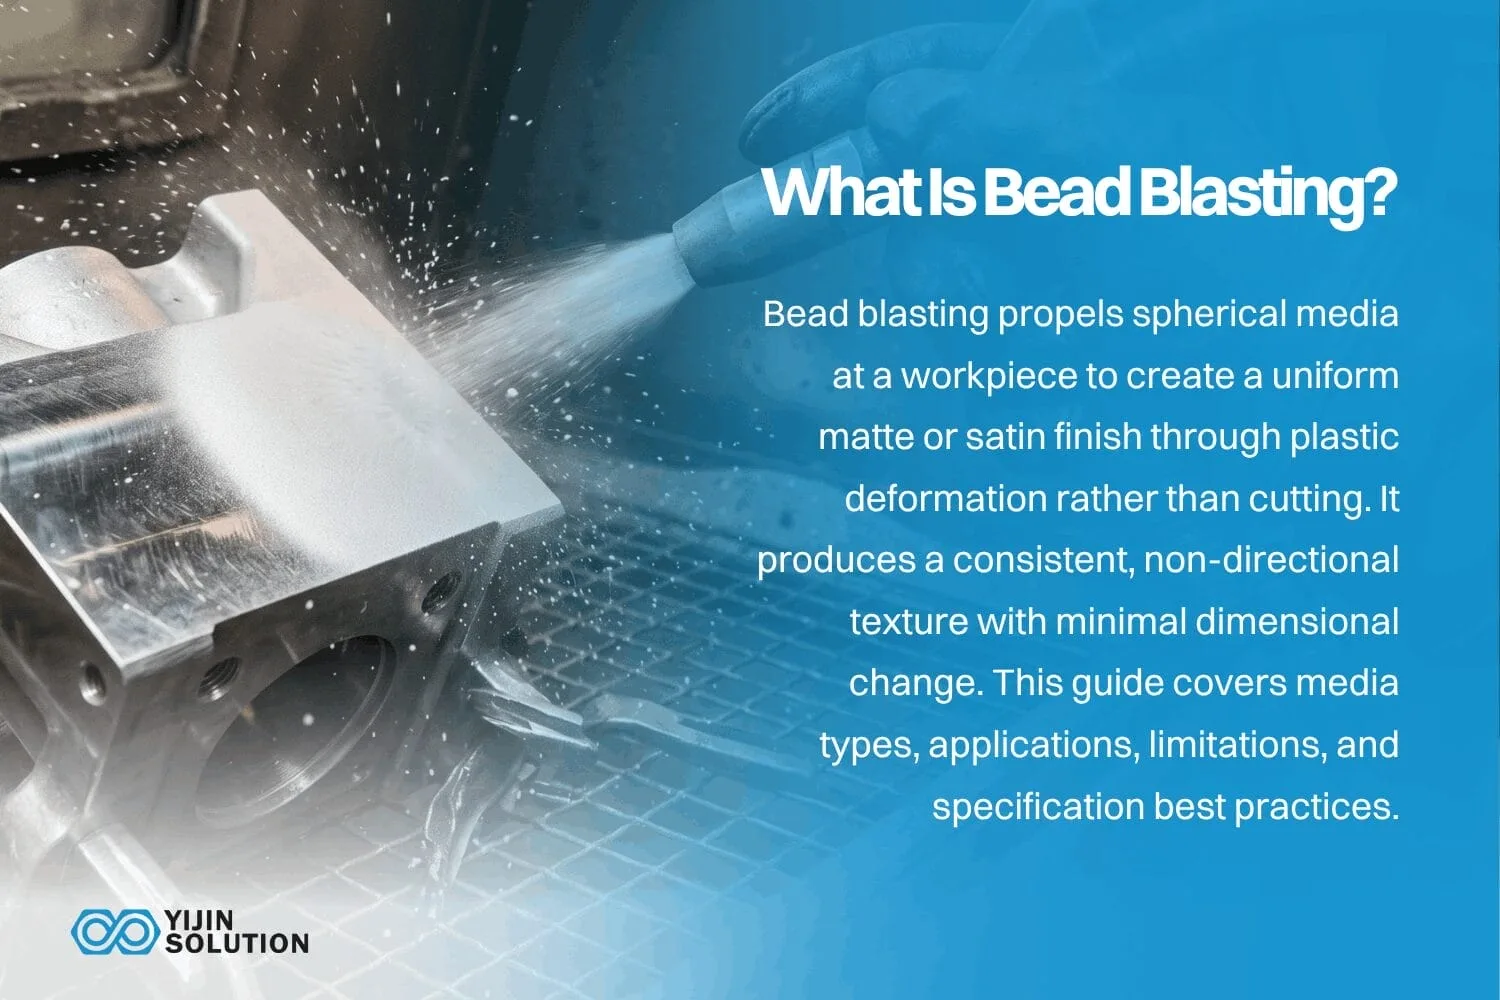
Glasperlenstrahlen ist ein Oberflächenbehandlungsverfahren, bei dem kugelförmige Strahlmittel, meist Natron-Kalk-Glasperlen, mit Druckluft auf ein Werkstück geschleudert werden. Die Perlen sind rund, nicht kantig, und diese Form ist der ganze Grund, warum das Verfahren so funktioniert, wie es funktioniert.
Wenn eine kugelförmige Perle auf eine Metalloberfläche trifft, erzeugt sie eine winzige Druckverformung, eine Mikrovertiefung, ohne in das Material zu schneiden. Tausende dieser sich überlappenden Vertiefungen erzeugen eine gleichmäßige, richtungslose satinierte oder matte Textur. Der Materialabtrag bleibt im Mikrometerbereich. Bei Aluminium liegt die Maßänderung zwischen 0,005 und 0,015 mm pro Oberfläche, weshalb Glasperlenstrahlen für Merkmale sicher ist, die auf 0,02 mm oder enger gehalten werden.
Glasperlen sind das gebräuchlichste Strahlmittel. Sie bestehen aus Kalk-Natron-Glas, erzeugen eine glatte Oberfläche und erhalten die natürliche Farbe des Substrats, wodurch Aluminium hell und Edelstahl sauber bleibt. Keramikperlen schneiden etwas schneller und halten in der Kabine länger. Kunststoffperlen sind die sanfteste Option und bleiben empfindlichen Substraten oder dünnwandigen Teilen vorbehalten, bei denen selbst Glasperlendruck Verformungen verursachen könnte.
Die Oberflächenrauheit liegt beim Glasperlenstrahlen mit Standarddruckwerten im Bereich Ra 0,8 bis 3,2 µm. Damit eignet sich das Glasperlenstrahlen für die Vorbereitung zum Eloxieren, für Gehäuse der Medizintechnik, zum Entgraten von Luftfahrt-Verbindungselementen und für CNC-bearbeitete Aluminiumgehäuse, bei denen ein gleichmäßiges Erscheinungsbild wichtig ist.
Vorteile
- Gleichmäßige Oberfläche ohne Richtungsstruktur, ideal für Sichtflächen und zur Vorbereitung des Eloxierens.
- Vernachlässigbare Maßänderung, sicher für eng tolerierte Merkmale ab 0,02 mm und enger.
- Kein kristalliner Quarzstaub. Glasperlen sind bleifrei und verursachen ein geringeres Gesundheitsrisiko für Bediener.
- Das Strahlmittel ist wiederverwendbar. Qualitäts-Glasperlen halten 5 bis 30 Zyklen, bevor sie sich abnutzen, und gleichen so die höheren Kosten pro Kilogramm aus.
- Kompatibel mit Aluminium, Edelstahl, Titan, Kupfer und den meisten technischen Legierungen.
Benachteiligungen
- Längere Taktzeit als beim Sandstrahlen. Geringerer Luftdruck und sanfteres Strahlmittel bedeuten eine längere Strahlzeit pro Teil.
- Höhere Medienkosten pro Kilogramm im Vergleich zu Aluminiumoxid oder Granat.
- Nicht wirksam zum Entfernen von starkem Rost, dicken Lackschichten oder Walzhaut.
- Begrenztes Ankerprofil für dicke industrielle Beschichtungen. Für eine schwere Pulverbeschichtung auf Baustahl erzeugt Glasperlenstrahlen nicht genügend Oberflächentextur für eine zuverlässige Haftung.
Was ist Sandstrahlen?
Sandstrahlen ist ein abrasives Strahlverfahren, bei dem kantige Partikel verwendet werden, um in eine Oberfläche einzudringen und Material abzutragen. Das Strahlmittel wirkt wie Tausende von Mikro-Meißeln, die die oberste Schicht des Werkstücks aufbrechen und abtragen. Es ist von Natur aus aggressiv.
Der Name ist ein historischer Begriff. Ursprünglich wurde natürlicher Quarzsand als Strahlmittel verwendet. Die OSHA-Norm für kristallines Siliziumdioxid, 29 CFR 1910.1053, legt einen zulässigen Expositionsgrenzwert von 50 Mikrogramm pro Kubikmeter fest, der sich beim Strahlen mit Quarzsand in den meisten Betrieben praktisch nicht einhalten lässt. Die Industrie ist auf Aluminiumoxid, Granat, Stahlgrit und Siliziumkarbid als sicherere Alternativen umgestiegen. “Sandstrahlen” dient heute als Oberbegriff für kantiges Strahlen mit abrasiven Medien im weiteren Sinne.
Die Oberflächenrauheit hängt von Medienart, Korngröße und Luftdruck ab. Der erreichbare Bereich reicht von Ra 1 bis 22 µm. Aluminiumoxid mit grober Körnung kann das obere Ende dieses Bereichs erreichen und erzeugt ein tiefes, unregelmäßiges Ankerprofil, an dem Industriebeschichtungen mechanisch haften.
Zu den Standardanwendungen gehören die Vorbereitung von Baustahl nach SSPC-SP 6 oder NACE Nr. 3 (Commercial Blast) vor der industriellen Beschichtung, die Rostentfernung an Karosserien und die Vorbereitung von Schiffbau-Rümpfen. Sandstrahlen ist ein Vorbereitungsprozess. Es erzeugt das Oberflächenprofil, das den nächsten Schritt – in der Regel eine Beschichtung – zuverlässig funktionieren lässt.
Vorteile
- Kürzere Zykluszeit. Eckiges Strahlmittel trägt Material bei hohem Luftdruck schnell ab, was eine kürzere Strahlzeit pro Teil bedeutet.
- Geringere Strahlmittelkosten. Aluminiumoxid und Granat kosten pro Kilogramm etwa die Hälfte bis ein Drittel des Preises von Glasperlen.
- Wirksam bei starkem Rost, dicken Beschichtungen, Walzhaut und Schweißspritzern.
- Erzeugt ein hervorragendes mechanisches Haftprofil für Industrielacke, Pulverbeschichtungen und thermische Spritzverfahren.
- Kann grobe Gussteile vorformen und glätten Nachbearbeitung.
Benachteiligungen
- Aggressiver Materialabtrag kann präzise Merkmale außerhalb der Toleranz bringen. Teile mit Maßen unter 0,1 mm auf kritischen Oberflächen erfordern eine Maskierung oder einen Wechsel zum Glasperlenstrahlen.
- Eckiges Strahlmittel kann sich in weiche Substrate wie Aluminium einbetten und nach dem Eloxieren zu Farbabweichungen führen.
- Erfordert Absauganlagen, Atemschutz und Luftüberwachung, wenn siliziumhaltige Schleifmittel oder siliziumhaltige Substrate beteiligt sind.
- Streng reguliert. OSHA 29 CFR 1910.1053 schreibt Expositionskontrollpläne, medizinische Überwachung und fit-getestete Druckluft-Atemschutzgeräte für die Exposition gegenüber kristallinem Siliziumdioxid vor.
Sandstrahlen bleibt das Standardverfahren zur Oberflächenvorbereitung in der Schwerindustrie, im Bauwesen und im Schiffbau, wo die Haftung der Beschichtung über die Lebensdauer entscheidet.
Hauptunterschiede zwischen Glasperlenstrahlen und Sandstrahlen
Die folgenden Unterschiede sind diejenigen, die in der Praxis die meisten Spezifikationsentscheidungen bestimmen. Jeder Unterabschnitt bezieht sich auf ein konkretes Ergebnis für den Einkäufer: Toleranz, Oberflächenqualität, Materialverträglichkeit, Kosten oder Konformität.
Oberflächenbeschaffenheit und Rauheit: Welches Verfahren erreicht den Ra-Zielwert?
Glasperlenstrahlen erzeugt eine Oberflächenrauheit im Bereich Ra 0,8 bis 3,2 µm mit Glasperlen bei Standarddruck. Sandstrahlen deckt ein deutlich breiteres Band ab, von Ra 1 bis 22 µm, je nach Strahlmittel und Luftdruck.
Der Unterschied liegt in der Form des Strahlmittels. Kugelförmige Perlen erzeugen durch plastische Verformung überlappende Mikroeindellungen. Das ergibt eine gleichmäßige, richtungslose Oberflächenstruktur. Kantige Schleifmittel schneiden unregelmäßige Spitzen und Täler in die Oberfläche. Gestrahlte Oberflächen streuen das Licht gleichmäßig und wirken homogen. Geschnittene Oberflächen haben ein raues, mattes Aussehen mit sichtbaren Texturschwankungen.
Wenn das Bauteil eine gleichmäßige optische Oberfläche für das Eloxieren benötigt, erzeugt Glasperlenstrahlen eine ebene Oberfläche, ohne Verunreinigungen einzubetten, die im Eloxierbad Farbflecken verursachen würden. Wenn das Bauteil eine maximale Haftung der Beschichtung auf einer tragenden Schweißkonstruktion benötigt, ist das tiefe Ankerprofil von Sandstrahlen mit Ra 6 bis 22 µm die richtige Spezifikation. Oberflächen mit Lebensmittelkontakt erfordern gemäß den Hygienestandards der Branche üblicherweise Ra 0,20 bis 0,60 µm. Glasperlenstrahlen mit niedrigem Druck kann diesen Bereich erreichen; Sandstrahlen nicht.
Einfluss auf Maße und Toleranzverträglichkeit
Das ist der entscheidende Unterschied für die Präzisionsfertigung.
Glasperlenstrahlen trägt Material auf Mikron-Ebene ab. Bei Aluminium liegt die Maßänderung pro Oberfläche zwischen 0,005 und 0,015 mm. Merkmale, die auf 0,02 mm oder enger gehalten werden, bleiben innerhalb der Spezifikation. Glasperlenstrahlen eignet sich als abschließender Oberflächenbehandlungsschritt nach dem Bearbeiten mit engen Toleranzen, ohne Passflächen oder Bohrungsdurchmesser aufzuweiten.
Sandstrahlen trägt messbar mehr Material ab, und der Abtrag ist weniger vorhersehbar. Bei Aluminium und Standard-Strahldrücken besteht für dünne Strukturen und eng tolerierte Bohrungen ein reales Risiko, die Spezifikation zu überschreiten. Teile mit Toleranzen enger als 0,1 mm auf kritischen Flächen sollten vor dem Sandstrahlen abgedeckt oder vollständig auf Glasperlenstrahlen umgestellt werden.
Ein praktisches Beispiel: Bei einer 0,02 mm dünnen Aluminiumfrontplatte kann Sandstrahlen die Passflächen außerhalb der Spezifikation bringen. Glasperlenstrahlen bei kontrolliertem Druck hält jedes Merkmal innerhalb der Toleranz und liefert gleichzeitig die erforderliche satinierte Oberfläche. Bei Teilen mit gemischten Anforderungen, wie eng tolerierte Passflächen neben kosmetischen Außenflächen, ist das Abkleben kritischer Bereiche vor dem Strahlen gängige Praxis in den meisten Oberflächenbehandlungsbetrieben.
Strahlmittel und Materialverträglichkeit
Glasperlenstrahlmittel gibt es in drei Haupttypen. Glasperlen aus Kalk-Natron-Glas sind die am weitesten verbreitete Variante. Sie erhalten die Grundfarbe des Substrats, wodurch Aluminium hell und Edelstahl sauber bleibt. Keramikperlen schneiden schneller und halten länger in der Kabine. Kunststoffperlen sind für die empfindlichsten Substrate geeignet, bei denen selbst der Aufprall von Glasperlen zu Markierungen führen könnte.
Das Strahlmittel wird nach Abtragsleistung und Schnittgeschwindigkeit ausgewählt. Aluminiumoxid ist der Standard für Stahl- und Titanarbeiten. Siliziumkarbid zerspant die härtesten Materialien am schnellsten. Stahlgrit entfernt starke Walzhaut. Granat bietet eine Balance aus Abtragsleistung und geringerer Staubentwicklung.
Die Materialverträglichkeit ist der Punkt, an dem die Entscheidung oft feststeht. Glasperlenstrahlen ist mit Aluminium, Edelstahl, Titan, Kupfer und den meisten technischen Legierungen verträglich. Sandstrahlen eignet sich am besten für Kohlenstoffstahl, Gusseisen, Beton und stark korrodierte Metalle. Bei Aluminium mit eingebetteten kantigen Strahlmitteln können Medienpartikel nach dem Eloxieren Farbunregelmäßigkeiten verursachen, weil eisenhaltige Verunreinigungen im Eloxierbad anders oxidieren. Für Aluminiumteile, die eloxiert werden, ist Glasperlenstrahlen mit sauberen Glasperlen Standard.
Kosten und Zykluszeit
Sandstrahlen ist schneller und günstiger pro Zyklus. Eckiges Strahlmittel trägt Material bei höherem Luftdruck schnell ab, das Strahlmittel kostet weniger pro Kilogramm und die Strahlzeit pro Teil ist kürzer. Bei der groben Oberflächenvorbereitung von Baustahl oder Konstruktionsteilen ist der Geschwindigkeitsvorteil des Sandstrahlens erheblich.
Glasperlenstrahlen läuft mit niedrigerem Druck und längeren Zykluszeiten, und Glasperlenstrahlmittel kostet pro Kilogramm etwa zwei- bis dreimal mehr als Aluminiumoxid. Der Ausgleich ist die Wiederverwendung. Hochwertige Glasperlen können 5 bis 30 Mal recycelt werden, bevor sie so weit degradieren, dass sie die Konsistenz der Oberfläche beeinträchtigen. In der Serienfertigung schließt diese Wiederverwendung die Kostenlücke pro Zyklus erheblich.
Die eigentliche Kostenvariable ist die Nacharbeit. Bei Serien, bei denen es auf gleichbleibende Oberfläche und den Schutz der Toleranzen ankommt, werden die höheren Medienkosten des Glasperlenstrahlens durch vermiedene Ausschussteile und Nacharbeit ausgeglichen. Bei der Bauvorbereitung oder grober Rostentfernung, bei der Maßhaltigkeit keine Rolle spielt, gewinnt das Sandstrahlen mit seinen niedrigeren Stückkosten klar.
Gesundheits-, Sicherheits- und Umweltaspekte
Sandstrahlen mit siliziumhaltigen Strahlmitteln oder auf siliziumhaltigen Substraten fällt unter OSHA 29 CFR 1910.1053. Der zulässige Expositionsgrenzwert für alveolengängigen kristallinen Quarz beträgt 50 Mikrogramm pro Kubikmeter als Acht-Stunden-Zeitmittelwert. Diesen Grenzwert beim Strahlen mit Quarzsand einzuhalten, ist extrem schwierig. Die meisten Betriebe sind auf Aluminiumoxid, Granat und Stahlgrit umgestiegen, um eine Quarzexposition vollständig zu vermeiden. Auch mit quarzfreien Strahlmitteln erfordert das Sandstrahlen eine geeignete Staubabsaugung, Atemschutz und dokumentierte Sicherheitsprogramme.
Glasperlenstrahlen erzeugt keinen kristallinen Quarzstaub. Glasperlen sind bleifrei, werden aus recyceltem Kalk-Natron-Glas hergestellt und erzeugen eine geringere Partikelbelastung für Bediener. Aus Sicht der regulatorischen Konformität bedeutet Glasperlenstrahlen einen deutlich geringeren Dokumentations- und Ausrüstungsaufwand. In der EU und in Nordamerika treiben strengere Umweltstandards Hersteller zu recycelbaren und umweltfreundlichen Strahlmitteln, was Glaskugelmedien begünstigt.
Wie man zwischen Glasperlenstrahlen und Sandstrahlen wählt
Prüfen Sie jede Anforderung anhand der folgenden Kriterien. In den meisten Fällen fällt die Antwort schnell aus: Präzision und Ästhetik sprechen für Glasperlenstrahlen, Stückzahl und Haftung für Sandstrahlen, und Bauteile mit gemischten Anforderungen benötigen oft beide Verfahren nacheinander.
Glasperlenstrahlen wählen, wenn …
- Das Bauteil hat Toleranzen von 0,05 mm oder enger an kritischen Dichtflächen.
- Die Oberfläche ist sichtbar oder muss eine Sichtprüfung bestehen: gleichmäßig seidenmatt oder matt ohne Richtungsstruktur.
- Das Substrat ist Aluminium, Edelstahl oder Titan und wird anschließend eloxiert oder passiviert. Glasperlen lagern keine Verunreinigungen ein.
- Das Ra-Ziel liegt unter 3,2 µm. Sandstrahlen kann dies auf Weichmetallen nicht zuverlässig erreichen.
- Die Anwendung sind Medizintechnik, Präzisionsinstrumente oder Aerospace-Komponenten, bei denen Oberflächenreinheit und gleichbleibende Oberflächenqualität zu den Spezifikationsanforderungen gehören.
- Die Sicherheit der Bediener oder die Einhaltung von Umweltvorschriften hat Priorität, und kristalliner Quarzstaub muss vermieden werden.
Sandstrahlen wählen, wenn…
- Das Bauteil hat starken Rost, dicke Lackschichten oder Walzhaut, die vor der Beschichtung vollständig entfernt werden müssen.
- Das Bauteil besteht aus Kohlenstoffstahl, ist eine geschweißte Konstruktion oder Gusseisen und erhält eine industrielle Lackierung oder Pulverbeschichtung, die ein starkes mechanisches Verankerungsprofil bei Ra 6 bis 22 µm erfordert.
- Oberflächenvorbereitung muss erfüllen SSPC-SP 6 oder NACE Nr. 3 kommerzieller Strahlstandard oder gleichwertige Beschichtungsspezifikation.
- Die Kosteneffizienz steht im Vordergrund, und die Toleranzen am Bauteil liegen bei 0,1 mm oder lockerer. Der Geschwindigkeitsvorteil des Sandstrahlens wiegt den dimensionalen Aspekt auf.
- Die Bauteilgeometrie ist einfach, mit flachen Oberflächen und offenen Profilen, ohne Sacklöcher oder eng tolerierte Merkmale, die durch aggressives Strahlen gefährdet wären.
Wann beides sinnvoll ist: aufeinanderfolgende Abläufe der Oberflächenbehandlung
Manche Teile profitieren von Sandstrahlen mit anschließendem Glasperlenstrahlen. Zuerst sandstrahlen, um starken Zunder oder Rost zu entfernen, dann glasperlenstrahlen, um die Oberflächentextur zu verfeinern und den Ziel-Ra-Wert vor der Beschichtung oder dem Eloxieren zu erreichen. Bei komplexen Baugruppen sind Abdecken und Prozessreihenfolge üblich: Nicht kritische Flächen für die Beschichtungsvorbereitung sandstrahlen, dann Präzisionsflächen oder Innenbohrungen, die Toleranz halten müssen, glasperlenstrahlen.
Lieferanten, die beide Verfahren in einem Werk anbieten, können gemischte Oberflächenanforderungen über eine einzige DFM-Analyse (Design for Manufacturability) abwickeln, ohne dass der Käufer jede Oberfläche manuell spezifizieren muss. Diese Art der Prozesssteuerung eliminiert Übergabeverzögerungen zwischen separaten Oberflächenbehandlungsdienstleistern.
Oberflächenbehandlung mit Yijin Solution
Die richtige Oberflächengüte bereits in der Designphase festzulegen, hält ein Teil innerhalb der Toleranz und bereit für den nächsten Prozessschritt. Deshalb gehören beide Verfahren in dieselbe DFM-Betrachtung und nicht als Nachgedanke erst nach der Fertigung der Teile. Bei Yijin Solution bieten wir Glasperlenstrahlen und Sandstrahlen neben CNC-Bearbeitung und Blechfertigung, mit Maskierung für Bauteile, die enge Toleranzen und Sichtflächen am selben Bauteil kombinieren.
Glasperlenstrahlen vs. Sandstrahlen – FAQ
Ist Glasperlenstrahlen bei Aluminiumteilen schonender als Sandstrahlen?
Glasperlenstrahlen ist deutlich schonender für Aluminium als Sandstrahlen. Glasperlen erzeugen einen Mikro-Kugelstrahleffekt, ohne Partikel in das Substrat einzubetten. Kantige Schleifmittel, die beim Sandstrahlen verwendet werden, können sich in die relativ weiche Oberfläche von Aluminium einbetten und nach dem Eloxieren zu Farbabweichungen führen. Für Aluminiumteile mit Toleranzen von 0,05 mm oder enger ist Glasperlenstrahlen die sicherere Spezifikation.
Welches Verfahren eignet sich besser zur Oberflächenvorbereitung vor dem Lackieren oder Pulverbeschichten?
Sandstrahlen ist die Standardwahl für die Oberflächenvorbereitung vor dem Beschichten, wenn ein tiefes mechanisches Verankerungsprofil erforderlich ist. Es erreicht Ra 6 bis 22 µm, was eine starke Haftung für Industrielacke und Pulverbeschichtungen fördert. Bei Teilen, deren Toleranzen eingehalten werden müssen oder deren Oberflächen optisch empfindlich sind, ist Glasperlenstrahlen mit anschließender Lackierung eine praktikable Alternative. Das glattere Ra-Profil nach dem Glasperlenstrahlen eignet sich für dünnere dekorative Beschichtungen.
Können Glasperlenstrahlen und Sandstrahlen am selben Teil eingesetzt werden?
Ja, sequenzielles Strahlen ist ein üblicher Arbeitsablauf. Zuerst Sandstrahlen, um starke Verunreinigungen oder Zunder zu entfernen, dann Glasperlenstrahlen, um die Oberflächentextur zu verfeinern und den Ziel-Ra zu erreichen. Bei Präzisionsbaugruppen sollten eng tolerierte Merkmale vor dem Sandstrahlen abgedeckt und diese Bereiche separat glasperlengestrahlt werden. Dieser Ansatz ist Standard in Oberflächenbehandlungsbetrieben, die Teile mit gemischten Anforderungen bearbeiten.
Welche Oberflächenrauheit kann ich mit Glasperlenstrahlen im Vergleich zum Sandstrahlen erreichen?
Glasperlenstrahlen erreicht mit Standard-Glasperlen bei kontrolliertem Druck einen Ra von etwa 0,8 bis 3,2 µm. Sandstrahlen erzeugt je nach Strahlmitteltyp, Korngröße und Luftdruck einen Ra von etwa 1 bis 22 µm. Kugelförmige Strahlmittel erzeugen eine gleichmäßige Verfestigung mit konsistenten Mikroeindrücken. Kantige Strahlmittel schneiden unregelmäßige Spitzen und Täler, die ein raueres, stärker strukturiertes Profil ergeben.
Welche Lieferzeiten sollte ich für Glasperlenstrahlen oder Sandstrahlen bei einer Serie erwarten?
Die Lieferzeiten für die Oberflächenbehandlung hängen von Stückzahl, Geometrie und dem bestehenden Zeitplan des Lieferanten ab. Bei Prototypenstückzahlen von 1 bis 10 Teilen fügen Glasperlenstrahlen oder Sandstrahlen dem Zeitplan nach der Bearbeitung üblicherweise ein bis drei Tage hinzu. Bei Serienchargen von 50 bis 500 Teilen kann die dedizierte Veredelungszeit drei bis sieben Tage betragen. Geben Sie die Zieloberfläche und die Stückzahl bereits in der Angebotsphase an, damit der Lieferant einen realistischen Zeitplan nennen kann.
Zurück zum Anfang: Glasperlenstrahlen vs. Sandstrahlen: Welche Oberflächenbehandlung passt zu Ihren Teilen?