
Die Wahl zwischen Eloxieren und Pulverbeschichten lässt sich auf eine Frage reduzieren: Braucht Ihr Bauteil eine Oberfläche, die Teil des Metalls wird, oder eine, die darauf liegt?
Eloxieren wandelt die Aluminiumoberfläche in eine harte Oxidschicht um. Sie ist dünner, maßhaltiger und besser für eng tolerierte Teile geeignet. Pulverbeschichtung trägt eine Polymerschicht auf die Oberfläche auf. Sie ist dicker, in einer breiteren Farbpalette erhältlich und wirtschaftlicher für große oder dekorative Bauteile.
Keine der beiden Oberflächenbehandlungen ist grundsätzlich besser. Dieser Leitfaden erläutert beide Optionen, damit Sie die richtige Oberflächenbehandlung für Ihre Teile wählen können.
Eloxieren oder Pulverbeschichten: Die kurze Antwort
Beim Eloxieren wird die Aluminiumoberfläche in eine dauerhafte Oxidschicht umgewandelt, die Teil des Metalls wird. Beim Pulverbeschichten wird eine ausgehärtete Polymerschicht auf das Metall aufgebracht. Eloxieren trägt 5 bis 25 μm auf und verändert die Maße nur minimal, ist bei Harteloxierung bis über 600 HV kratzfest und von Natur aus UV-stabil. Es funktioniert nur bei Aluminium und bietet eine begrenzte Farbauswahl.
Pulverbeschichten trägt 50 bis 150 μm auf, bietet praktisch unbegrenzte Farbauswahl und eignet sich für Stahl, Edelstahl und andere Metalle. Bei präzisen Merkmalen ist Abdecken erforderlich, und bei längerer UV-Belastung kann die Beschichtung kreiden. Für Aluminiumbaugruppen mit engen Toleranzen ist Eloxieren die richtige Wahl. Pulverbeschichten eignet sich, wenn Farbflexibilität, Kompatibilität mit mehreren Metallen oder große Teile mit akzeptablem Maßzuwachs gefragt sind.
Eloxieren vs. Pulverbeschichten: Auf einen Blick
Die folgende Tabelle vergleicht die beiden Oberflächen anhand der Faktoren, die die meisten Spezifikationsentscheidungen bestimmen.
| Attribut | Eloxieren | Pulverbeschichtung |
|---|---|---|
| Verfahrensart | Elektrochemische Oxidumwandlung | Elektrostatische Pulverauftragung, hitzegehärtet |
| Kompatible Materialien | Nur Aluminium und Aluminiumlegierungen | Aluminium, Baustahl, Edelstahl, Zink, Messing und andere Substrate, die eine Aushärtung bei 190 bis 232 °C vertragen |
| Schichtdicke | Typ II: 5 bis 25 µm; Typ III: 25 bis 100 µm | Typisch 50 bis 150 µm |
| Auswirkung auf die Maßhaltigkeit | Minimal: etwa 50 % wächst nach innen, 50 % nach außen. Eine Typ-II-Beschichtung von 20 μm trägt etwa 10 μm pro Oberfläche auf. | Messbar: 50 bis 150 μm pro Oberfläche hinzugefügt. Gewinde, Bohrungen und Passflächen erfordern Maskierung oder Zugabe. |
| Oberflächenhärte | Typ II: 200 bis 400 HV; Typ III: 300 bis 600+ HV, legierungsabhängig | Mittel: in der Regel 2H bis 4H Bleistifthärte. Schlagfest, aber kratzanfälliger als Eloxieren nach Typ III. |
| Korrosionsbeständigkeit | Ausgezeichnet. Das Oxid ist integraler Bestandteil des Metalls; kein Abblättern. Versiegeltes Typ II besteht bei den meisten Legierungen über 336 Stunden Salzsprühtest. | Sehr gut. Die versiegelte Sperrschicht schützt das darunterliegende Metall, solange die Beschichtung intakt ist; Kratzer legen das blanke Metall frei. |
| UV- und Witterungsbeständigkeit | Von Natur aus UV-stabil. Verblasst nicht und kreidet nicht aus. | Polyesterpulver für den Außenbereich ist UV-beständig; je nach Harz kann es nach Jahren direkter Bewitterung kreiden. |
| Farbige Optionen | Begrenzte Farbtöne: Schwarz, Bronze, Gold, Rot, Blau. Die Legierung beeinflusst die endgültige Farbe. | Praktisch unbegrenzt: jeder RAL-Farbton, Metallic-Effekte, Strukturen, Glanzgrade. |
| Erscheinungsbild | Transluzenz-Metallic-Finish; Grundmetall durch das Oxid sichtbar. | Deckend; deckt das Substrat vollständig ab und kaschiert Oberflächenfehler. |
| Reparierbarkeit | Kann nicht punktuell repariert werden; muss abgebeizt und neu eloxiert werden. | Kann punktuell geschliffen und neu beschichtet werden. |
| Einsatztemperatur | Substratbedingt. Aluminium erweicht bei etwa 200 °C; das Oxid selbst ist bei deutlich höheren Temperaturen stabil. | Durch Polymer begrenzt. Die meisten Duroplaste zersetzen sich über 200 °C. |
| Aushärte-/Prozesstemperatur | Badprozess bei 0 bis 25 °C für Typ II oder nahe dem Gefrierpunkt für Typ III. Substrat wird nicht erhitzt. | Härtet bei 190 bis 232 °C aus. Wärmeempfindliche Bauteile können beeinträchtigt werden. |
| Umweltauswirkungen | Keine VOCs. Säurebadabfälle müssen behandelt werden. | Keine VOC. Overspray recycelbar. Keine Lösungsmittel. |
| Relative Kosten | $$: höhere Stückkosten, besonders beim Harteloxieren. | $: niedrigere Stückkosten, besonders bei hoher Stückzahl großer Teile. |
| Am besten für | Präzisions-Aluminiumteile, Baugruppen mit engen Toleranzen, Luft- und Raumfahrt, Medizintechnik, Elektronikgehäuse. | Große Platten, Außenmöbel, Architekturfassaden, Automobil-Zierteile, Multi-Metall-Baugruppen. |
Was ist Eloxieren?
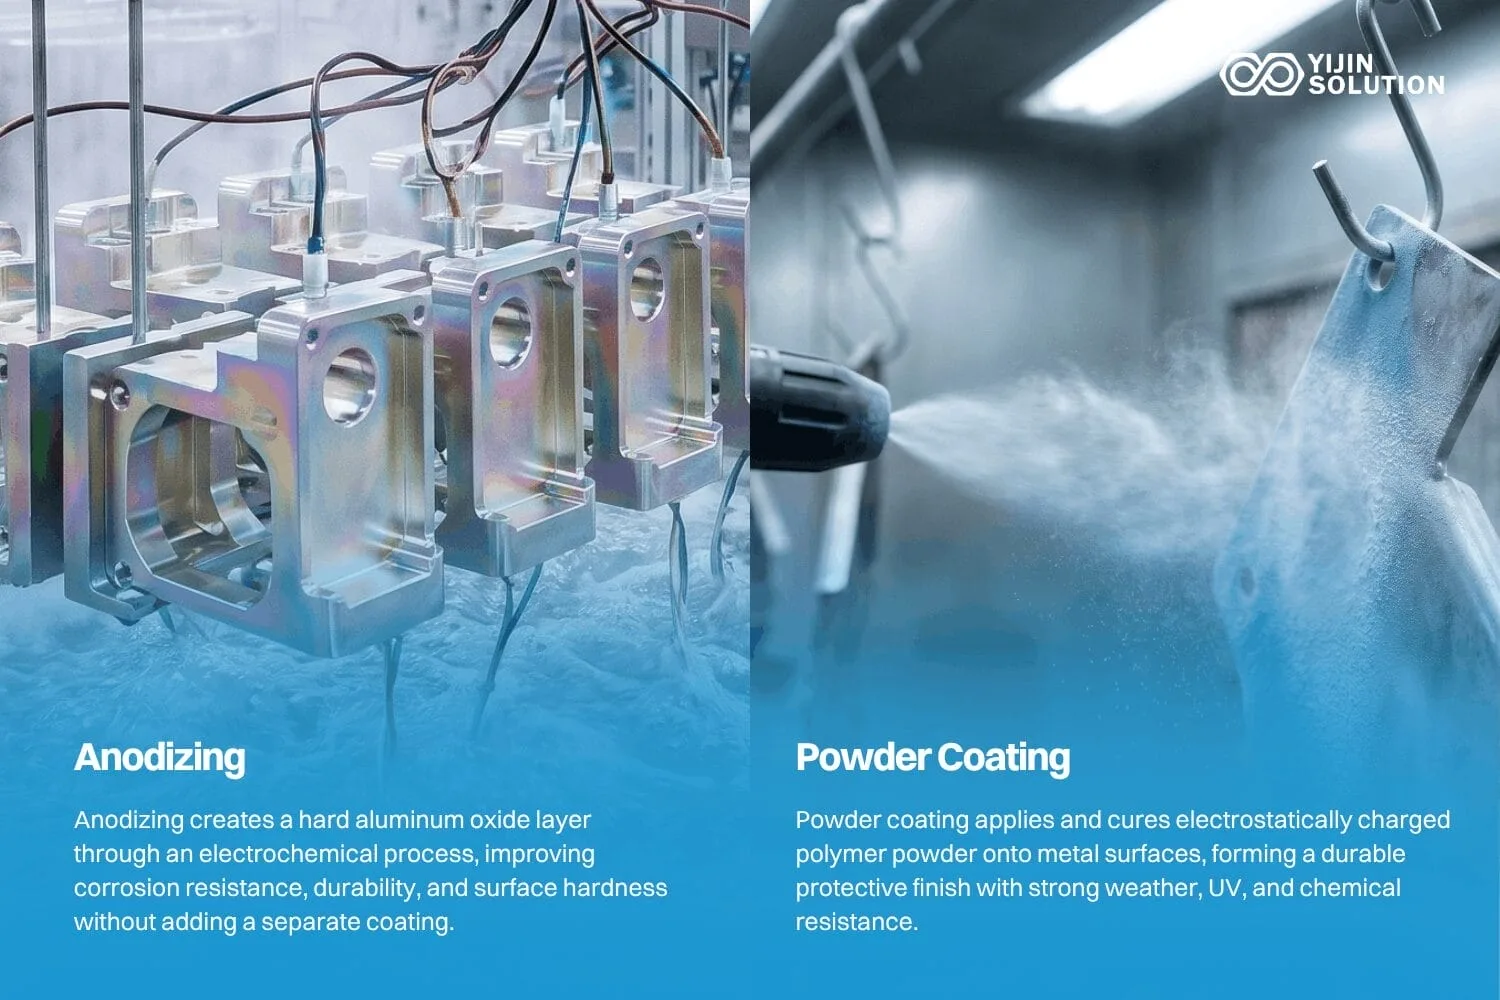
Eloxieren ist ein elektrochemisches Verfahren, das die Oberfläche eines Aluminiumteils in eine harte Aluminiumoxidschicht umwandelt. Das Teil wirkt als Anode in einem sauren Elektrolytbad. Elektrischer Strom treibt Sauerstoffionen in die Oberfläche, und das Oxid wächst aus dem Metall selbst heraus. Das ist der grundlegende Unterschied zu Pulverbeschichtung, Lackierung oder Galvanisierung: Die Oberfläche ist das Metall selbst, ohne dass etwas aufgetragen wird.
Drei Arten definieren die Bandbreite des Eloxierens, jede klassifiziert unter MIL-A-8625, die Militärspezifikation, die anodische Beschichtungen für Aluminium regelt.
- Typ I (Chromsäure): 0,5 bis 2,5 µm. Fügt praktisch kein Außenmaß hinzu. Wird für Präzisionsbauteile eingesetzt, bei denen selbst wenige Mikrometer zählen.
- Typ II (Schwefelsäure): 5 bis 25 μm. Der häufigste Typ. Nimmt Farbstoffe gut auf und bietet mäßigen Korrosionsschutz für allgemeine Anwendungen.
- Typ III (Harteloxieren): 25 bis 100 μm. Oberflächenhärte von 300 bis 600+ HV je nach Legierung und Prozessbedingungen. Verwendet für Verschleißflächen und stark beanspruchte Umgebungen.
Das Dimensionsverhalten folgt der branchenüblichen 50/50-Regel: Etwa die Hälfte des Oxids wächst nach innen in das Aluminium, die andere Hälfte baut sich nach außen auf. Eine Typ-II-Beschichtung mit 20 μm fügt unter typischen Bedingungen etwa 10 μm pro Fläche zu den Außenmaßen hinzu.
Bei Teilen mit Toleranzen von ±0,05 mm oder enger ist dieses Wachstum beherrschbar, wenn die Beschichtungsdicke in der Zeichnung angegeben und die bearbeiteten Maße entsprechend angepasst werden. Harteloxieren mit insgesamt 50 μm fügt etwa 25 μm pro Oberfläche hinzu, daher ist eine Vorbearbeitungszugabe Standard. Für einen tieferen Vergleich von Typ II und Typ III lesen Sie unseren Leitfaden Typ II vs. Typ III Eloxieren.
Eloxieren ist üblich bei Haltern und Gehäusen für die Luft- und Raumfahrt, die MIL-A-8625-konform sein müssen, bei Gehäusen für Unterhaltungselektronik, bei denen Kratzfestigkeit und eine metallische Optik zählen, sowie bei Gehäusen für die Medizintechnik, bei denen Biokompatibilität und Oberflächenreinheit zu den Spezifikationsanforderungen gehören.
Vorteile:
- Die Oberfläche verbindet sich mit dem Metall und blättert nicht ab
- Von Natur aus UV-stabil ohne Verblassen oder Kreiden
- Erhält enge Toleranzen, wenn die Beschichtungsdicke auf der Zeichnung angegeben ist
- Typ III Harteloxieren erreicht 300 bis 600+ HV – vergleichbar mit Werkzeugstahl
- Nimmt Farbstoff für dekorative Farboptionen auf
Abwägungen:
- Nur für Aluminium geeignet
- Die Farbpalette ist im Vergleich zur Pulverbeschichtung begrenzt
- Farbkonsistenz variiert zwischen Legierungen
- Beschädigte Bereiche erfordern ein vollständiges Abbeizen und eine erneute Behandlung statt einer punktuellen Reparatur
- Die Kosten pro Teil sind bei gleicher Abdeckung höher als beim Pulverbeschichten
Was ist Pulverbeschichtung?
Pulverbeschichten ist ein Trockenbeschichtungsverfahren, bei dem ein ausgehärteter Polymerfilm auf eine Metalloberfläche aufgebracht wird. Eine Sprühpistole verleiht trockenen Pulverpartikeln eine elektrostatische Ladung. Die geladenen Partikel haften am geerdeten Metallteil, und die Baugruppe gelangt in einen Aushärteofen bei 190 bis 232 °C. Die Hitze schmilzt das Pulver und lässt es zu einem durchgehenden, versiegelten Film verlaufen.
Das Pulver selbst ist in mehreren Harzfamilien erhältlich, die jeweils für unterschiedliche Einsatzbedingungen geeignet sind:
- Epoxid: Hohe Chemikalienbeständigkeit und Haftung, aber Abbau bei UV-Bestrahlung. Am besten für Innen- oder verdeckte Oberflächen geeignet.
- Polyester: Widersteht UV-Strahlung und Witterung gut. Dominiert Anwendungen in Außenarchitektur und Automobilbau.
- Hybrid-Epoxid-Polyester: Kombiniert beide Eigenschaften. Verwendet für allgemeine Innenraumanwendungen.
- Thermoplast (Nylon, PVDF): Deckt Nischenanforderungen ab, für die Standard-Duroplaste nicht geeignet sind.
Für Aluminiumfassaden und Strangpressprofile im Außenbereich, AAMA 2604 und AAMA 2605 sind die architektonischen Leistungsstandards, die Mindestbeschichtungsdicke, Haftung und Witterungsbeständigkeit definieren.
Die Beschichtungsdicke liegt bei 50 bis 150 µm, je nach Pulvertyp, Spritzverfahren und Bauteilgeometrie. Diese Dicke verdeckt Oberflächenfehler aus dem Schweißen, Schleifen oder der Zerspanung vollständig und erzeugt ein gleichmäßiges Erscheinungsbild auch auf rauen Substraten. Sie trägt zudem messbar Material auf jede beschichtete Fläche auf. Bei einer Bohrung bedeutet 100 µm pro Seite 200 µm weniger Spiel. Bei Gewinden kann die zusätzliche Dicke die Montage verhindern. Das Abdecken kritischer Merkmale vor dem Beschichten ist bei Präzisionsteilen Standard.
Pulverbeschichten ist in vielen Anwendungen verbreitet: Außenfassadenpaneele, Automobilzierleisten und -felgen, Gehäuse von Industrieanlagen, Haushaltsgeräte, Möbel und Schutzgeländer. Es funktioniert auf Aluminium, Kohlenstoffstahl, Edelstahl, Zink, Messing und jedem elektrisch leitfähigen Substrat, das die Einbrenntemperatur verträgt.
Vorteile:
- Praktisch unbegrenzte Farboptionen über das gesamte RAL-System, plus Metallic-, Struktur- und individuelle Glanzgrade
- Überschüssiges Pulver ist recycelbar und der Prozess erzeugt keine VOCs
- Beschädigte Stellen können vor Ort punktuell geschliffen und neu beschichtet werden
Abwägungen:
- Die Schichtdicke von 50 bis 150 µm beeinflusst die Passung bei Präzisionsteilen und erfordert Maskierung an Gewinden und Dichtflächen
- Hitzebeständigkeit liegt bei etwa 200 °C
- Die Farbe kann je nach Harztyp bei längerer UV-Belastung auskreiden
- Ritzhärte entspricht nicht Typ III Harteloxal
Was sind die wichtigsten Unterschiede zwischen Eloxieren und Pulverbeschichten?
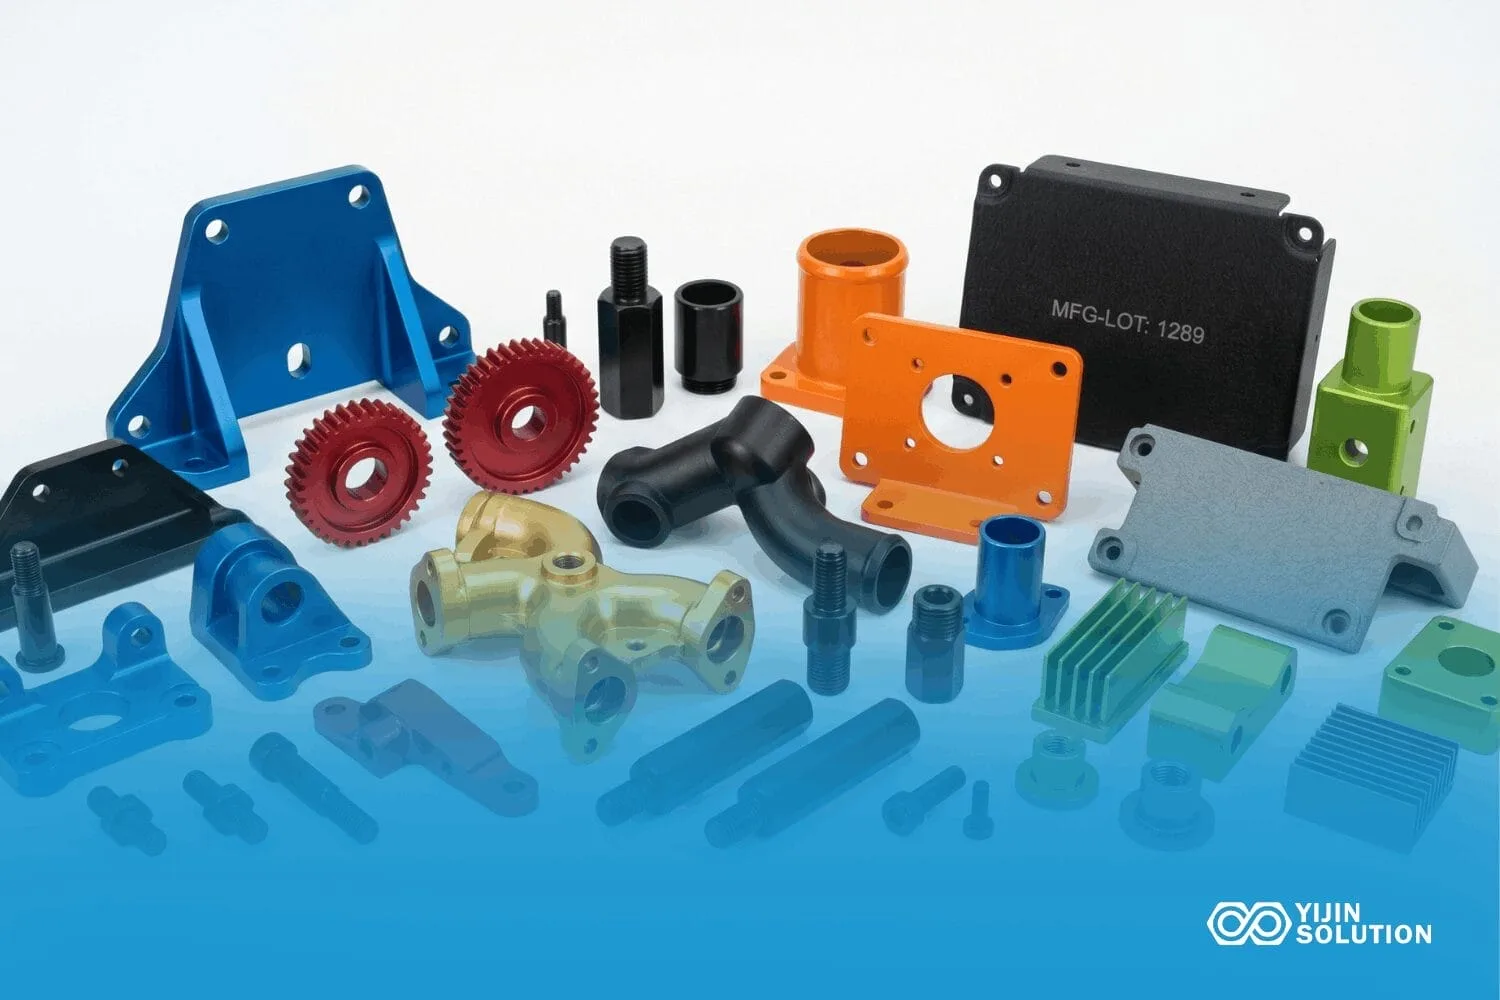
Die folgenden Unterschiede prägen jede praktische Entscheidung zwischen den beiden Oberflächen, von der Frage, wie enge Toleranzen das Bauteil halten kann, bis dazu, ob das Bauteil den Aushärtungszyklus übersteht.
Einfluss auf Maße und Toleranzverträglichkeit
Bei einem Typ-II-Verfahren wachsen bei einer 20 μm starken Beschichtung etwa 10 μm pro Oberfläche nach außen. Bei Teilen mit Toleranzen von ±0,05 mm oder enger ist dieses Wachstum beherrschbar, wenn es auf der Zeichnung spezifiziert und in der Bearbeitungsphase kompensiert wird. Harteloxieren vom Typ III mit insgesamt 50 μm trägt etwa 25 μm auf die Außenfläche auf, sodass ein Bearbeitungsaufmaß bei verschleißkritischen Merkmalen Standard ist.
Pulverbeschichtung fügt 50 bis 150 µm pro Oberfläche hinzu. Bei einer Bohrung oder einem Gewinde bedeutet 100 µm pro Seite eine Verringerung des Spiels um 200 µm. Teile mit Toleranzen enger als ±0,1 mm an Passflächen erfordern Abdecken oder Nachbearbeitung nach der Beschichtung. Der Faraday-Käfig-Effekt kann auch zu ungleichmäßiger Dicke in vertieften Merkmalen und Innenecken führen, was eine weitere Variable für die Maßhaltigkeit darstellt.
Betrachten Sie eine CNC-gefräste Aluminiumblende mit Passflächen von ±0,05 mm. Eloxieren in Type-II-Dicke hält alle Merkmale innerhalb der Spezifikation. Pulverbeschichten desselben Teils ohne Abdecken bringt die Passflächen außerhalb der Toleranz und kann die Montage verhindern.
Fazit: Eloxieren ist die spezifikationssichere Wahl für Präzisionsteile. Pulverbeschichtung erfordert eine Toleranzprüfung und Maskierung bei Baugruppen mit engen Passungen.
Haltbarkeit, Härte und Verschleißfestigkeit
Typ III Harteloxieren erreicht 300 bis 600+ HV, je nach Legierung und Prozessbedingungen. Dieser Bereich ist vergleichbar mit Werkzeugstahl. Das Oxid ist keramisch, widersteht Abrieb und Gleitverschleiß und kann nicht abplatzen, weil es Teil des Metalls ist. Ein Kratzer auf einer eloxierten Oberfläche führt nicht zum Ablösen des Films wie bei einer Beschichtung.
Pulverbeschichtung erzeugt eine weichere Oberfläche, typischerweise im Bereich von 2H bis 4H Bleistifthärte. Sie absorbiert Stöße und widersteht leichter Abrasion gut, verkratzt aber bei wiederholtem Kontakt schneller als Harteloxal. Ein tiefer Abplatzer legt das blanke Metall frei, und Korrosion kann an der freiliegenden Stelle beginnen, wenn Feuchtigkeit dorthin gelangt.
Fazit: Bei Teilen, die wiederholtem Gleitkontakt, Abrieb oder starker Beanspruchung ausgesetzt sind, bietet Harteloxieren eine messbar überlegene Oberflächenhärte. Pulverbeschichtung eignet sich für Schlagfestigkeit bei Teilen, bei denen Kratzer nicht das Hauptproblem sind.
Korrosionsbeständigkeit
Das eloxierte Oxid ist integraler Bestandteil des Aluminiums. Selbst bei Kratzern schützt das verbleibende Oxid noch die umliegende Fläche. Ordnungsgemäß versiegeltes Eloxieren nach Typ II besteht 336+ Stunden Salzsprühtest gemäß ASTM B117 bei den meisten Knetlegierungen. Versiegelte Beschichtungen nach Typ III können beim gleichen Prüfprotokoll über 1.000 Stunden erreichen.
Pulverbeschichtung bildet eine dichte Barriere, die verhindert, dass Feuchtigkeit und Chemikalien mit dem Metall in Kontakt kommen. Der Schutz hält, solange die Schicht intakt bleibt. Ein Abplatzer oder Kratzer durchbricht die Barriere und ermöglicht lokale Korrosion darunter. Die Kantenabdeckung an scharfen Konturen kann ungleichmäßig sein, weil die elektrostatische Abscheidung an Kanten naturgemäß dünner ausfällt, ein Phänomen, das als Faradaykäfig-Effekt bekannt ist.
Fazit: Beide bieten einen starken Korrosionsschutz. Eloxieren bietet gleichmäßigeren Schutz bei komplexen Geometrien und verzeiht Oberflächenschäden besser. Pulverbeschichten bietet einen wirksamen Barriereschutz, solange die Schicht intakt bleibt.
Farboptionen, Aussehen und Ästhetik
Eloxieren erzeugt eine transluzente metallische Oberfläche. Das Grundaluminium ist durch die Oxidschicht sichtbar, was eine unverwechselbare Tiefe erzeugt, die keine deckende Beschichtung nachbilden kann. Die Farben sind auf eingefärbte Töne beschränkt: Schwarz, Bronze, Gold, Rot, Blau und Klar. Die Farbkonsistenz hängt von der Legierungszusammensetzung ab. Aluminium 6061 und 7075 erzeugen aus demselben Färbebad deutlich unterschiedliche Töne.
Pulverbeschichtung bietet praktisch jede Farbe im RAL-System sowie Sonderformulierungen, Strukturen und Glanzgrade von Hochglanz bis matt. Die Beschichtung ist deckend und verdeckt das Substrat vollständig, wodurch sie Bearbeitungsspuren, Schweißnähte oder Oberflächenfehler kaschiert, die beim Eloxieren sichtbar wären.
Fazit: Pulverbeschichten für Farbvielfalt und dekorative Flexibilität. Eloxieren für eine hochwertige metallische Optik, bei der das Aluminium selbst Teil der Ästhetik ist.
Wie hoch sind die Kosten im Vergleich?
Standard-Klare Eloxierung Typ II kostet üblicherweise 0,20 bis 0,50 $ pro Quadratzoll, abhängig von Losgröße, Teilegeometrie, Farbanforderungen und Region des Lieferanten. Harteloxieren erhöht sich unter ähnlichen Bedingungen um 15 bis 30 %. Kleine Lose und komplexe Aufhängung erhöhen die Kosten pro Teil. Farbeloxieren kostet mehr als Klar.
Pulverbeschichtung kostet in der Regel 0,15 bis 0,40 US-Dollar pro Quadratzoll für eine Standard-Einzelschicht. Große, flache Teile kosten pro Quadratzoll weniger als kleine, komplexe Geometrien. Das Verfahren skaliert gut für hohe Stückzahlen, und Farbwechsel zwischen Chargen verursachen nur geringe Mehrkosten.
Fazit: Pulverbeschichtung für kostengetriebene Anwendungen mit hohen Stückzahlen bei größeren Teilen. Eloxieren für Präzisionsteile, bei denen Abklebearbeit und Nacharbeitsrisiko den Kostenvergleich pro Teil weniger eindeutig machen.
Materialverträglichkeit
Eloxieren funktioniert nur bei Aluminium und Aluminiumlegierungen. Es kann nicht auf Stahl, Edelstahl, Kupfer oder nichtleitende Substrate angewendet werden. Knetlegierungen wie 6061 lassen sich gleichmäßiger eloxieren als siliziumreiche Gusslegierungen, die ungleichmäßige Oxiddicken und fleckige Farben erzeugen können.
Pulverbeschichtung funktioniert auf jedem elektrisch leitfähigen Substrat, das Einbrenntemperaturen von 190 bis 232 °C toleriert. Häufige Substrate sind Aluminium, Baustahl, Edelstahl, Zink und Messing. Die Einbrenntemperatur selbst erfordert Aufmerksamkeit: wärmeempfindliche Komponenten, vorinstallierte Elektronik, Kunststoffeinsätze und vorbehandeltes Aluminium in T6-Zustand können durch den Einbrennzyklus beeinträchtigt werden. Planen Sie die Abfolge der Oberflächenbehandlung bei Baugruppen mit wärmeempfindlichen Unterkomponenten entsprechend.
Fazit: Wenn das Teil nicht aus Aluminium ist, ist Pulverbeschichtung die einzige Option. Für Mischmetall-Baugruppen bietet sie einen einzigen Oberflächenbehandlungsprozess über alle Komponenten hinweg, wobei die Aushärtungstemperatur-Kompatibilität zuerst zu prüfen ist.
Wärmebeständigkeit und Einsatztemperatur
Die eloxierte Oxidschicht ist keramisches Aluminiumoxid und bleibt bei Temperaturen stabil, die weit über den Grenzen des Aluminiumsubstrats liegen. Aluminium selbst jedoch erweicht bei etwa 200 °C und schmilzt bei 660 °C. Die Einsatztemperatur des Bauteils wird vom Substrat begrenzt, nicht von der Oxidschicht. Für den Dauerbetrieb ist eloxiertes Aluminium typischerweise bis etwa 200 °C geeignet.
Die meisten thermisch härtenden Pulverbeschichtungen beginnen ebenfalls oberhalb von 200 °C zu degradieren, sich zu verfärben oder zu erweichen. Keine der beiden Oberflächenbehandlungen erweitert den Einsatztemperaturbereich des Aluminiumgrundmaterials. Der praktische Unterschied liegt im Prozess selbst: Eloxieren ist ein Badprozess bei Raumtemperatur oder nahe dem Gefrierpunkt, der das Bauteil nicht erhitzt, während Pulverbeschichtung bei 190 bis 232 °C aushärtet und das Bauteil anhaltender Hitze aussetzt. Eloxierte Oberflächen haben zudem eine höhere Wärmeemissionsfähigkeit als blankes Aluminium, was die passive Wärmeabgabe in Elektronikgehäusen verbessern kann.
Fazit: Für den dauerhaften Hochtemperatureinsatz sind beide Oberflächen durch das Aluminiumsubstrat begrenzt. Für passives Wärmemanagement bei moderaten Temperaturen bietet Eloxieren einen Vorteil bei der Emissivität. Für wärmeempfindliche Baugruppen, die den Einbrennzyklus nicht vertragen, ist Eloxieren die risikoärmere Wahl.
Reparierbarkeit
Eloxieren kann nicht punktuell ausgebessert werden. Ein beschädigtes eloxiertes Teil muss vollständig enteloxiert und neu eloxiert werden. Jeder Enteloxierungs- und Wiederholungszyklus entfernt eine kleine Menge des Aluminiumgrundmaterials, was bei mehrfachen Reparaturen kritische Maße beeinträchtigen kann.
Pulverbeschichtung kann vor Ort punktuell abgeschliffen und nachbeschichtet werden. Ausbesserungen sind unkompliziert, wobei die exakte Farbanpassung an eine gealterte Beschichtung schwierig sein kann. Für Teile in wartungsintensiven Umgebungen ist dies ein echter Vorteil über den Lebenszyklus.
Fazit: Pulverbeschichtung eignet sich für Teile in Umgebungen, in denen eine Reparatur vor Ort eine realistische Anforderung ist. Eloxieren geht von der Annahme aus, dass die ursprüngliche Oberfläche über die gesamte Lebensdauer des Teils hält.
Wie wählt man zwischen Eloxieren und Pulverbeschichtung?
Der obige Vergleich zeigt, was jede Oberflächenbehandlung leistet. Das Entscheidungsraster unten zeigt, wann Sie welche vorgeben sollten.
Eloxieren wählen, wenn …
- Das Teil besteht aus Aluminium und weist Toleranzen von ±0,05 mm oder enger an kritischen Passflächen auf.
- Die Anwendung erfordert Konformität mit MIL-A-8625: Luftfahrt-Halter, Verteidigungsgehäuse oder Komponenten für die Medizintechnik.
- Die Oberflächenhärte ist entscheidend. Das Bauteil ist Gleitverschleiß, Abrasion oder wiederholter Handhabung ausgesetzt, und Type III Harteloxieren mit 300 bis 600+ HV ist erforderlich.
- Eine metallische, transluzente Optik ist das gewünschte Erscheinungsbild: Gehäuse für Consumer Electronics, hochwertige industrielle Bedienelemente oder Gehäuse optischer Instrumente.
- Das Bauteil wird nach der Oberflächenbehandlung geklebt oder verklebt. Eloxierte Oberflächen nehmen Strukturklebstoffe und Primer bereitwilliger auf als pulverbeschichtete Oberflächen, da das poröse Oxid eine mechanische Verankerung bietet.
- Wärmeempfindliche Bauteile werden vorab in die Baugruppe eingebaut, was den Pulver-Einbrennzyklus von 190 bis 232 °C ausschließt.
Pulverbeschichtung wählen, wenn…
- Das Teil besteht nicht aus Aluminium: Stahl, Edelstahl, Zink, Messing oder Mischmetallbaugruppen, die eine einzige Oberflächenbehandlung erfordern.
- Die Farbvorgabe erfordert einen bestimmten RAL-Ton, eine individuelle Textur oder eine hochglänzende Dekoroberfläche, die durch Eloxieren nicht erreichbar ist.
- Das Bauteil ist groß und hat eine einfache Geometrie: Architekturpaneele, Außenmöbel, Schutzgeländer. Die Kosteneffizienz der Pulverbeschichtung bei großen Stückzahlen überwiegt den dimensionalen Aspekt.
- Oberflächenfehler durch Schweißen, Schleifen oder Fertigung müssen kaschiert werden. Die 50 bis 150 μm dicke Beschichtung verdeckt, was beim Eloxieren sichtbar wäre.
- Die Toleranzen am Bauteil liegen bei ±0,1 mm oder lockerer, und das Maskieren ist unkompliziert.
- Reparierbarkeit ist wichtig. Die Beschichtung kann vor Ort punktuell abgeschliffen und neu beschichtet werden.
Sie brauchen Hilfe bei der Wahl zwischen Eloxieren und Pulverbeschichten?
Yijin Solution bietet Eloxieren und Pulverbeschichtung für kundenspezifische Metallteile. Wir können Ihr Material, Ihre Toleranz, Farbe, Oberflächenbeschaffenheit und Einsatzumgebung prüfen und eine geeignete Oberflächenbehandlung empfehlen.
Konstruktionsunterlagen hochladen und teilen Sie uns Ihre Anforderungen an die Oberfläche mit. Unser Team meldet sich mit einem Angebot und DFM-Feedback zu Ihrem Projekt.
FAQ zu Eloxieren vs. Pulverbeschichten
Ist Eloxieren haltbarer als Pulverbeschichten?
Die Haltbarkeit hängt von der Art der Beanspruchung ab. Harteloxieren, auch Typ III genannt, erzeugt eine keramische Oxidschicht bei 300 bis 600+ HV, deutlich härter als das ausgehärtete Polymer einer Pulverbeschichtung. Sie widersteht Kratzern und Abrieb bei wiederholtem Kontakt. Pulverbeschichtung widersteht Schlag und Abplatzen besser, wenn stumpfe Gewalt die Hauptbelastung ist. Abrieb spricht für Eloxieren. Schlag spricht für Pulverbeschichtung.
Kann man eloxiertes Aluminium pulverbeschichten?
Ja, mit der richtigen Oberflächenvorbereitung. Die eloxierte Schicht muss gereinigt und leicht angeschliffen werden, um dem Pulver einen Haftgrund zu bieten. Dieser Ansatz ist jedoch selten wirtschaftlich. Die Vorteile der eloxierten Schicht, einschließlich Korrosionsbeständigkeit und Kratzhärte, werden durch die Pulverbeschichtung darüber weitgehend aufgehoben. Wenn Sie sich von Anfang an für ein Verfahren entscheiden, erzielen Sie in der Regel bessere Ergebnisse zu geringeren Kosten.
Welche Oberflächenbehandlung eignet sich besser für Aluminiumteile im Außenbereich?
Beide eignen sich aus unterschiedlichen Gründen gut für den Außenbereich. Eloxieren ist von Natur aus UV-stabil und verblasst, kreidet oder schält nicht. Für den Außenbereich geeignete Polyester-Pulverbeschichtungen bieten ebenfalls starke Witterungsbeständigkeit sowie eine größere Farbauswahl. Für architektonische Fassaden sind Pulverbeschichtungen nach AAMA 2604 und AAMA 2605 der Branchenstandard für langfristige Außenleistung. Bei Präzisions-Hardware für den Außenbereich, bei der Kratzfestigkeit und Maßhaltigkeit wichtiger sind als die Farbauswahl, wird Eloxieren in der Regel bevorzugt.
Beeinflusst Pulverbeschichten die Bauteilmaße?
Ja, Pulverbeschichtung trägt 50 bis 150 µm pro Oberfläche auf, was Bohrungsfreiheiten verringern, Gewindepassungen beeinträchtigen und Passflächen bei Präzisionsteilen außerhalb der Toleranz bringen kann. Das Abdecken kritischer Merkmale vor dem Beschichten ist Standardpraxis. Bei Teilen mit Toleranzen enger als ±0,1 mm an Montageschnittstellen sollten Sie das Oberflächenaufmaß bereits in der Angebotsphase mit dem Hersteller besprechen.
Welche Oberflächenbehandlung eignet sich besser, wenn Bauteile nach der Behandlung geklebt oder verklebt werden müssen?
Eloxierte Aluminiumoberflächen nehmen Strukturklebstoffe und Primer besser auf als pulverbeschichtete Oberflächen. Die poröse Oxidschicht sorgt für eine mechanische Verankerung des Klebstoffs. Pulverbeschichtete Oberflächen sind glatter und chemisch inert und erfordern vor dem Kleben ein Aufrauen oder spezielle Primer. Für Baugruppen, die auf Klebeverbindungen angewiesen sind, ist Eloxieren die einfachere Spezifikation.
Können wärmeempfindliche Bauteile die Pulverbeschichtung im Ofen überstehen?
Pulverbeschichten härtet bei 190 bis 232 °C aus, was vorinstallierte Elektronik, Kunststoffeinsätze und vorbehandelte Aluminiumzustände, insbesondere T6, beeinträchtigen kann. Legen Sie den Schritt der Oberflächenbehandlung vor dem Einbau hitzeempfindlicher Unterbaugruppen fest oder geben Sie, wo verfügbar, ein Pulver mit niedriger Aushärtungstemperatur an. Bestätigen Sie die Kompatibilität der Aushärtungstemperatur mit dem Lieferanten, bevor Sie die Produktionsreihenfolge festlegen.
Zurück zum Anfang: Eloxieren vs. Pulverbeschichten: Welche Oberflächenbehandlung passt zu Ihren Teilen?