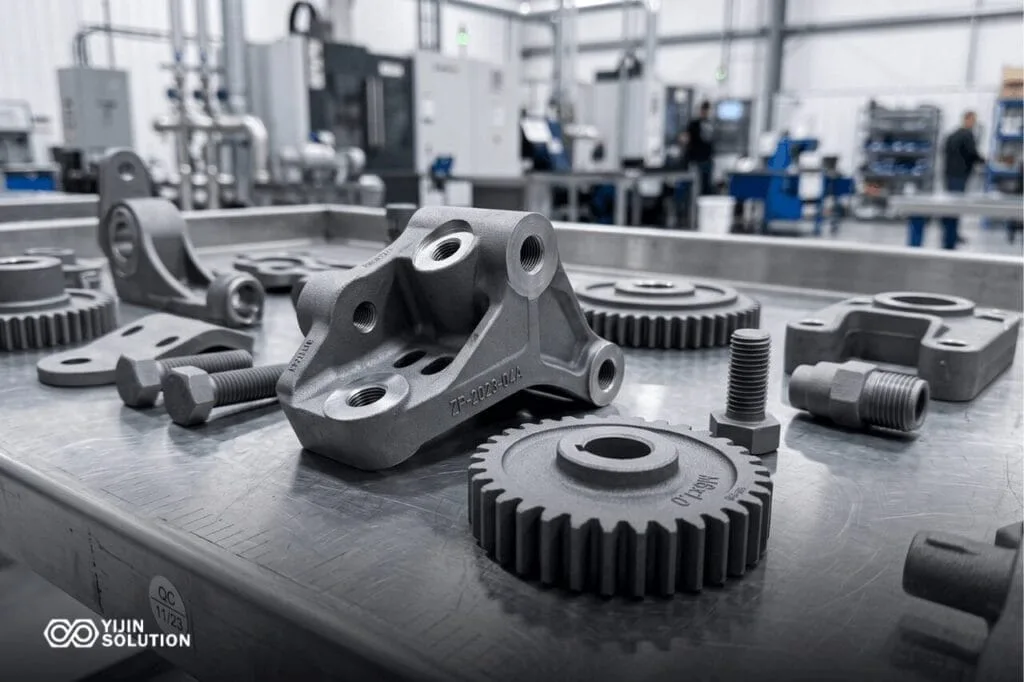
Phosphatierungsservices
Unser Angebot umfasst Zink-, Mangan- und Eisenphosphatierung für bearbeitete und gefertigte Stahlteile. Diese Verfahren verleihen Korrosionsbeständigkeit, Ölretention und Lackhaftung ohne wesentliche Maßänderung.
- Substrate: Kohlenstoffstahl, legierter Stahl, Werkzeugstahl, Gusseisen, Sintermetall und Aluminiumlegierungen mit Eisenphosphat-Vorbehandlung.
- Beschichtungsarten: Zinkphosphat, Manganphosphat und Eisenphosphat.
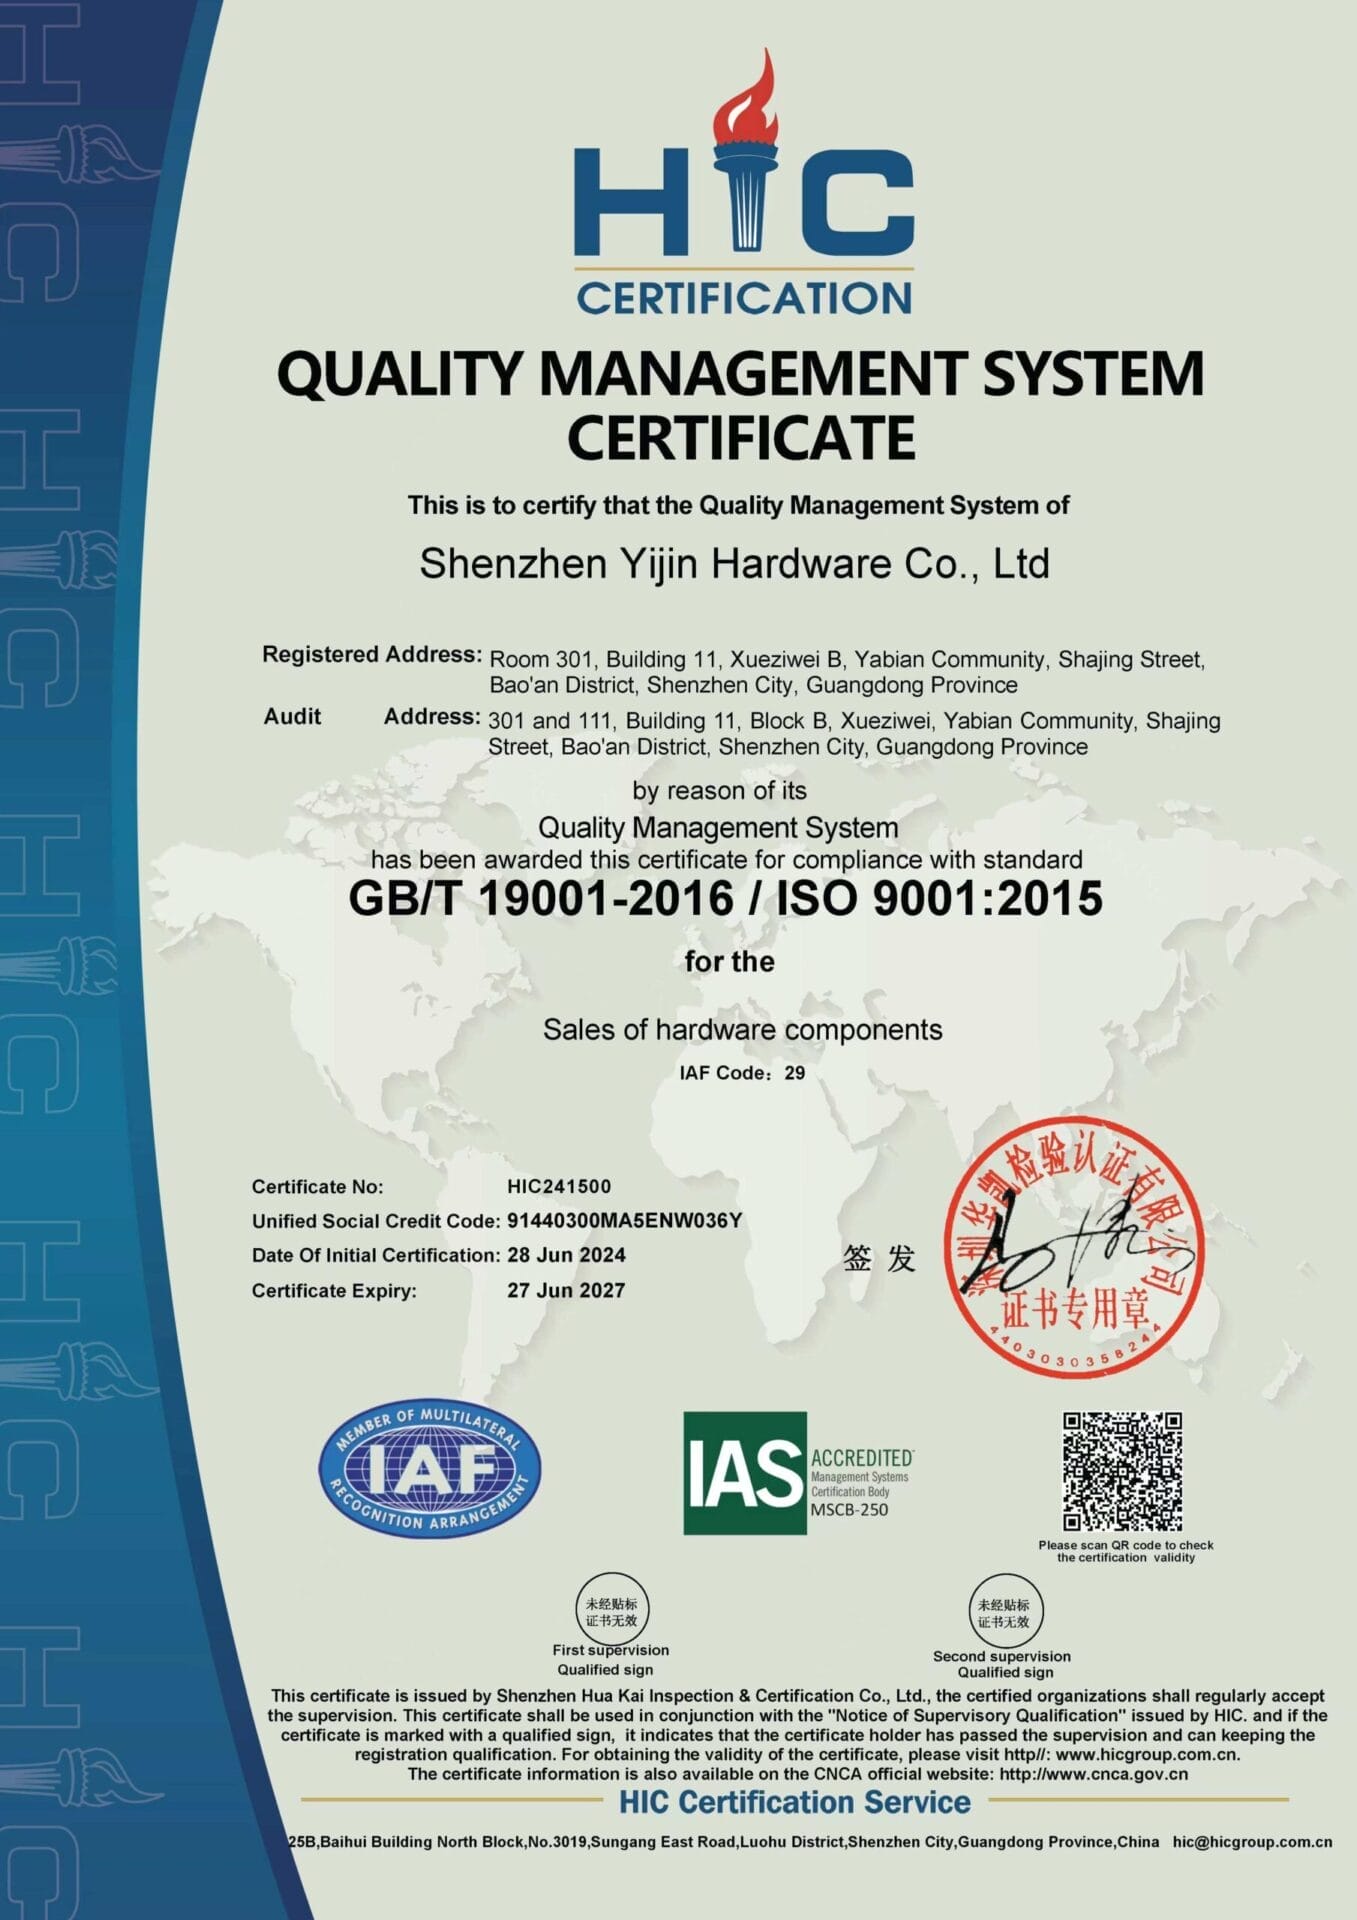
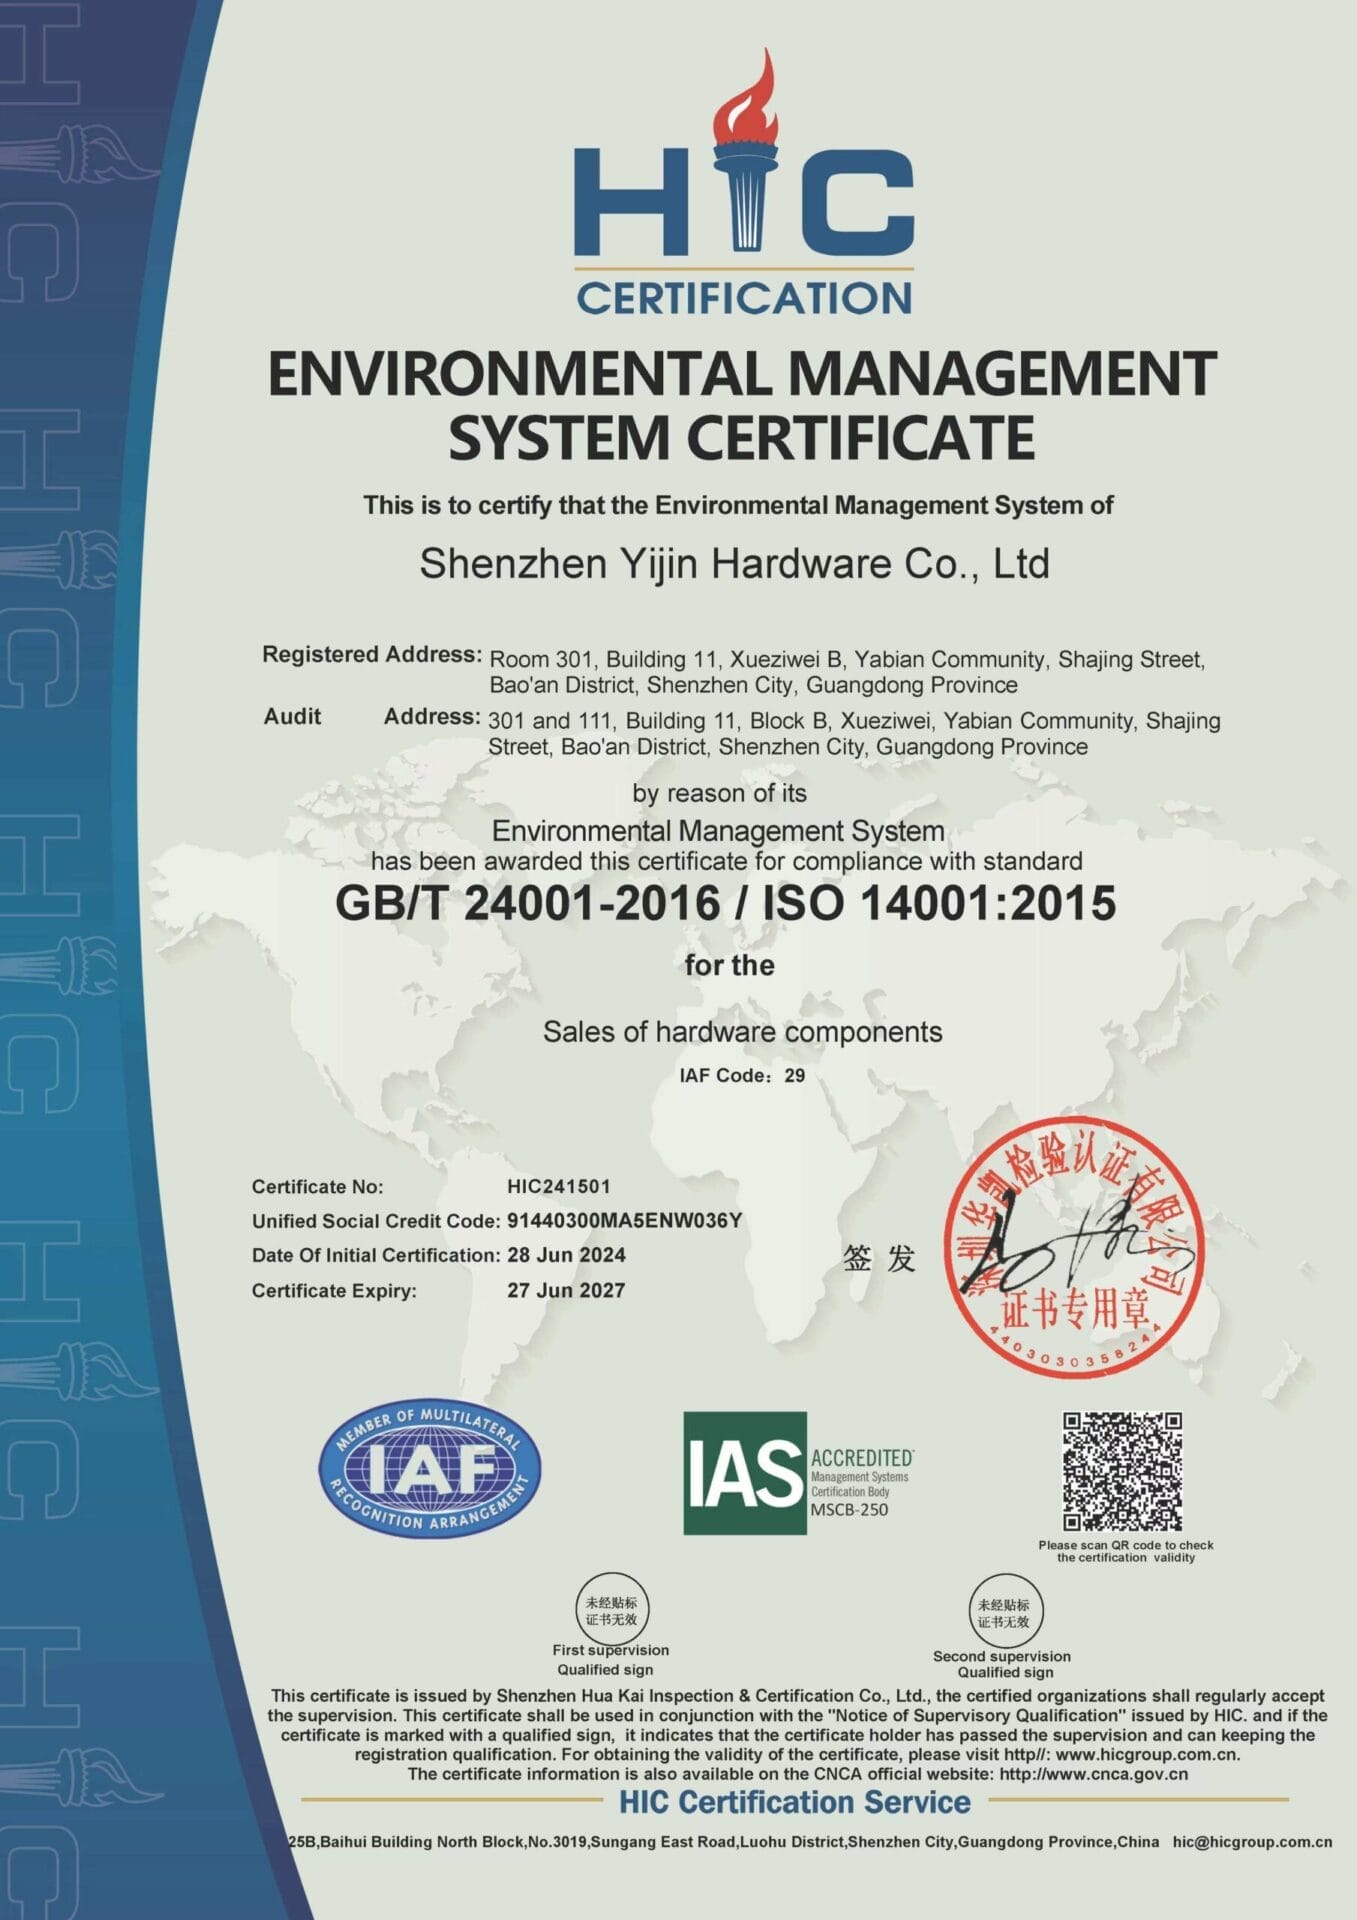
- Qualitätssystem: ISO 9001 und ISO 14001 zertifiziert.
Schließen Sie sich 3000+ Unternehmen an, die mit Yijin Solution zusammenarbeiten


Phosphatierung mit Yijin Solution
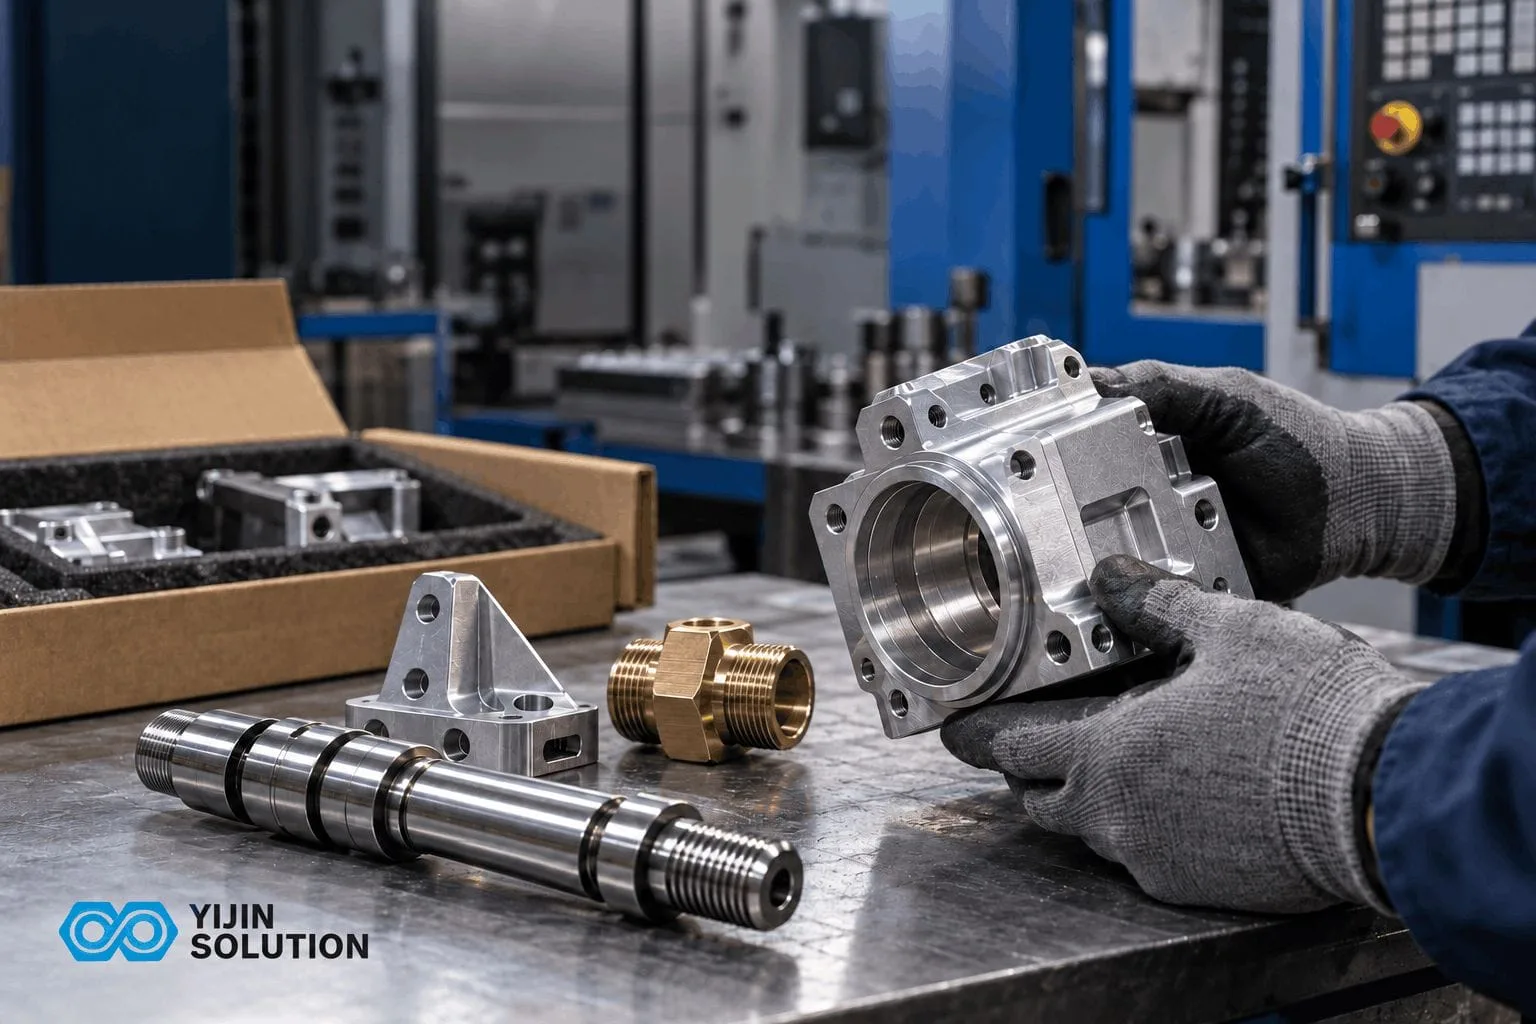
Yijin Solution bietet die Phosphatierung mit Zink-, Mangan- und Eisenphosphat im Haus an, angewendet zusammen mit unserer CNC-Bearbeitung und andere Fertigungsverfahren.
Wir beschichten Kohlenstoffstahl, legierten Stahl, Werkzeugstahl und Gusseisen und bieten Ihnen damit Korrosionsschutz für Lagerung und Versand, Ölretention für den Verschleißschutz und eine zuverlässige Grundlage für Lack- oder Pulverbeschichtung.
Unsere Phosphatierbeschichtung wird für das Teil in der DFM-Analyse geplant, mit Prozesskontrolle von der Substratvorbereitung bis zur Prüfung nach der Beschichtung.
Möglichkeiten der Phosphatbeschichtung
Die folgende Tabelle fasst unsere Standard-Phosphatierungsspezifikationen zusammen.
| Parameter | Spezifikation |
|---|---|
| Angebotene Beschichtungsarten | Zinkphosphatierung, Manganphosphatierung, Eisenphosphatierung |
| Verfahren | Tauchphosphatierung |
| Typische Schichtdicke | Eisenphosphat: 1 bis 4 Mikrometer. Zinkphosphat: 5 bis 20 Mikrometer. Manganphosphat: 8 bis 25 Mikrometer. |
| Beschichtungsgewicht | Eisenphosphat: 40 bis 100 mg/ft². Zinkphosphat: 100 bis 1.000 mg/ft². Manganphosphat: 1.000 bis 4.000 mg/ft². |
| Verträglichkeit mit dem Grundwerkstoff | Kohlenstoffstahl, legierter Stahl, Gusseisen und Sintermetall. Für Aluminiumlegierungen ist eine Eisenphosphat-Vorbehandlung verfügbar. |
| Prozesstemperatur | 70 bis 9 °C, je nach Phosphatierungstyp |
| Auswirkung auf die Maßhaltigkeit | Minimal. Schichtdicke wird in Mikrometern gemessen. |
| Optionen für die Nachbehandlung | Öldichtung, Chromsäureversiegelung, chromfreie Versiegelung, Wachsversiegelung, Lack- oder Pulverbeschichtung |
| Konformität | ISO 9001, ISO 14001 |
Phosphatierungsarten
Jeder Phosphatierungstyp bietet eine andere Kombination aus Schichtdicke, Ölretention und Oberflächenfunktion. Die Auswahl hängt von der Endanwendungsumgebung ab und davon, ob das Teil lackiert, geschmiert oder gegen Rost versiegelt wird.

Zinkphosphatierung
Graue kristalline Oberfläche, 5 bis 20 Mikrometer. Starke Korrosionsbeständigkeit und Haftgrund für Lack. Häufig an Karosserieteilen, Haltern und Strukturteilen, die später lackiert oder pulverbeschichtet werden.
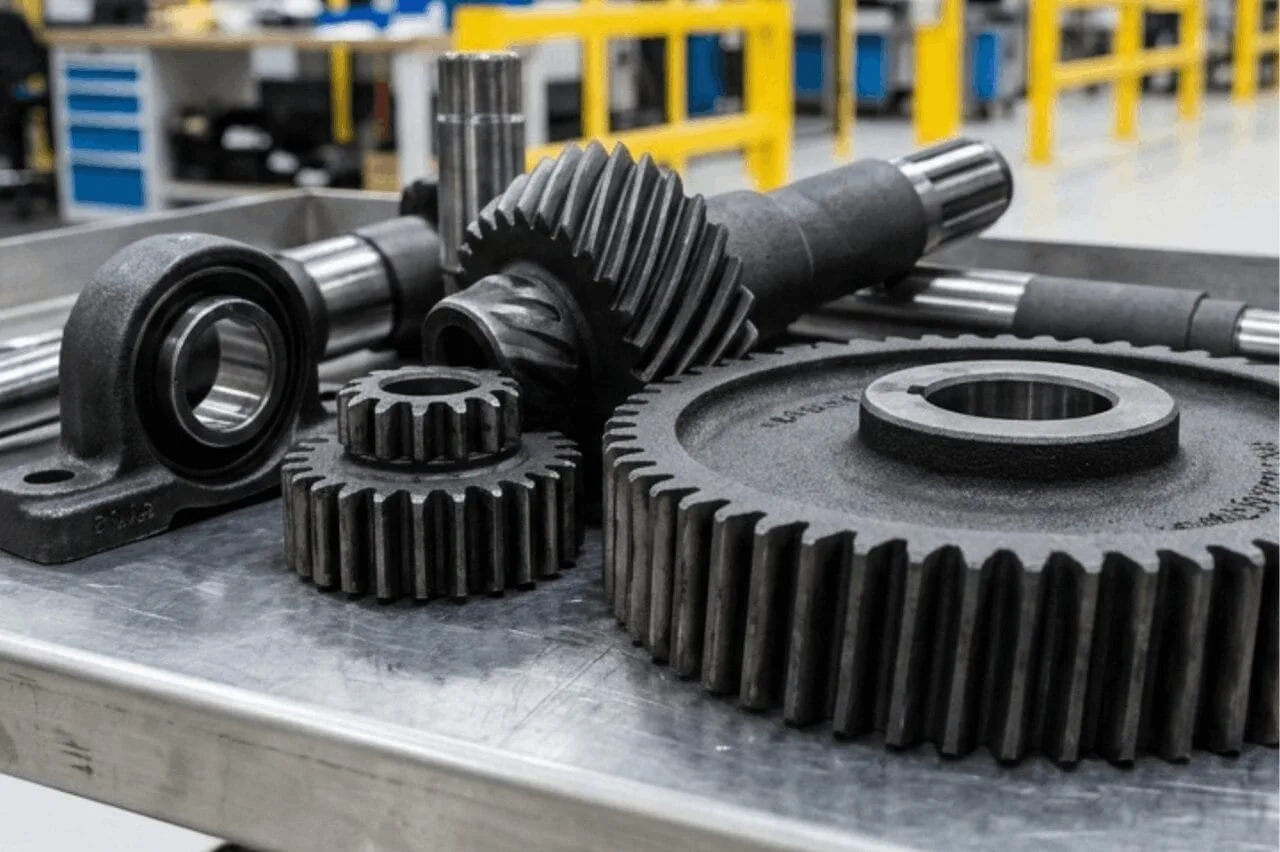
Manganphosphatierung
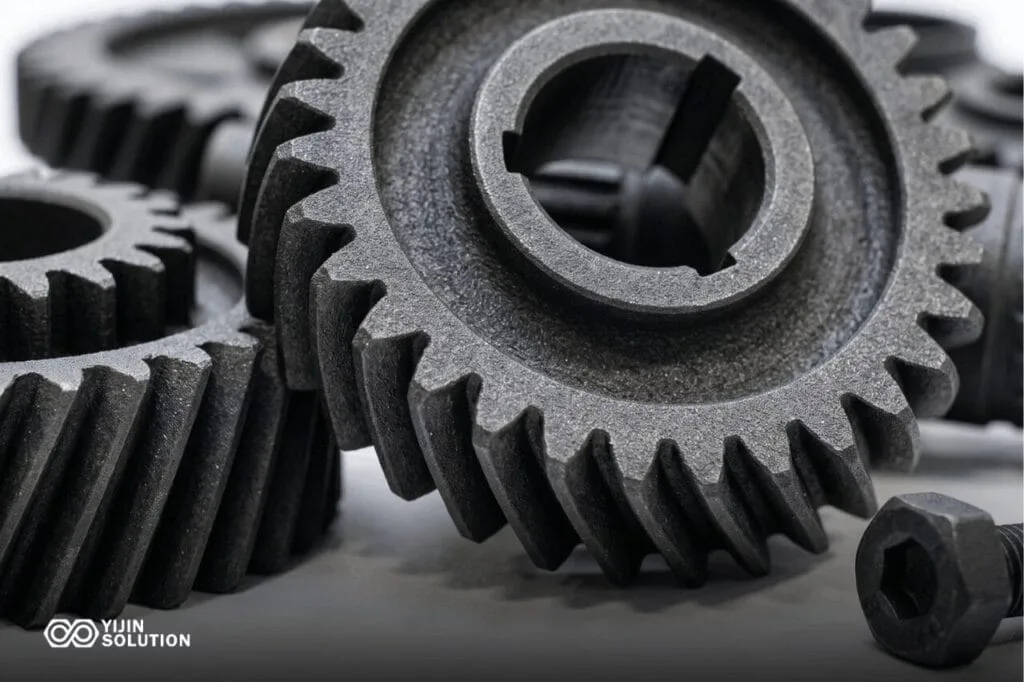
Dunkelgraue bis schwarze kristalline Oberfläche, 8 bis 25 Mikrometer. Hohe Ölrückhaltung und Verschleißfestigkeit. Geeignet für Zahnräder, Lager, Kolben und Verbindungselemente, die Schutz gegen Kaltverschweißen und Einlaufsicherung benötigen.
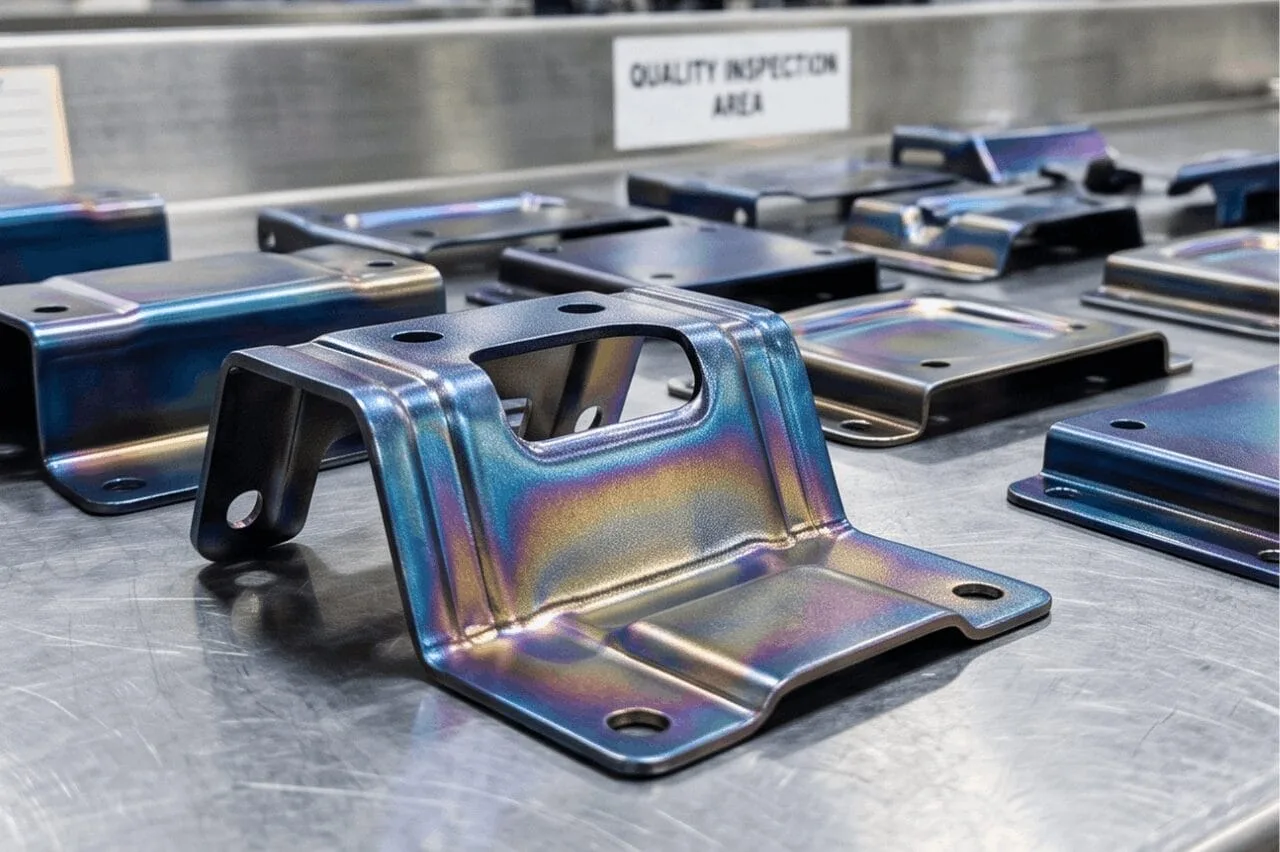
Eisenphosphatierung
Blaue bis irisierende amorphe Oberfläche, 1 bis 4 Mikrometer. Geringste Kosten und am einfachsten zu steuern. Wird als Lackvorbehandlung für Blechgehäuse, Gerätegehäuse und Stahlteile in milder Umgebung eingesetzt.

Nickel
Korrosionsbeständigkeit und Verschleißfestigkeit. Vielseitig auf den meisten Substraten und häufig als Grundschicht für Chrom oder Gold verwendet.

Chrom
Hartverchromung für Verschleißflächen wie Hydraulikzylinder und Ventilgehäuse; dekorative Verchromung für optische Anwendungen wie Konsumentenhardware und Automobilzierleisten.

Zink
Wirtschaftlicher Korrosionsschutz für Stahlteile, oft kombiniert mit Chromat- oder Trivalent-Passivierung.

Zink-Nickel
Hochleistungs-Korrosionsschutz für Luftfahrt-Verbindungselemente und Strukturbeschläge sowie der moderne Ersatz für Cadmiumbeschichtung.

Gold
Elektrische Leitfähigkeit und Kontaktsicherheit für Steckverbinder, Halbleiterbauteile und Luftfahrtelektronik.

Kupfer
Grundierung für Haftung und Gleichmäßigkeit oder als eigenständige Beschichtung für EMI-Abschirmung und elektrische Leitfähigkeit.

Zinn
Lötbarkeit und Korrosionsbeständigkeit für Anschlüsse elektronischer Bauteile und Hardware mit Lebensmittelkontakt.

Silber
Hohe elektrische und thermische Leitfähigkeit für spezialisierte Elektronik- und Luft- und Raumfahrtanwendungen.
Materialien, die wir phosphatiert beschichten
Das Substrat bestimmt, welche Phosphatarten für das Teil geeignet sind und welche Oberflächenvorbereitung vor dem Phosphatieren nötig ist.
Kohlenstoffstahl (1018, 1045, A36)
Das primäre Substrat für alle drei Phosphatarten, ohne besondere Vorbereitung außer Standardreinigung und Beizen.
Legierter Stahl (4140, 4340)
Nimmt Phosphat gut an und bildet auf belasteten Teilen wie Zahnrädern und Wellen eine feine, gleichmäßige Kristallstruktur.
Werkzeugstahl (D2, H13, A2)
Nimmt Manganphosphat gut auf Gesenken, Stempeln und Formbauteilen auf, die unter Gleitkontakt laufen.
Gusseisen
Grauguss und Sphäroguss lassen sich beide gut phosphatieren, und die poröse Oberfläche hält Dichtmittel wirksam.
Sintermetall (Sintereisen)
Die poröse Struktur nimmt die Phosphatierlösung gut auf, was bei Automobilgetriebebauteilen üblich ist.
Aluminium-Legierungen
Eisenphosphat eignet sich nur als Vorbehandlung für Lacke. Zink- und Manganphosphat sind für Aluminium nicht geeignet, und Eloxieren ist der übliche Weg für den Korrosionsschutz.
Unser Phosphatierungsprozess
Jede Bestellung einer Phosphatierung folgt demselben Ablauf vom Angebot bis zum Versand.
- Angebot und DFM-Analyse anhand hochgeladener CAD-Dateien. Phosphattyp, Versiegler und Maskierung werden hier bestätigt, mit Toleranzen nach ISO 2768.
- Teilefertigung durch CNC-Bearbeitung, Blechfertigung, Druckguss oder 3D-Druck bei Beauftragung als integrierte Leistung.
- Vorbereitung des Substrats. Die alkalische Reinigung entfernt Bearbeitungsöle und Kühlmittel, das saure Beizen entfernt Zunder und Oxide, gefolgt von einer Wasserspülung.
- Oberflächenaktivierung durch eine Titan- oder Oxalsäurespülung, um gleichmäßige Keimbildungsstellen für feines Kristallwachstum zu schaffen.
- Phosphatieren im Haus. Die Teile werden in ein beheiztes Bad mit Zink-, Mangan- oder Eisensalzen getaucht, gesteuert nach Temperatur, Zeit und Konzentration.
- Nachbehandlung Versiegelung. Tauchbad, chromhaltige Versiegelung, chromfreie Versiegelung oder ein trockener Rostschutz, je nach Endanwendung.
- Prüfung nach der Beschichtung. Sichtprüfung, Schichtgewichtsprüfung, Haftungstest und eine Maßstichprobe, wo erforderlich.
- Verpackung und Versand aus unserem Werk in Shenzhen oder Florida.
Branchen und Anwendungen
Phosphatierte Teile werden in Branchen eingesetzt, die Korrosionsschutz, Ölrückhaltevermögen oder eine Haftgrundlage für Lacke auf Stahl- und Eisenteilen benötigen.
Bremsenteile, Getriebezahnräder, Blatt- und Schraubenfedern, Motorbefestigungen und Halter in Rohbaukarosserien. Zinkphosphatierung bietet eine Sperrschicht vor dem Lackieren an Strukturbauteilen; Manganphosphatierung verbessert die Ölhaftung an Antriebskomponenten.
Waffenkomponenten, Munitionshülsen und Fahrzeugchassis-Teile. Manganphosphat verhindert Fressen an Verschlussträgern und Schlitten.
Hydraulikzylinderbohrungen, Pumpengehäuse, Getriebe und Lagerlaufringe. Manganphosphat hält die Einlaufsicherung auf Gleitflächen.
Bauteile für Bohrlochwerkzeuge, Ventilgehäuse und Gewindekupplungen. Phosphatieren verbessert den Korrosionsschutz und die Gewindeschmierung unter rauen Einsatzbedingungen.
Schrauben, Stehbolzen, Muttern, Unterlegscheiben und Gewindestangen. Zinkphosphat dient als Lackgrundlage; Manganphosphat verhindert Gewindefressen bei der Montage.
Warum Yijin für Phosphatierung
Yijin Solution führt Phosphatierung und Teilefertigung unter einem Dach durch. Die folgenden Punkte behandeln Qualität, Lieferzeit, Bestellmenge, Produktionsumfang, Materialvielfalt und Kosten.

Präzision und Qualität
Zertifizierte Systeme nach ISO 9001 und ISO 14001 gelten für jeden Auftrag. Schichtgewichtskontrollen und Zeiss-CMM-Prüfung bestätigen, dass die Teile vor dem Versand den Spezifikationen entsprechen.
Schneller Turnaround
Die Phosphatierung läuft parallel zur CNC-Bearbeitung, zum Druckguss und anderen Inhouse-Prozessen. Die Teile gelangen ohne Übergabe an Dritte von der Fertigung zur Beschichtung, was die Lieferzeit und das Handhabungsrisiko reduziert.
Jede Stückzahl
Aufträge für Phosphatbeschichtung werden von einzelnen Prototypen bis zu Serien mit hohen Stückzahlen angenommen. Beschichtungsart, Schichtdicke und Maskierungsanforderungen werden bereits bei der Anfrage bestätigt, unabhängig von der Bestellmenge.
Vom Prototyping zur Produktion
Die DFM-Analyse in der Angebotsphase weist früh auf phosphatbezogene Designpunkte hin. Sauberkeitsziele, die Komplexität der Maskierung und die Auswahl des Beschichtungstyps werden vor Produktionsbeginn geklärt, was einen reibungslosen Übergang von der Prototypenfreigabe zur Serienausgabe unterstützt.
Materialvielfalt
Zink-, Mangan- und Eisenphosphatierung sind für Kohlenstoffstahl, legierten Stahl, Gusseisen und Edelstahlsubstrate verfügbar. Jeder Typ wird auf die Korrosionsumgebung, den Schmierungsbedarf oder die Lackhaftungsspezifikation der Anwendung abgestimmt.
Kostengünstig
Die Kombination von Teilefertigung und Phosphatierung unter einem Dach beseitigt die Kosten für Fremdoberflächenbehandlung und entfallen die Fracht- und Handlingskosten, die entstehen, wenn die Beschichtung separat bezogen wird. Die Beschichtung wird bereits im Angebot festgelegt und kalkuliert, sodass es beim Schritt der Oberflächenbehandlung keine Überraschungen gibt.
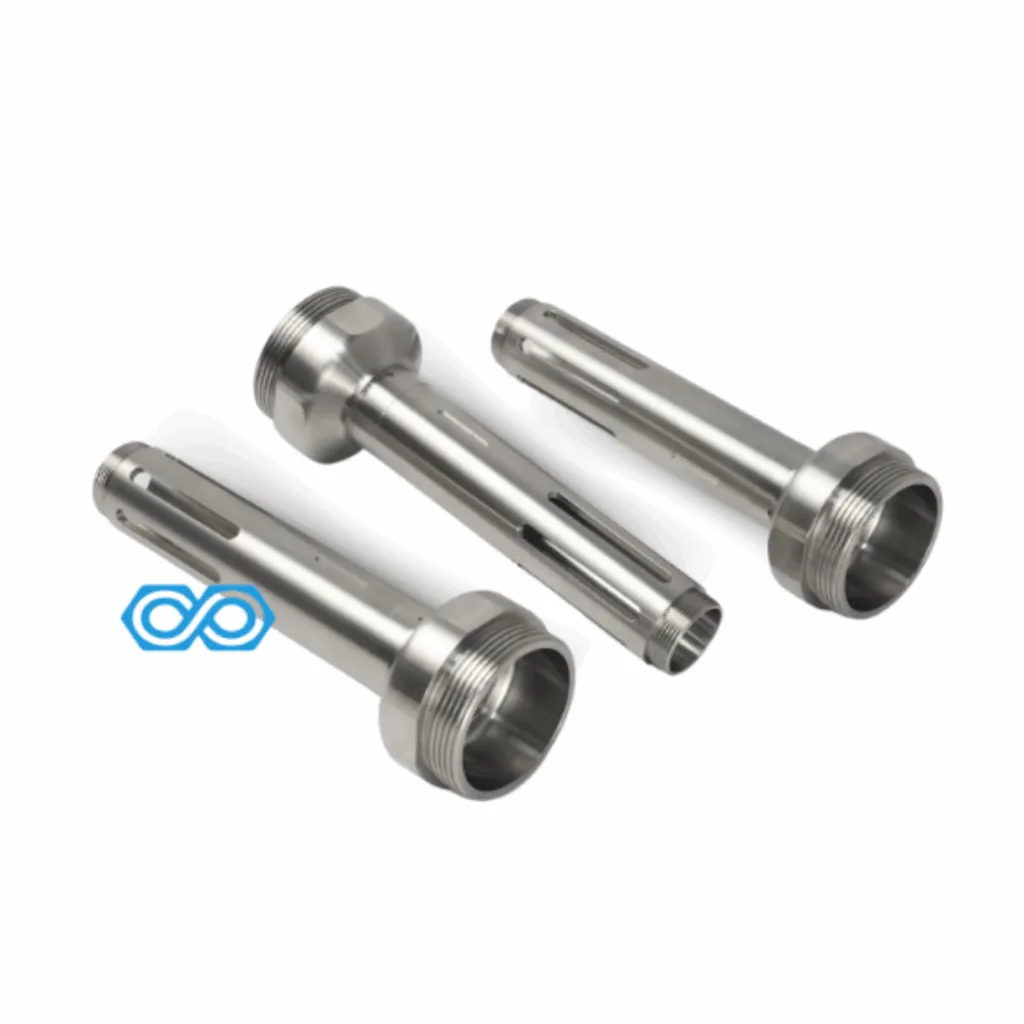
Galerie der phosphatierten Teile
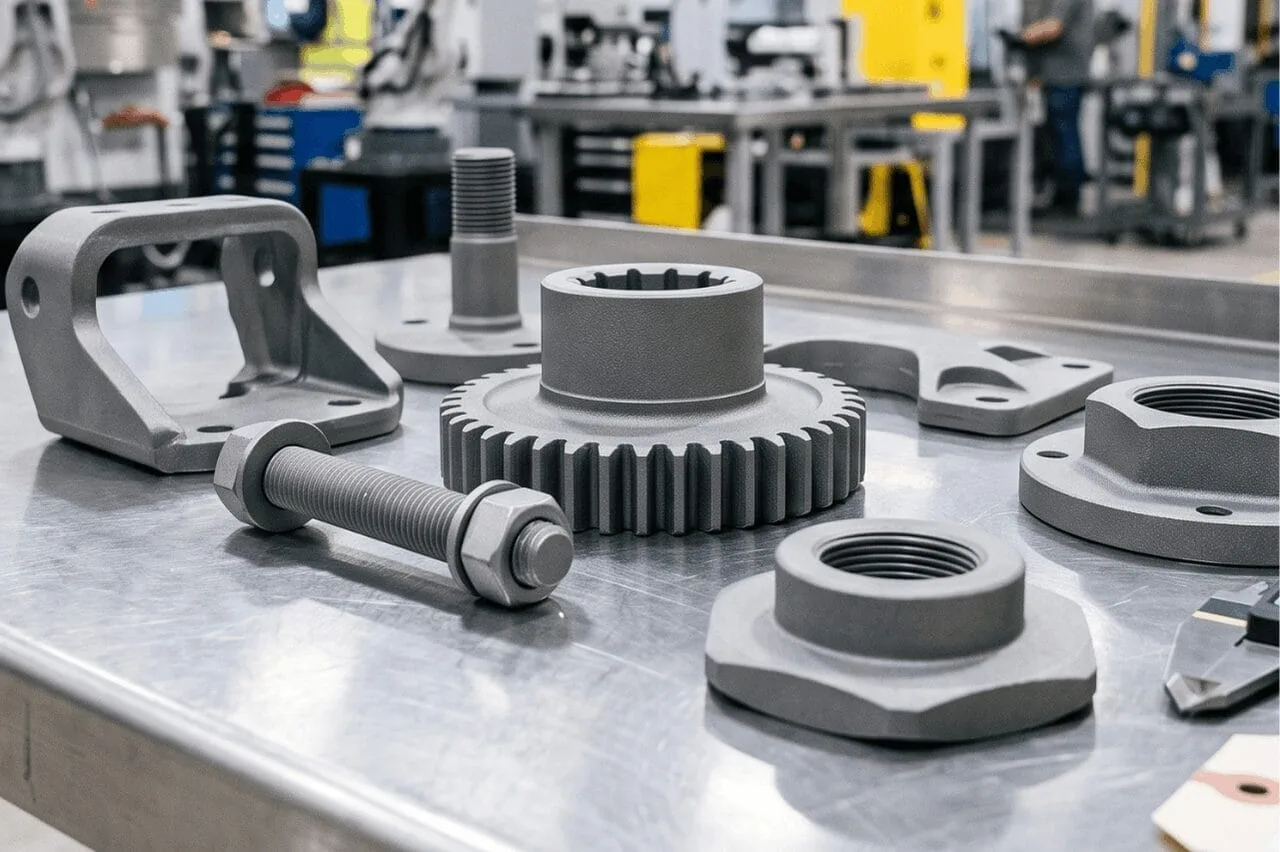
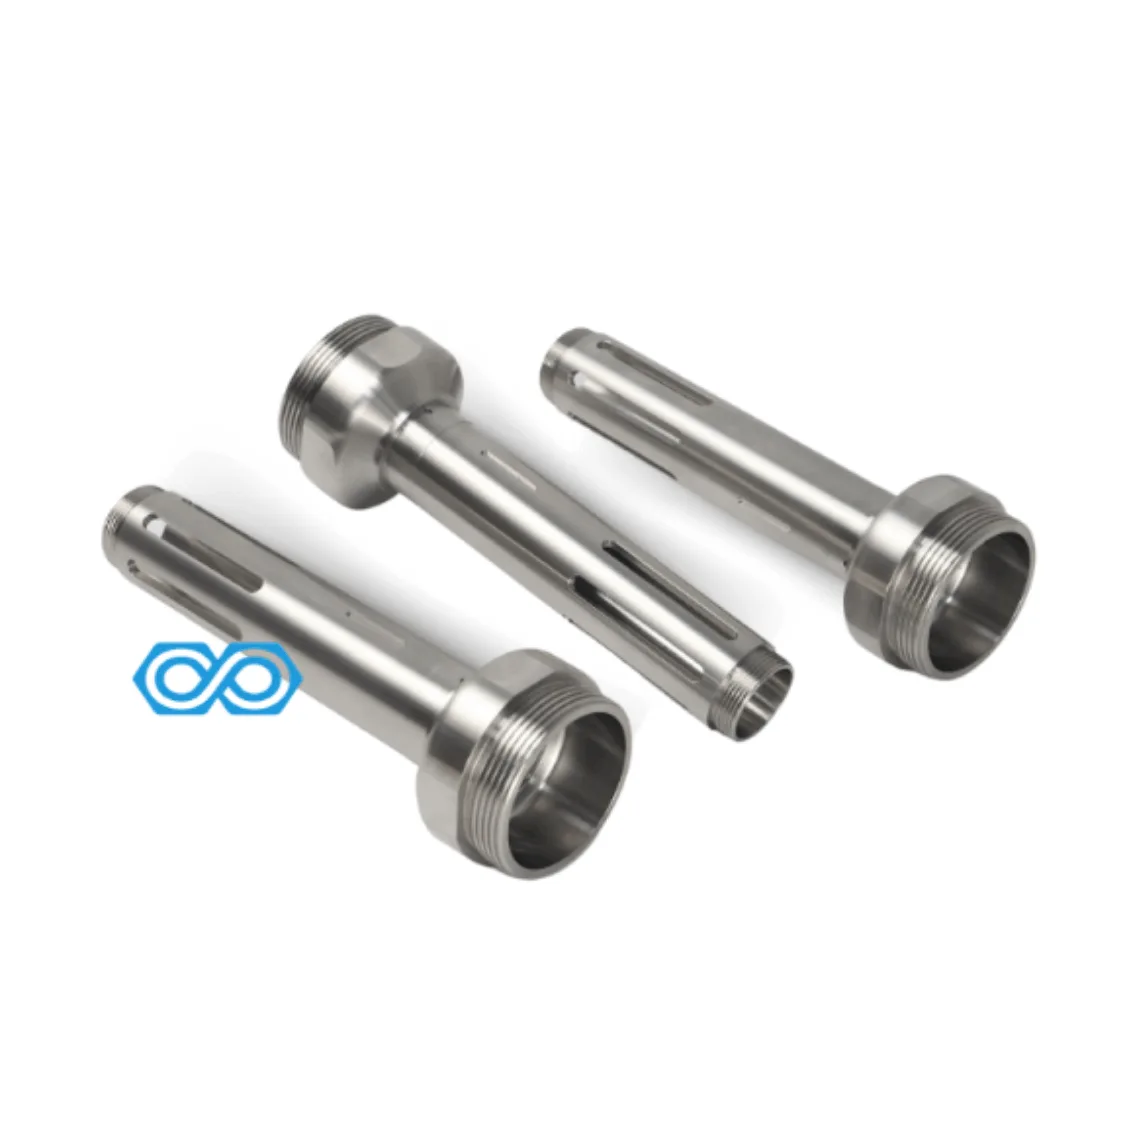
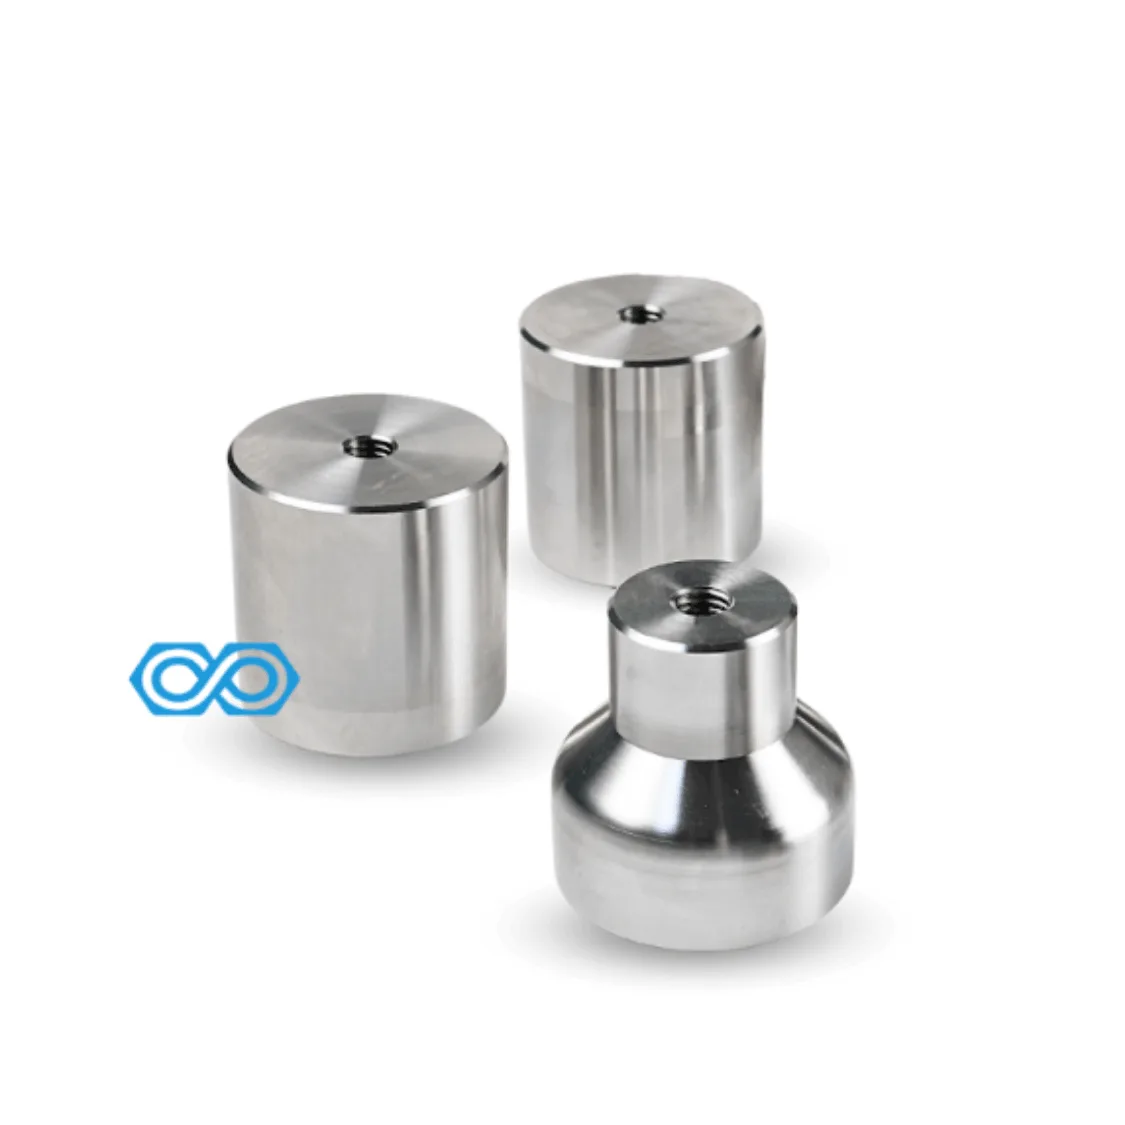
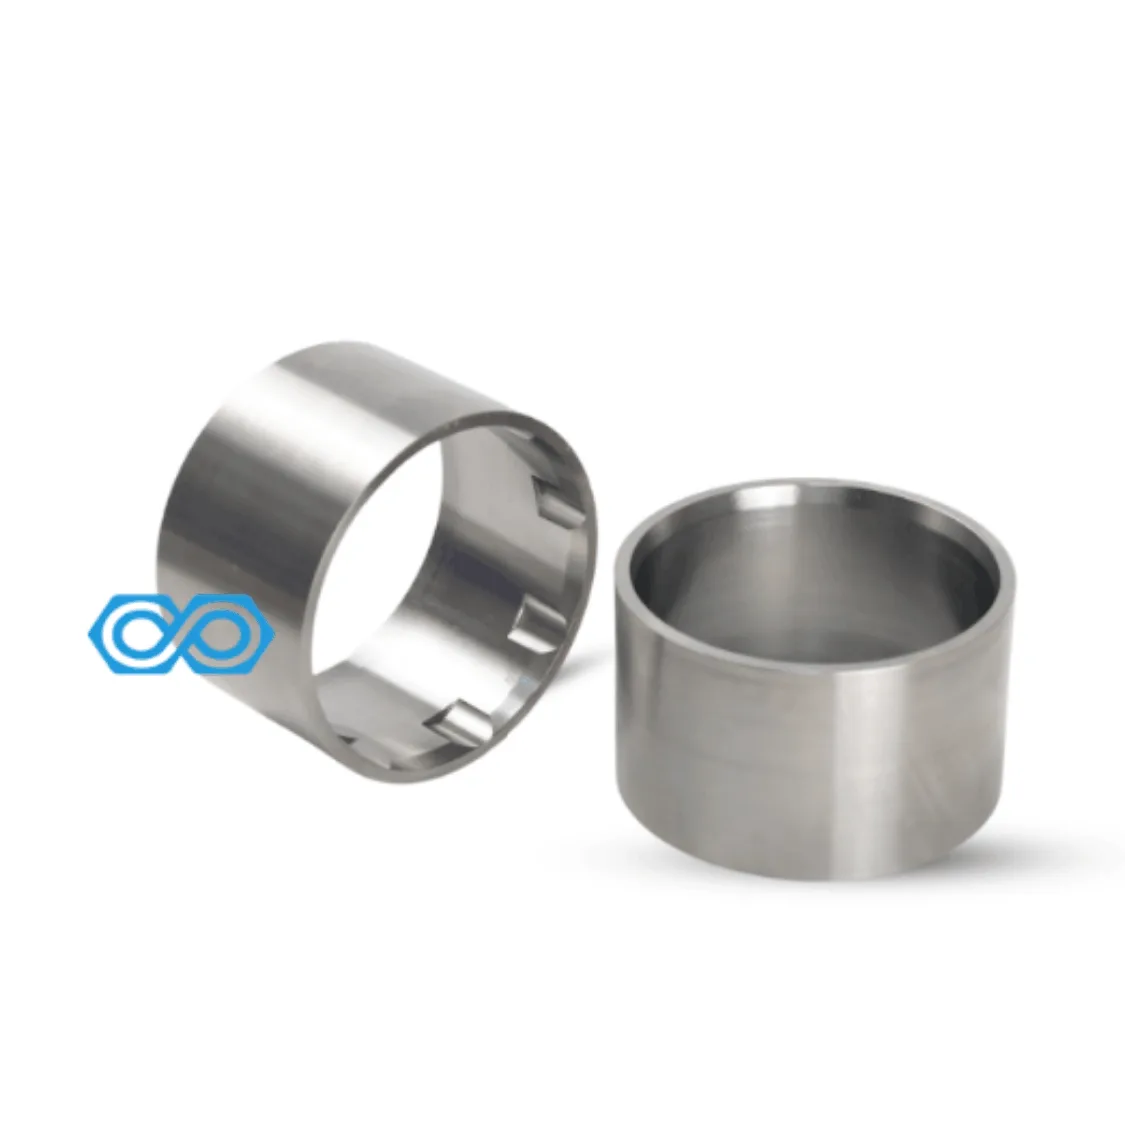
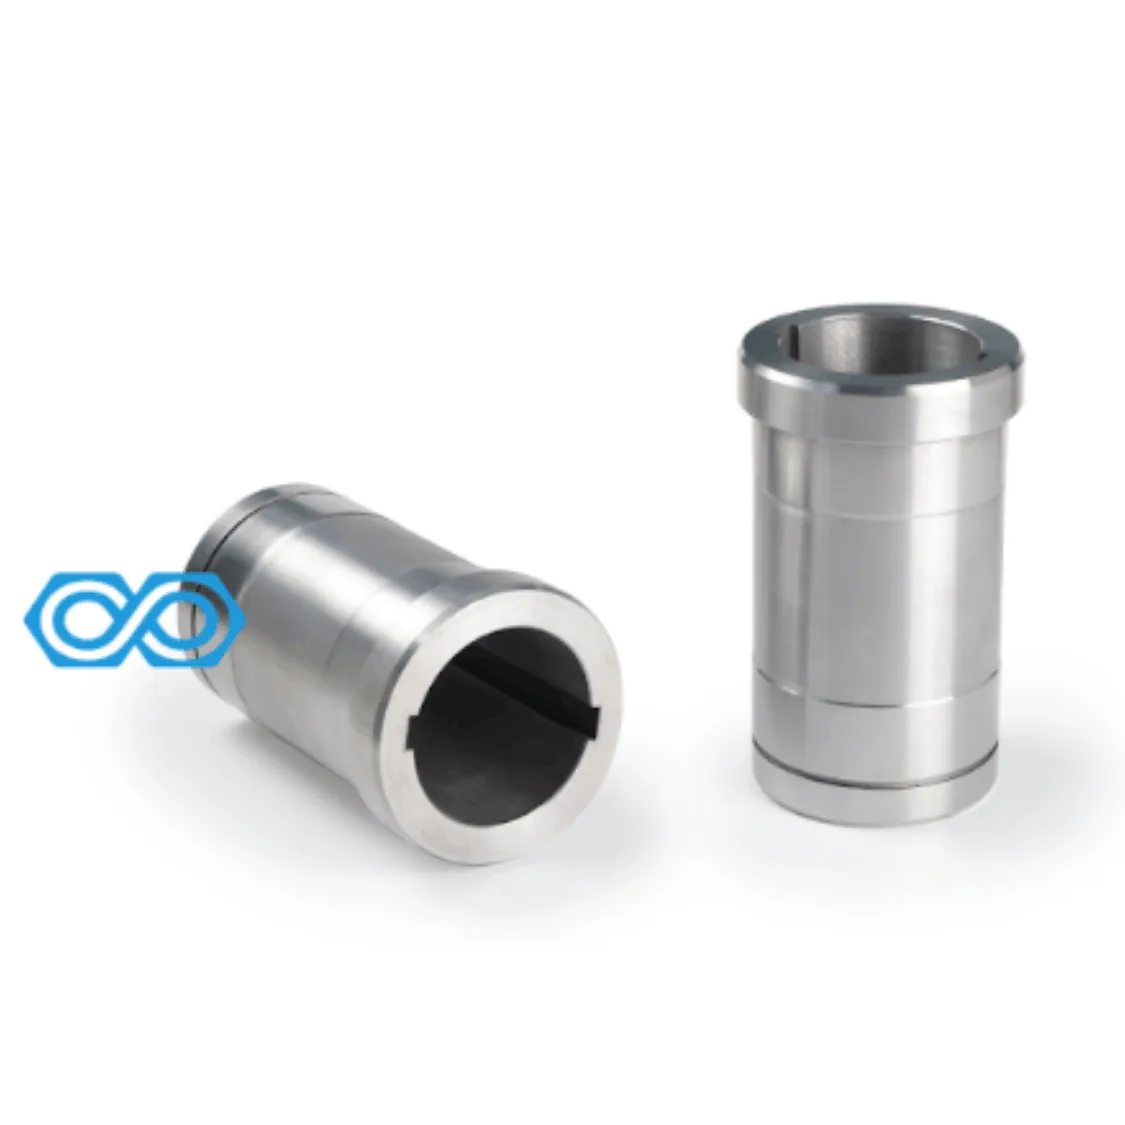
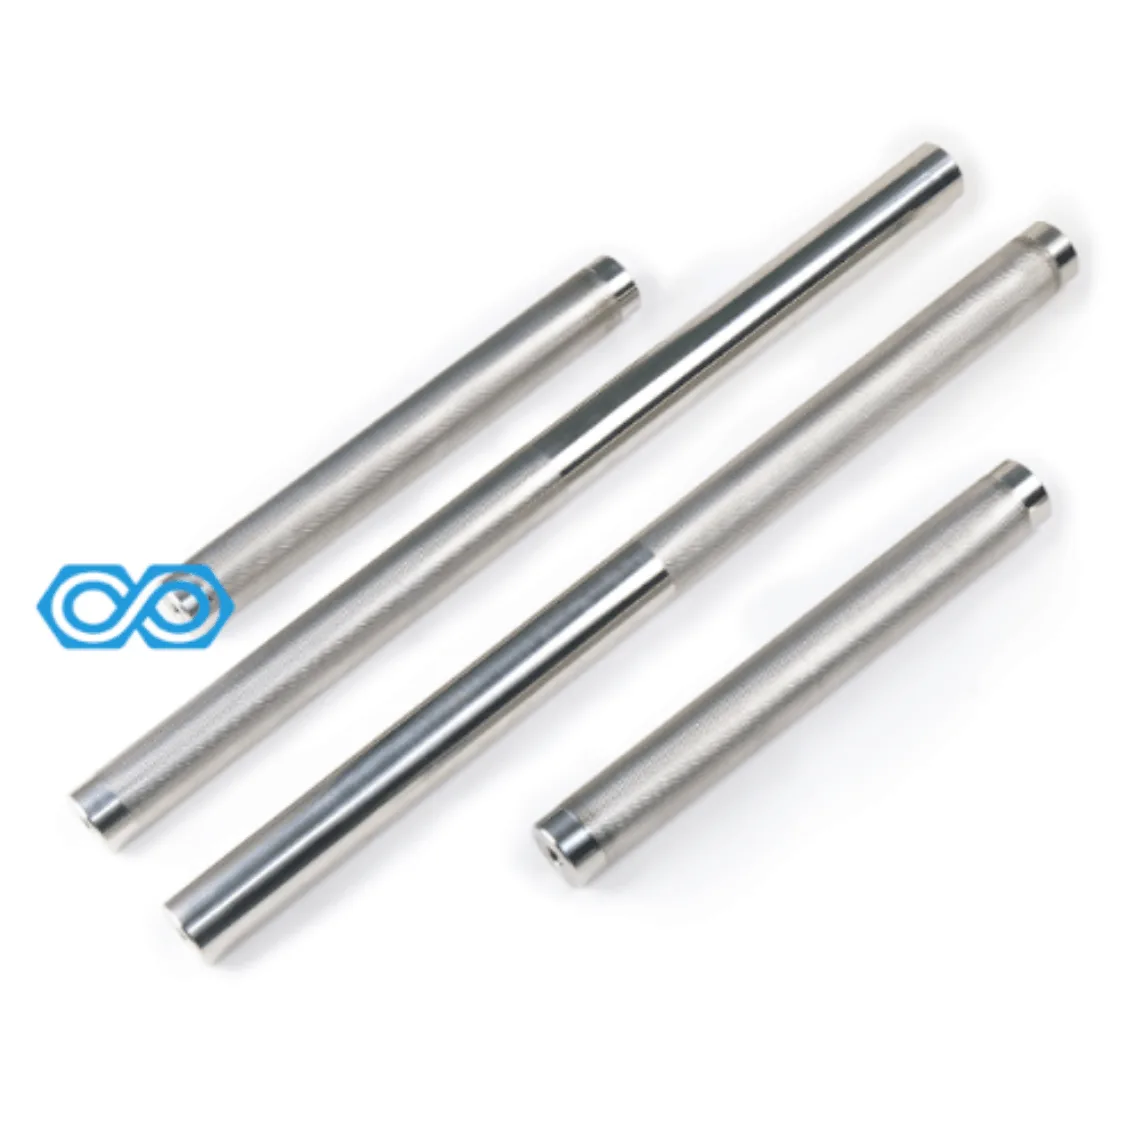
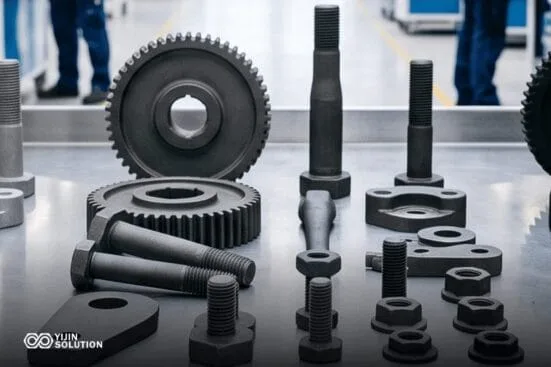
Die Galerie zeigt phosphatiert beschichtete Teile aus Anwendungen in der Automobilindustrie, dem Militär- und Verteidigungssektor, dem industriellen Maschinenbau, der Öl- und Gasindustrie sowie bei Verbindungselementen.
Häufige Fragen zur Phosphatbeschichtung
Welche Phosphatierungsschichtdicke können Sie erreichen?
Eisenphosphat liegt bei 1 bis 4 Mikrometern, Zinkphosphat bei 5 bis 20 Mikrometern und Manganphosphat bei 8 bis 25 Mikrometern. Der genaue Wert hängt von Badkonzentration, Tauchzeit und Anwendung ab.
Verändert die Phosphatierung die Maße meines Bauteils?
Die aufgebrachte Schicht wird in Mikrometern gemessen, sodass die Veränderung für die meisten Toleranzen minimal ist. Bei Teilen mit engeren Toleranzen als ±0,02 mm sprechen Sie die Beschichtungsart und -dicke bereits bei der Anfrage mit unserem Team ab.
Welche Phosphatierungssorte sollte ich wählen?
Wählen Sie Zinkphosphat für Korrosionsbeständigkeit und Lackhaftung, Manganphosphat für Verschleißfestigkeit und Ölretention und Eisenphosphat für die kostengünstige Lackvorbehandlung in milden Umgebungen. Unser Team bestätigt den richtigen Typ während der DFM-Analyse.
Wie schneidet Phosphatbeschichtung im Vergleich zu Brünierung ab?
Phosphatierung ergibt eine dickere, porösere Schicht, die Öl hält und Lackierung unterstützt. Brünierung ist dünner, trägt fast keine Maße auf und eignet sich für eng tolerierte oder dekorative Teile, die keine Lackhaftung benötigen.
Können phosphatisierte Teile anschließend lackiert oder pulverbeschichtet werden?
Ja. Phosphatierung ist eine gängige Vorbehandlung für beide. Zink- und Eisenphosphatierung verbessern die Lackhaftung und die Lebensdauer der Beschichtung.
Wie lang ist die typische Lieferzeit für Phosphatierung auf CNC-Teilen?
Die Lieferzeit hängt von Stückzahl, Bauteilkomplexität und dem Terminplan der Oberflächenbehandlung ab. Bei den meisten Aufträgen läuft die Beschichtung parallel zur Fertigung und nicht als separate Warteschlange; unser Team bestätigt den Zeitplan bereits bei der Angebotserstellung.
Bieten Sie Phosphatierung als eigenständige Leistung an oder nur in Verbindung mit Fertigungsaufträgen?
Die Phosphatierung ist eine zusätzliche Oberflächenbehandlung für Aufträge im Bereich CNC-Bearbeitung, Blechbearbeitung und Druckguss und wird als Teil der Oberflächenbehandlungsspezifikation ausgewählt.

Chinesische Hersteller kundenspezifischer Teile mit schneller Lieferung in die USA
Kurz gesagt: Mehrere in China ansässige Hersteller kundenspezifischer Teile bedienen US-Käufer mit geprüften Zertifizierungen, englischsprachigem Support und Lieferzeiten, die für Prototypen geeignet sind.
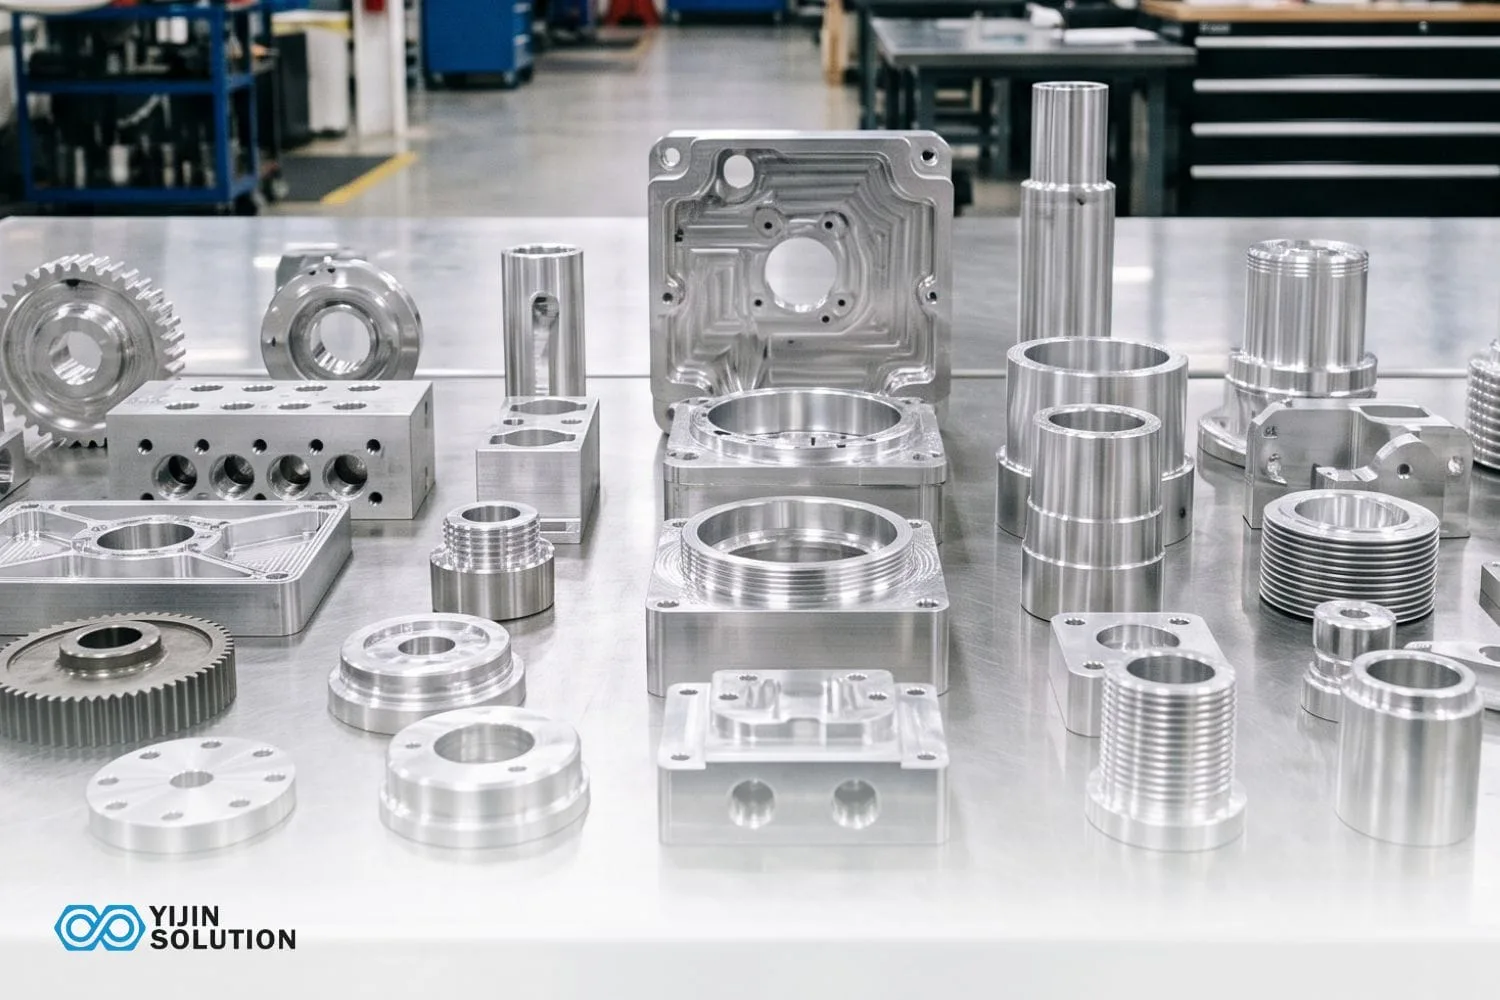
Aluminium-Prototypenfertigung: Toleranzen, Lieferzeiten und Verfahrensauswahl
Wie Sie den passenden Prototypenweg und Lieferanten für Aluminiumteile wählen: Toleranzen nach Merkmalstyp, Einflussfaktoren auf die Lieferzeit, Legierungsauswahl,
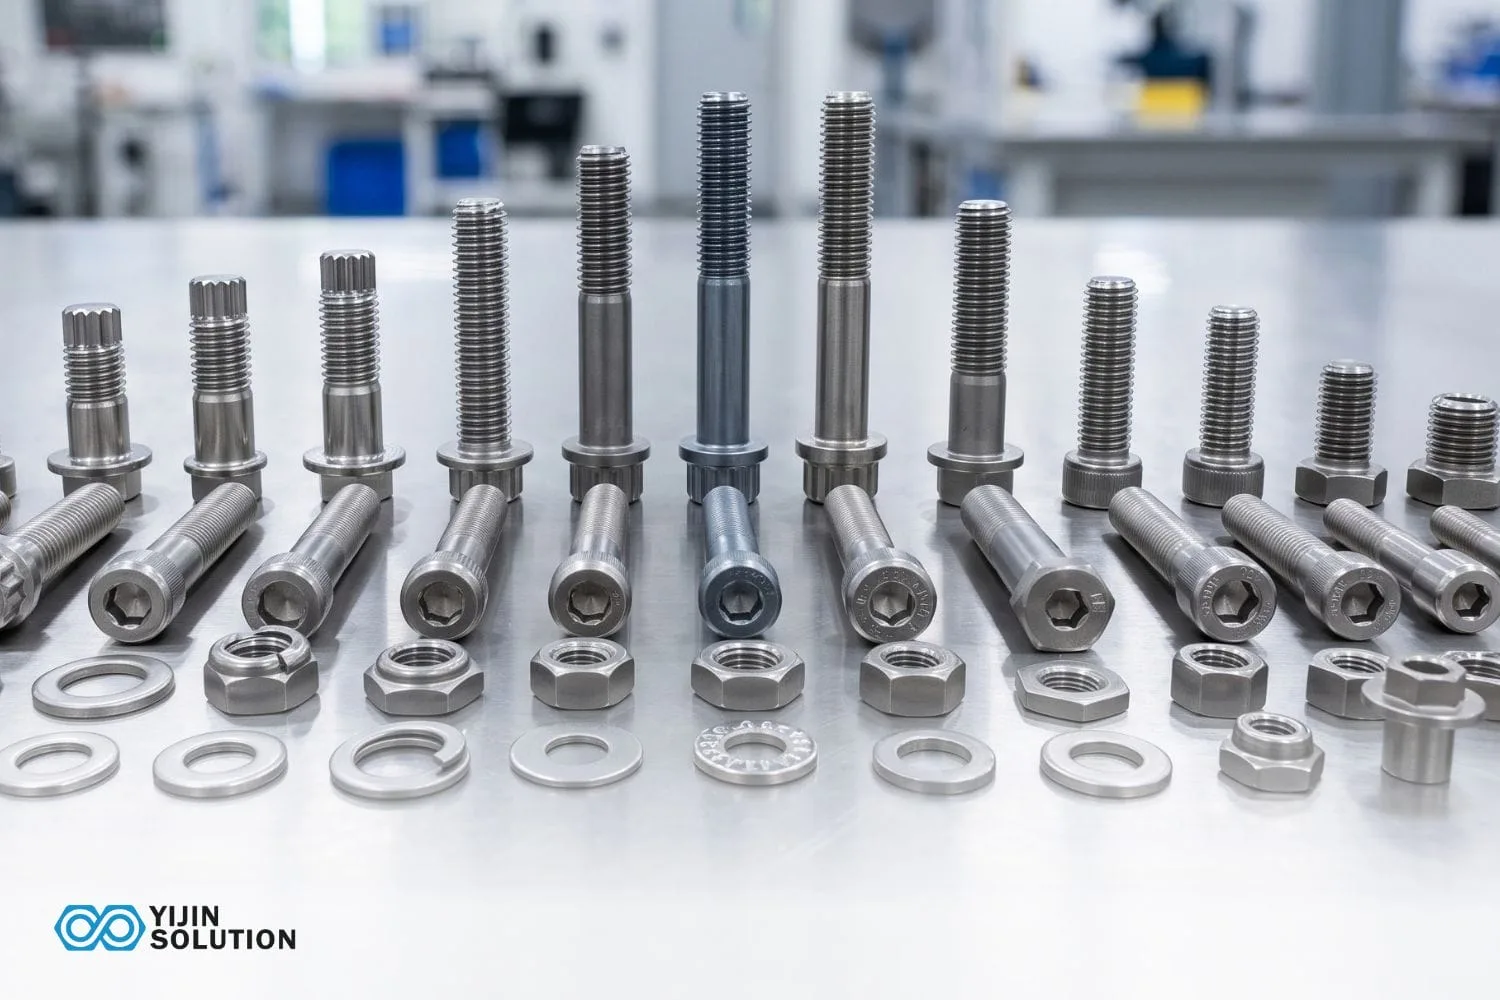
Hersteller von Verbindungselementen für die Luft- und Raumfahrt: Was Einkäufer prüfen sollten
Die Wahl eines Herstellers von Verbindungselementen für die Luft- und Raumfahrt hängt vom Legierungsspektrum, dem Gewindeverfahren, der Toleranz und der Chargenrückverfolgbarkeit ab. Jede Prüfung ist darauf ausgelegt
Jetzt Angebot für Phosphatierung anfragen
Die Phosphatierung verleiht bearbeiteten und gefertigten Stahlteilen Korrosionsschutz, Ölrückhaltevermögen und eine Haftgrundlage für Lack, ohne ihre Maße wesentlich zu verändern. Yijin Solution führt die Phosphatierung als Teil der eigenen Oberflächenbehandlung durch, sodass die Beschichtung gemeinsam mit dem Bauteil, das sie schützt, spezifiziert, aufgebracht und geprüft wird.