
Ein Entwurf erreicht die Phase der physischen Validierung. Die in dieser ersten Woche gewählte Prototypenroute lässt sich kaum noch ändern, sobald Teile bestellt sind. Diese Route bestimmt die Toleranz, die die Teile halten, den Termin, an dem sie auf dem Prüfstand ankommen, und was jede Designänderung an Zeit und Geld für Tests kostet.
Aluminium-Prototypenfertigung ist die schnelle Fertigung funktionaler Aluminiumteile zur Validierung vor dem Bau von Serienwerkzeugen.
Ein Prototyp, der das Serienteil nicht abbildet, wirft das Konstruktionsteam einen Entwicklungsschritt zurück, deshalb wiegen die Entscheidungen vor dem Versand der Datei schwer. Das meiste davon steckt in vier Entscheidungen: Legierung, Toleranzangaben, Oberflächenbehandlung und Stückzahl; jede einzelne taucht im Angebot und im Zeitplan wieder auf.
Warum sich Aluminium für Prototypenteile eignet
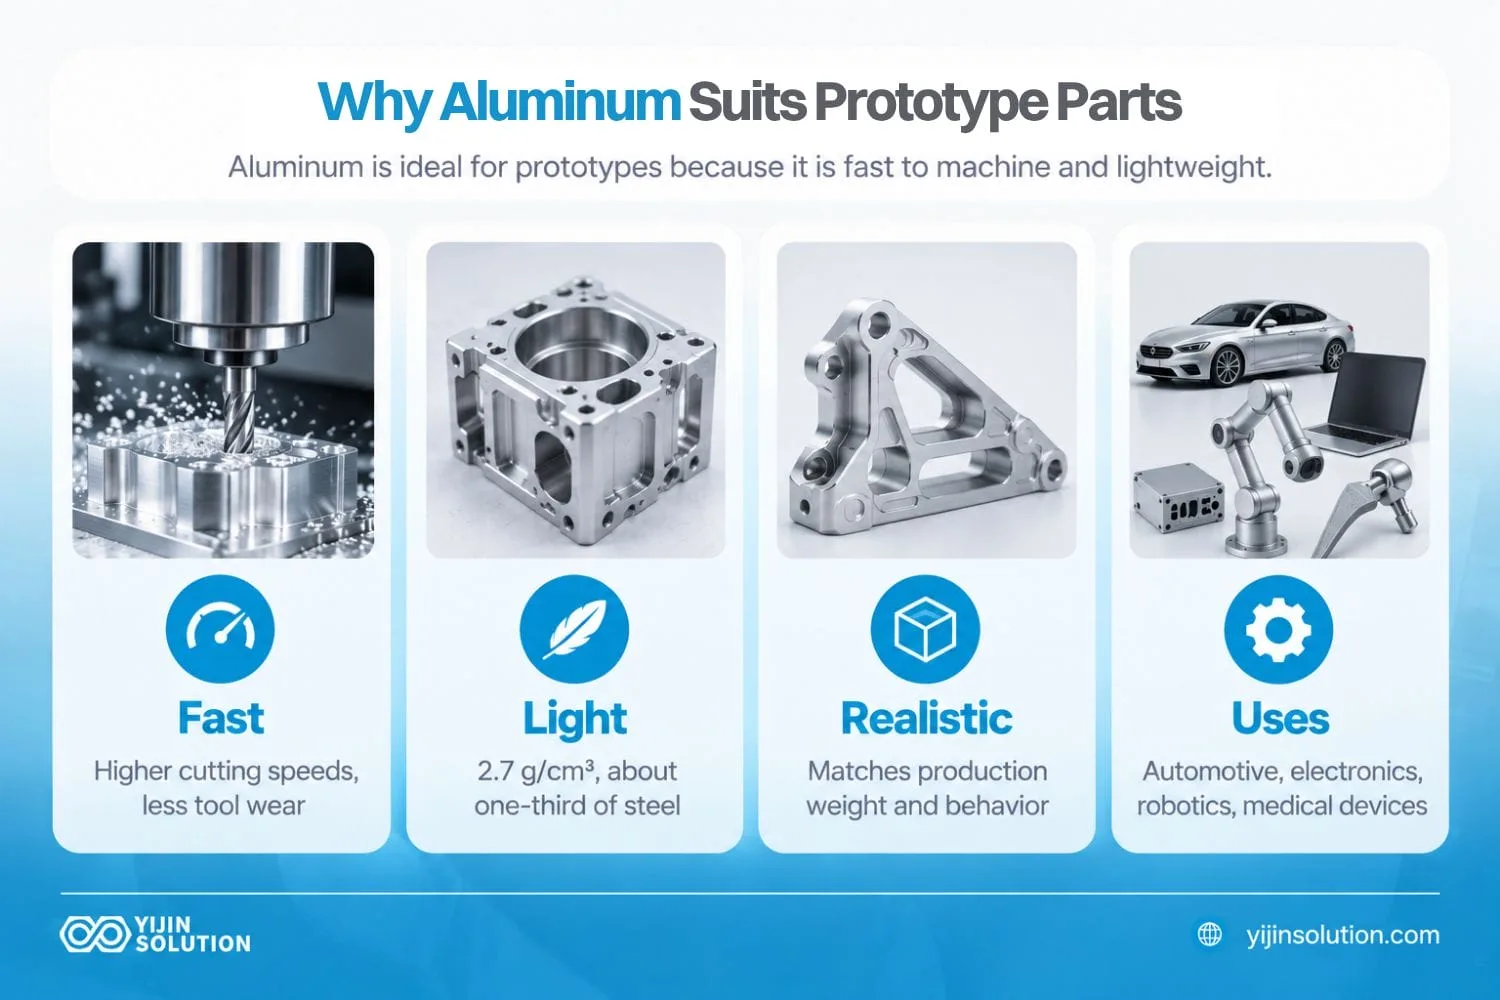
Aluminium verdient seinen Platz in der Prototypenfertigung mit zwei messbaren Eigenschaften: Es lässt sich schnell zerspanen und wiegt wenig.
Die Zerspanbarkeit steht an erster Stelle. Aluminiumlegierungen laufen mit Schnittgeschwindigkeiten, die ein Mehrfaches derer für Kohlenstoffstahl betragen; sie belasten das Werkzeug deutlich weniger. Geometrien, die in Edelstahl eine ganze Schicht Spindelzeit brauchen, lassen sich oft in einem Bruchteil dieser Zeit aus einem Aluminiumblock herausarbeiten. Dadurch wird die Lieferzeit für Aluminiumprototypen in Tagen gerechnet.
Die Dichte kommt an zweiter Stelle. Mit etwa 2,7 g/cm³ liegt Aluminium bei nahezu einem Drittel der Dichte von Stahl. Wenn auch das Serienteil aus Aluminium ist, liefert der Prototyp beim Test realistisches Gewicht, Balance und Schwingungsverhalten.
Programme in Unterhaltungselektronik, Automotive, Robotik und Medizintechnik setzen für diese Kombination auf Aluminiumprototypen. Innerhalb dieser Werkstofffamilie ist die Legierung die nächste Entscheidung.
Passende Legierung für die Prototypenaufgabe
Vier Legierungen decken die meisten Prototypenarbeiten ab, benannt nach dem Bezeichnungssystem, das die Aluminum Association veröffentlicht hat.
Die folgende Tabelle zeigt typische Werte für jede Zustandsart gemäß den ASM-Werkstoffdatenblättern. Spezifizierte Mindestwerte liegen niedriger und verschieben sich je nach Produktform und Querschnittsdicke.
Tabelle 1. Typische mechanische Werte für gängige Prototypenlegierungen
| Legierung und Zustand | Zugfestigkeit | Streckgrenze | Relative Zerspanbarkeit | Verhalten beim Eloxieren | Typische Prototypen-Anwendung |
|---|---|---|---|---|---|
| 6061-T6 | 310 MPa | 276 MPa | Gut, der allgemeine Referenzpunkt | Gleichmäßige, reproduzierbare Farbe | Strukturelle Halter, Gehäuse, Passungsprüfung |
| 7075-T6 | 572 MPa | 503 MPa | Gut bis sehr gut, Späne brechen sauber | Matt und ungleichmäßiger durch den Zinkanteil | Teile, die den Lastfall der Serie überstehen müssen |
| 5052-H32 | 228 MPa | 193 MPa | Mäßig, neigt zum Schmieren | Ausgezeichnet, klar und gleichmäßig | Umgeformte Bleche, Korrosionsbeanspruchung |
| 6063-T6 | 241 MPa | 214 MPa | Mittelmäßig, schmiert beim Schneiden | Ausgezeichnet, glänzend und gleichmäßig | Strangpressprofile, Sichtrahmen |
6061 deckt die Struktur- und Passungsvalidierung ab. 7075 kommt zum Einsatz, wenn der Prototyp den Lastfall überstehen muss, den das Serienteil sehen wird – und wenn der höhere Materialpreis diese Sicherheit rechtfertigt.
Ablauf der Zerspanung
Der Ablauf beginnt mit einem Massivblock und einem CAM-Programm, das auf Basis des Modells erstellt wird. Der Programmierer legt fest, wie das Teil gespannt wird, wie viele Orientierungen nötig sind, um jedes Merkmal zu erreichen, sowie welche Werkzeuge in die kleinsten Innenkanten einfahren können. Jede neue Orientierung ist ein Rüsten; jedes Rüsten bringt eigene Vorrichtung, eigenes Programm und eigenen Nullpunkt mit.
Die Anzahl der Rüstvorgänge ist der Hebel. Ein Teil, das vier Rüstvorgänge braucht, ist deutlich teurer und zeitaufwändiger als dieselbe Geometrie, neu ausgerichtet auf zwei Rüstvorgänge. Bei der 5-Achs-Bearbeitung zählt hier weniger die Achsenzahl als das, was sie an Rüstvorgängen überflüssig macht. Merkmale, die eine 3-Achs-Maschine über vier Rüstvorgänge erreicht, können auf einer 5-Achs-Maschine in einem einzigen Rüstvorgang gefertigt werden.
Das Bündeln von Merkmalen auf weniger Flächen beim Konstruieren bringt für den Terminplan eines Prototyps mehr als die Bitte um Eilbearbeitung. Die Anzahl der Rüstvorgänge ist eines der ersten Dinge, die ein Lieferant prüft, wenn er ein Angebot für Leistungen zur Bearbeitung von Aluminiumprototypen erstellt.
Was die Lieferzeit tatsächlich bestimmt
Die angebotene Lieferzeit für einen Aluminiumprototyp liegt häufig bei 5 bis 10 Werktagen. Diese Zahl sagt jedoch nichts darüber aus, welcher Teil des Prozesses den Termin bestimmt.
Die folgende Tabelle unterteilt die Durchlaufzeit in ihre Hauptbestandteile. Die Anteile sind Richtwerte für ein mäßig komplexes Bearbeitungsteil und verschieben sich mit Geometrie, Stückzahl und Werkstattauslastung.
Tabelle 2. Aufteilung der Lieferzeit bei Prototypen
| Lead time driver | Anteil an der Durchlaufzeit (Richtwert) | Was eine Konstruktionsentscheidung daran ändern kann |
|---|---|---|
| CAM-Programmierung | 10 bis 15 % | Einfachere Geometrien und Standardbohrgrößen verkürzen die Programmierung |
| Vorrichtungsvorbereitung | 10 bis 20 % | Eine ebene Bezugsfläche und spannbares Rohmaterial vermeiden individuelle Weichbacken |
| Rüstwechsel | 15 bis 25 % | Das Bündeln von Merkmalen auf weniger Flächen spart ganze Rüstvorgänge |
| Bearbeitungszyklus | 20 bis 30 % | Größere Innenradien ermöglichen größere Werkzeuge und schnellere Schnitte |
| Warteschlange in der Oberflächenbehandlung | 15 bis 30 % | Die Oberflächenbehandlung erfolgt chargenweise außerhalb der Fertigungslinie; eine späte Sichtanforderung kostet daher Tage |
| Dimensional inspection | 5 bis 15 % | Weniger kritische Anforderungen verkürzen die Erstmusterprüfung |
Oberflächenbehandlung und Prüfung liegen vollständig außerhalb des Bearbeitungszyklus. Eine optische Anforderung, die nach Freigabe des Modells ergänzt wird, verschiebt den Liefertermin häufig stärker als eine Geometrieänderung.
Erreichbare Toleranzen bei Aluminiumprototypen
Sofern eine Zeichnung nichts anderes vorgibt, gelten für einen bearbeiteten Prototypen die Allgemeintoleranzen nach ISO 2768. Die mittlere Klasse erlaubt ±0,1 mm bei Maßen von 0,5 bis 3 mm, ±0,2 mm von 6 bis 30 mm und ±0,3 mm von 30 bis 120 mm. Die feine Klasse halbiert diese Bereiche.
Eine mit ISO 2768-m gekennzeichnete Zeichnung enthält daher bereits eine Toleranz für jedes nicht tolerierte Maß. Merkmale, die enger kontrolliert werden müssen, werden einzeln angegeben; jedes einzeln tolerierte Maß hat Vorrang vor der Allgemeinklasse.
Engere Toleranzen werden pro Merkmal festgelegt, nicht auf ein ganzes Bauteil angewendet. Eine pauschale enge Toleranzangabe erhöht die Bearbeitungs- und Prüfzeit für Maße, die für die Validierung keine Rolle spielen, ohne zu verbessern, was der Prototyp nachweist. Der Leitfaden zu Toleranzen bei der CNC-Bearbeitung erklärt diese Logik ausführlicher.
Toleranzen nach Merkmalstyp
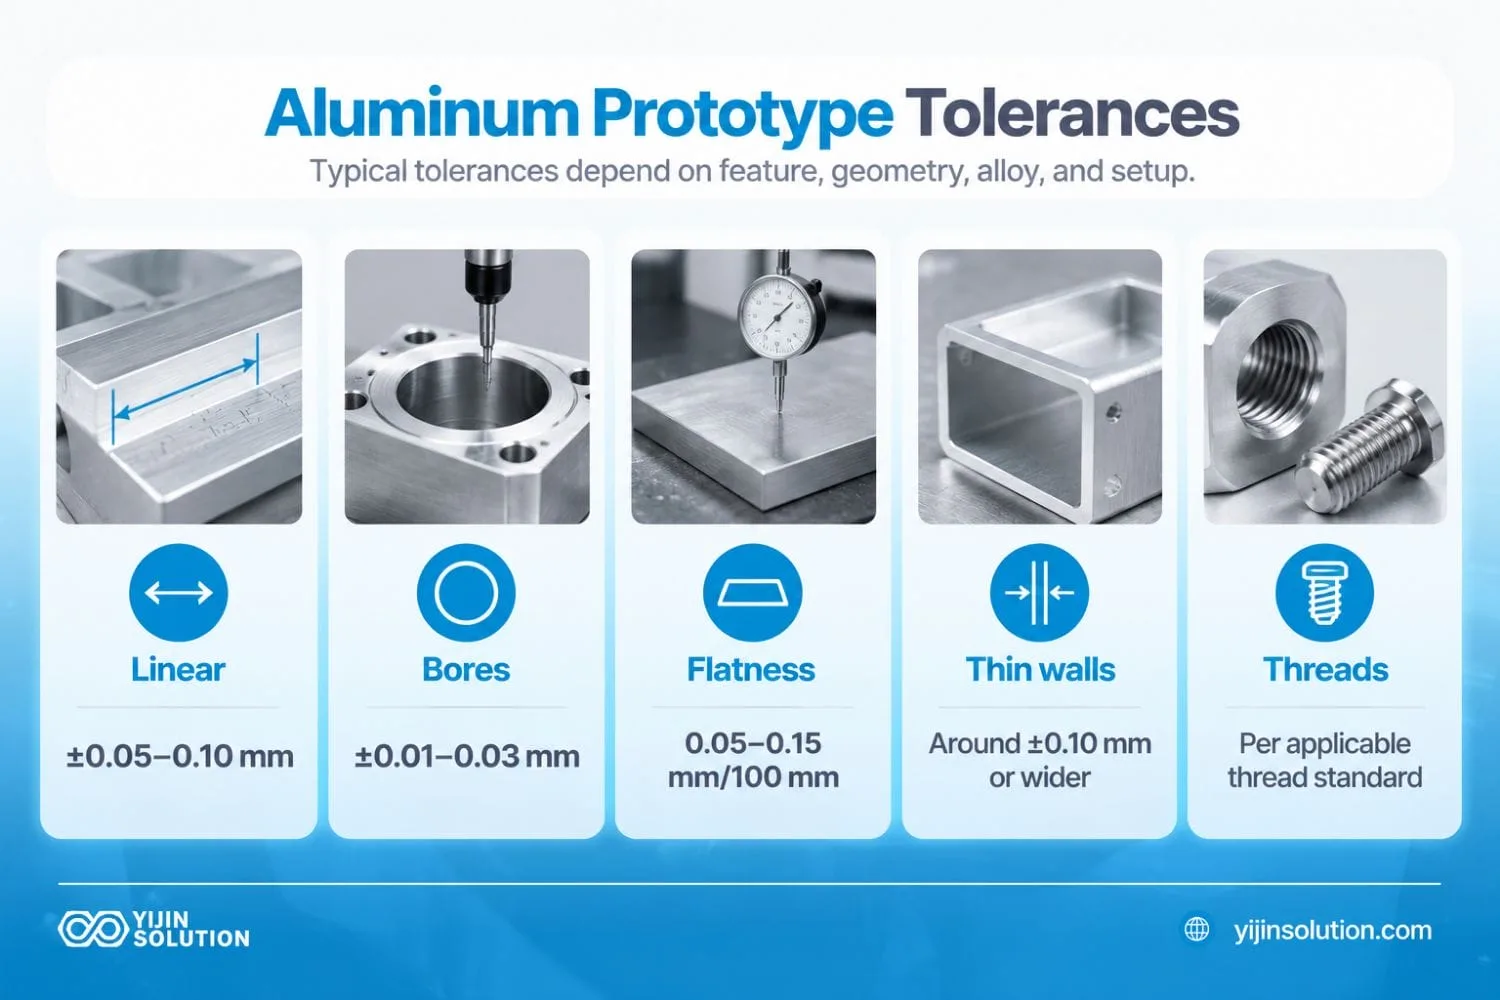
Die erreichbare Toleranz hängt davon ab, welches Merkmal gehalten wird. Die folgenden Werte sind typisch für bearbeitetes Aluminium und hängen von Bauteilgeometrie, Legierung, Querschnittssteifigkeit und der Anzahl der Rüstvorgänge ab. Sie sind Anhaltspunkte und keine Garantie; daher wird jeder Wert, auf den sich eine Konstruktion stützt, vor der Freigabe am tatsächlichen Modell überprüft.
Tabelle 3. Typische erreichbare Toleranz nach Merkmalstyp
| Merkmalsart | Typisch erreichbarer Bereich | Was es beeinflusst | Wann angeben |
|---|---|---|---|
| Lineare Abmessungen | ±0,05 bis 0,10 mm | Anzahl der Rüstvorgänge und thermische Ausdehnung während des Zyklus | Anschlussmaße und Lochabstände |
| Bohrungsdurchmesser | ±0,01 bis 0,03 mm bei Reiben oder Ausdrehen | Werkzeugzustand und ob die Bohrung gebohrt, gerieben oder ausgedreht wird | Lagersitze und Presssitze |
| Ebenheit über eine Fläche | 0,05 bis 0,15 mm auf 100 mm | Eigenspannungen im Rohteil und Verzug durch Spannen | Dichtflächen und Optikhalterungen |
| Dünnwandige Bereiche | ±0,10 mm, mit abnehmender Wanddicke zunehmend | Durchbiegung unter Schnittlast | Jede Wand unter etwa 1 mm |
| Merkmale mit Gewinde | Passungsklasse nach der Gewindenorm | Verfahren zum Gewindebohren und ob die Bohrung anschließend eloxiert wird | Gewinde, die im Lastfall ein Verbindungselement aufnehmen |
Die Werte für Ebenheit und dünne Wände unterscheiden sich zwischen Lieferanten am stärksten, weil beide aus der Spannpraxis und nicht aus der Maschinenfähigkeit resultieren. Wenn eine Zeichnung eine geometrische Klasse wie ISO 2768-mK angibt, fallen nicht tolerierte Ebenheit, Rechtwinkligkeit und Rundlauf unter ISO 2768-2.
Designentscheidungen, die Kosten und das Bauteil verändern
Vier Designentscheidungen bestimmen den Großteil der Kosten eines Prototyps. Manche verändern den Preis, manche verändern, was der Prototyp nachweisen kann, und Eloxieren verändert beides.
Toleranz- und Oberflächenangaben
Die Oberflächengüte folgt derselben merkmalsbezogenen Logik wie die Toleranz. Eine Angabe von Ra 1,6 µm für alle Oberflächen bedeutet überall einen Oberflächenbearbeitungsschritt, obwohl es bei der Validierung meist um eine Dichtfläche geht. Die feine Oberfläche auf diese Fläche zu begrenzen und den Rest im Bearbeitungszustand zu belassen, reduziert einen großen Anteil der Oberflächenbearbeitungszeit.
Wandstärke und Innenradien
Dünne Wände weichen unter Schnittlast aus, was leichtere Zustellungen und einen längeren Zyklus erzwingt. Unter etwa 1 mm bei Aluminium beginnt die Wandstärke, die Bearbeitungsstrategie zu bestimmen, statt ihr zu folgen, daher wird das erreichbare Minimum für jedes Bauteil bestätigt.
Der Innenradius bestimmt das kleinste Werkzeug, das die Ecke erreichen kann, und kleine Werkzeuge zerspanen langsam. Wird ein Radius von 1 mm auf 3 mm vergrößert, können Stunden von der Zykluszeit eingespart werden.
Auswirkungen des Eloxierens auf Passungsprototypen
Beim Eloxieren wird die Oberfläche umgewandelt; die Oxidschicht wächst zu etwa gleichen Teilen in das Aluminium hinein und nach außen. Typ-II-Schichten liegen üblicherweise insgesamt zwischen 5 und 25 µm, Typ-III-Harteloxal etwa zwischen 25 und 100 µm.
Auf einen Durchmesser bezogen zählt das Wachstum nach außen doppelt, weil beide Seiten wachsen. Eine Bohrung mit 25 µm Beschichtung verengt sich im Durchmesser um etwa 0,025 mm, und eine Welle gleicher Nenngröße wächst um denselben Betrag.
Bei einem Passungsprototyp werden passungskritische Merkmale entweder vor dem Eloxieren abgedeckt oder in der Zeichnung als Maße vor bzw. nach der Beschichtung toleriert. Das Wachstum hängt von Legierung, Beschichtungstyp und Beschichter ab, daher wird der Wert mit dem Beschichter abgestimmt. Das Eloxieren gilt unter denselben Bedingungen für bearbeitete, umgeformte und gegossene Aluminiumteile.
Stückzahl und Aufteilung der Rüstkosten
Bei einem einzelnen Prototyp dominieren Programmierung und Vorrichtungserstellung die Stückkosten, da beide unabhängig von der Stückzahl einmalig anfallen. Verteilt auf eine kleine Serie verändert dieses Rüsten die Rechnung, sodass eine Bestellung von fünf Stück in Summe oft kaum mehr kostet als eine Bestellung von einem Stück.
Gießen statt Bearbeiten beim Prototyp
Ein bearbeiteter Prototyp klärt Maßhaltigkeit, Passung, Montagespiel und ob die Konstruktion die in der Zeichnung geforderten Toleranzen einhalten kann. Das gelingt innerhalb von Tagen, ohne Werkzeug, und er lässt sich durch Ändern eines Programms und Zerspanen eines weiteren Rohlings überarbeiten.
Das Gießverhalten ist eine separate Frage. Wandfüllung, Schwindung über einen Querschnittswechsel, ausreichende Entformungsschräge und Porositätsverteilung ergeben sich alle daraus, wie flüssiges Metall in eine Form eindringt. Ein aus 6061-Rohmaterial bearbeitetes Teil hat weder die Kornstruktur noch das Dichteverhalten eines A380-Druckgusssteils. Es steht für die Form, nicht aber für den Materialzustand.
Schnelle Aluminiumguss-Prototypen benötigen eine Form oder ein Werkzeug, bevor das erste Teil existiert, was den Zeitplan um Wochen verzögert. Viele Projekte folgen derselben Reihenfolge: bearbeitete Teile zuerst, solange sich die Geometrie noch ändert, und gegossene Teile, sobald die Geometrie stabil ist.
Dieselbe Logik gilt für andere Materialien, wie in CNC-Prototypenbearbeitung für verschiedene Materialien dargestellt.
Übernahme in die Serienfertigung
Die Prototypenphase liefert mehr als Teile; sie liefert eine Reihe von Entscheidungen, die entweder in die Serienfertigung übernommen oder ein zweites Mal getroffen werden.
Vier Dinge werden übernommen: die Legierung und der Zustand, die als kritisch eingestuften Maße, die Oberflächenspezifikation und die für die Erstmusterprüfung gewählten Prüfpunkte. Werden diese in der Prototypenphase festgelegt, entfallen sie aus der Verhandlung zur Serienfertigung.
Drei Dinge ändern sich. Vorrichtungen, die einmalig anfielen, werden amortisiert, sodass zweckgebundene Spannmittel zu einer sinnvollen Investition werden. Eine Zykluszeitoptimierung, die bei fünf Teilen keinen Sinn ergab, rechnet sich bei 5.000 Teilen, und die Prüfung wechselt vom Messen jedes Teils zu einem Stichprobenplan, der an die kritischen Maße gebunden ist.
Yijin Solution bearbeitet kundenspezifische Aluminiumteile über beide Phasen hinweg im selben Werk in Shenzhen und unter demselben Qualitätssystem, wodurch die Zeichnungsauslegung bei steigenden Stückzahlen konsistent bleibt.
Der Weg für den Prototyp entscheidet sich daran, was das Teil nachweisen muss: Maßhaltigkeit und Passung sind Fragen der Bearbeitung, während das Gießverhalten eine Frage des Gießens ist. Yijin Solution bearbeitet kundenspezifische Aluminiumprototypen aus 6061- und 7075-Rohmaterial, inklusive kostenloser DFM-Analyse im Angebotsstadium.
Da jedes Teil im selben Werk in Shenzhen und unter demselben Qualitätssystem bearbeitet wird, bleibt die Zeichnungsauslegung bei steigenden Stückzahlen konsistent. Ingenieure können ihre Zeichnungen hochladen und erhalten ein Angebot sowie eine Lieferzeitschätzung für ihren Aluminiumprototyp.
FAQ zu Aluminium-Prototypen
Benötigte Dateien für das Angebot eines Aluminiumprototyps
Für ein Angebot über einen Aluminium-Prototypen ist ein 3D-Modell im Format STEP oder IGES nötig, das die Geometrie enthält, nach der der CAM-Programmierer arbeitet. Native CAD-Dateien werden in der Regel ebenfalls akzeptiert. Eine 2D-Zeichnung kommt immer dann dazu, wenn Toleranzen, Oberflächenbehandlung, Gewinde oder Materialzustand von den Standardwerten abweichen, denn all das steckt nicht im Volumenmodell.
Aluminium-Prototyp ohne 2D-Zeichnung fertigen
Die Bearbeitung nur nach Modell ist bei frühen Geometrieprüfungen üblich. Ohne Zeichnung wendet der Lieferant allgemeine Toleranzen und eine Standardoberfläche im Bearbeitungszustand an und leitet Gewinde aus dem modellierten Merkmal ab. Jedes Merkmal mit Passung, Oberflächenanforderung oder einer bestimmten Gewindeklasse braucht eine Zeichnung, damit es kalkuliert und geprüft werden kann.
Prototypen-Iterationen bis zur Designfreigabe
Zwei bis drei Iterationen sind bei einem mäßig komplexen Aluminiumteil ein übliches Muster, wobei die Zahl davon abhängt, wie viele offene Fragen die erste Runde beantworten soll. Die Runden werden kürzer, wenn jede Iteration eine festgelegte Liste prüft und wenn DFM-Feedback vor der nächsten Bestellung einfließt statt danach.
Werkstoffzeugnis für gefräste Aluminium-Prototypen
Ein Werkstoffzeugnis wird in der Prototypenphase in der Regel auf Anfrage geliefert und nicht standardmäßig. Ein Werkszeugnis führt den Block auf seine Schmelznummer zurück und bestätigt Legierung und Zustand. Die Anfrage lohnt sich, wenn Prototypen-Testdaten eine Serienentscheidung stützen sollen oder wenn das Teil in eine geregelte Entwicklungsakte eingeht.
Zurück zum Anfang: Aluminium-Prototypenfertigung: Toleranzen, Lieferzeiten und Verfahrensauswahl