Individuelle Oberflächenbehandlung
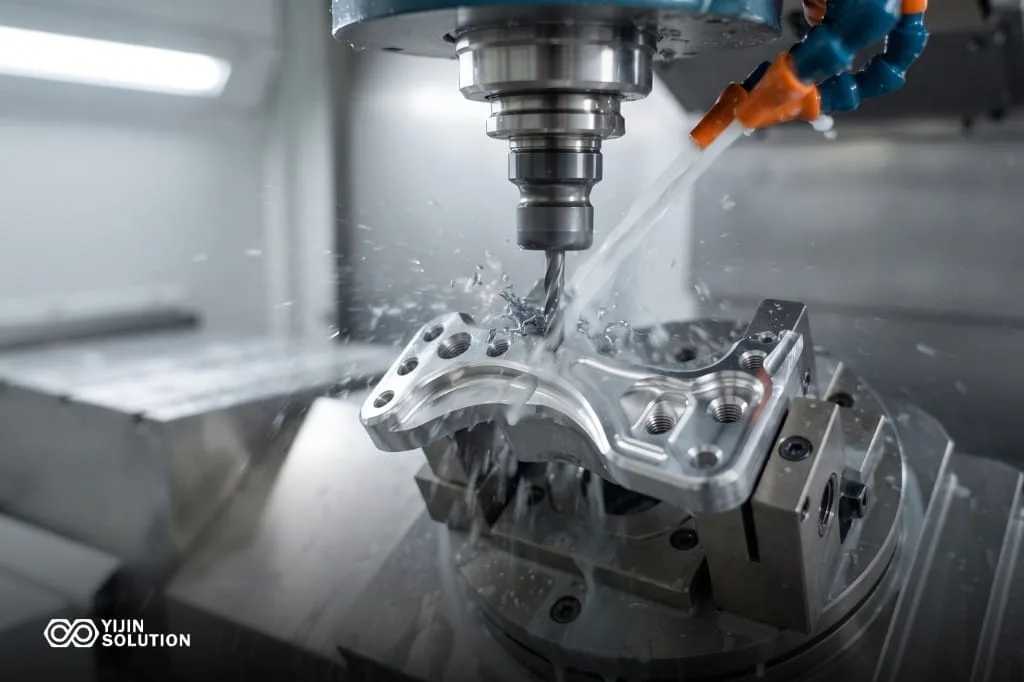
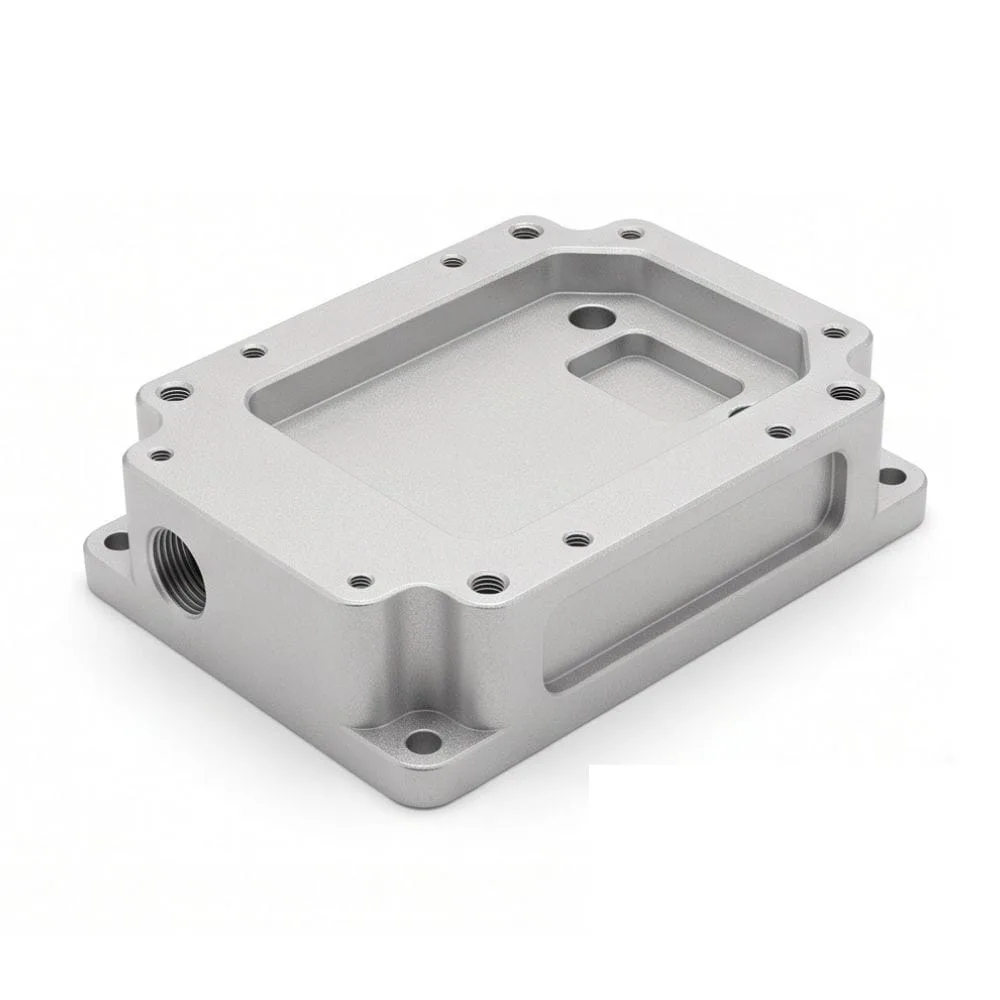
Yijin Solution wendet mehr als 15 Oberflächenbehandlungsverfahren auf bearbeitete, gefertigte, gegossene und kaltgeformte Bauteile an, spezifiziert zusammen mit dem Teil, bestätigt in der DFM-Analyse und vor dem Versand geprüft.
- Wir verarbeiten Metalle und technische Kunststoffe, von Aluminium und Edelstahl bis Messing und Titan.
- Qualitätskontrollierte Oberflächenbehandlung für Prototypenstückzahlen und Serien.
Schließen Sie sich 3000+ Unternehmen an, die mit Yijin Solution zusammenarbeiten


Oberflächenbehandlung mit Yijin Solution
Wir führen die Oberflächenbehandlung als Teil der Teilespezifikation durch und nicht als separaten Auftrag. Art der Oberfläche, Farbe und Maskierungsanforderungen werden während der kostenlosen DFM-Analyse in der Angebotsphase bestätigt, und die Teile werden vor dem Versand geprüft.
Unsere Oberflächenbehandlung läuft neben CNC-Bearbeitung, Blechbearbeitung, Druckguss und der Fertigung individueller Verbindungselemente unter einem Qualitätssystem. Zeichnungsrevisionen, Prüfstandards und Chargenrückverfolgbarkeit bleiben durchgängig bei einem einzigen Lieferanten.
Wir bearbeiten Bauteile für Kunden aus Automobil, Medizintechnik, Meerestechnik, Energie, Konsumgüter und Robotik. Die Anforderungen unterscheiden sich je nach Branche: Ein Marine-Fitting wird auf Korrosionsbeständigkeit ausgelegt, während ein Konsumgütergehäuse auf gleichbleibendes Aussehen über eine Charge hinweg spezifiziert wird. Wir bestätigen die richtige Oberflächenbehandlung für jede Anwendung bereits im Angebotsstadium.
Oberflächenbehandlung
Die folgenden Spezifikationen gelten für alle Oberflächenbehandlungen. Genaue Schichtdicke, Auswirkung auf die Toleranz und Lieferzeit hängen von der Oberfläche, dem Grundwerkstoff und der Bauteilgeometrie ab.
| Parameter | Spezifikation |
|---|---|
| Angebotene Oberflächenbehandlungen | Wie bearbeitet, Glasperlenstrahlen, Polieren und Bürsten, Eloxieren Typ II und Typ III, Pulverbeschichten, Galvanisieren, Brünieren, Chromatieren, Passivieren, PVD |
| Materialien bearbeitet | Aluminium, Edelstahl, Baustahl und legierter Stahl, Werkzeugstahl, Messing, Kupfer, Titan, technische Kunststoffe |
| Typische zusätzliche Dicke | Kein messbarer Aufbau beim Passivieren; 60 bis 120 Mikrometer beim Pulverbeschichten, je nach Oberfläche und Spezifikationen |
| Toleranzhandhabung | Kritische Bereiche werden abgedeckt oder bearbeitet, um den Beschichtungsaufbau zu ermöglichen, bestätigt bei der DFM-Analyse |
| Typische zusätzliche Lieferzeit | 1 bis 2 Werktage für Passivieren und Brünieren, bis zu 5 bis 10 Werktage für PVD, je nach Oberfläche und Stückzahl |
| Farbe und Aussehen | RAL- und Pantone-Farbabgleich bei Pulverbeschichtung und Lackierung, gefärbte Farben bei Eloxieren Typ II |
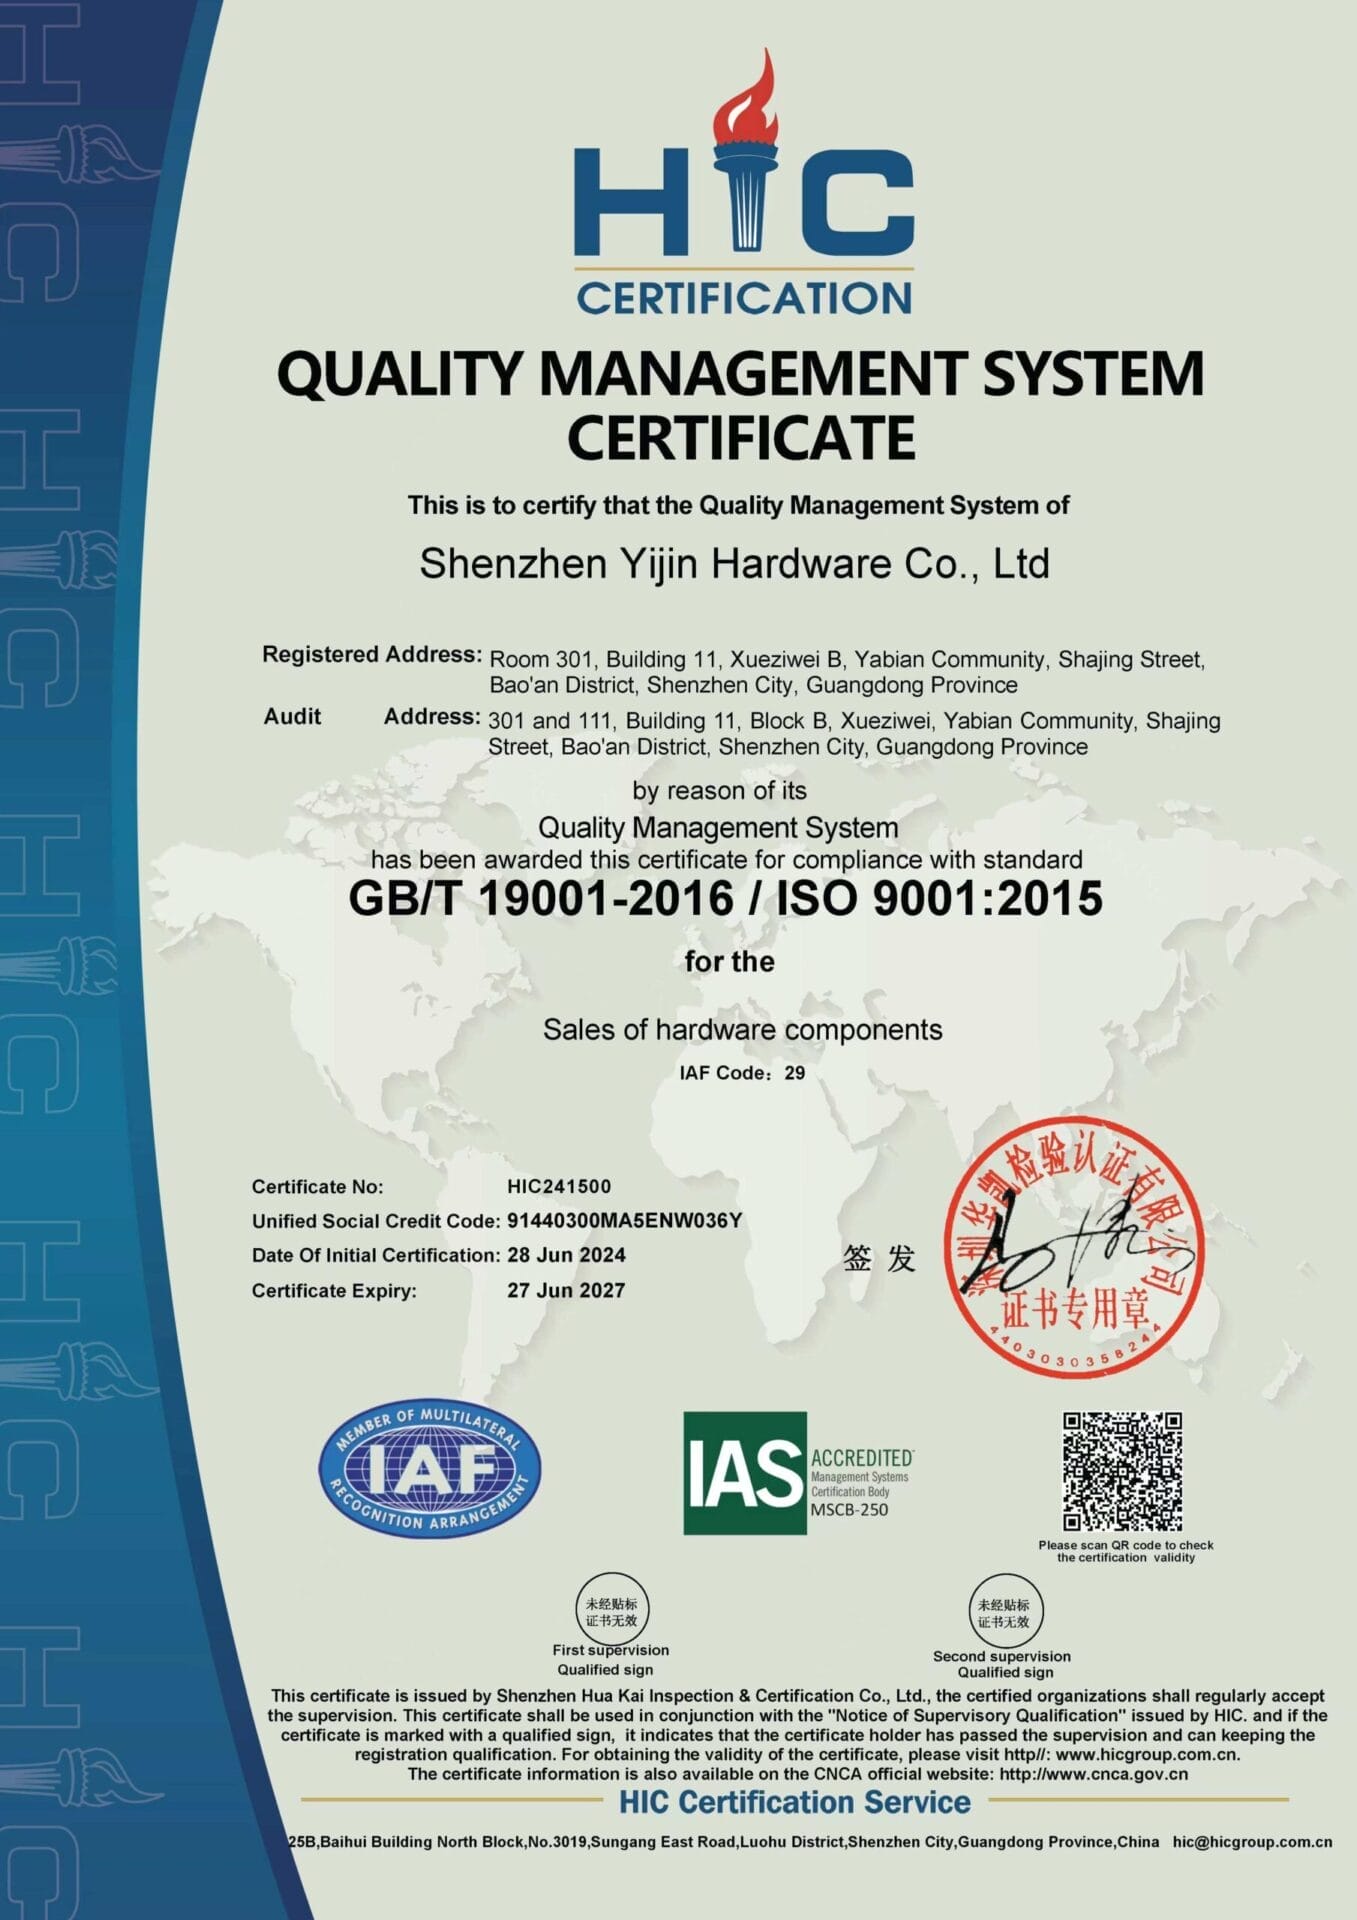
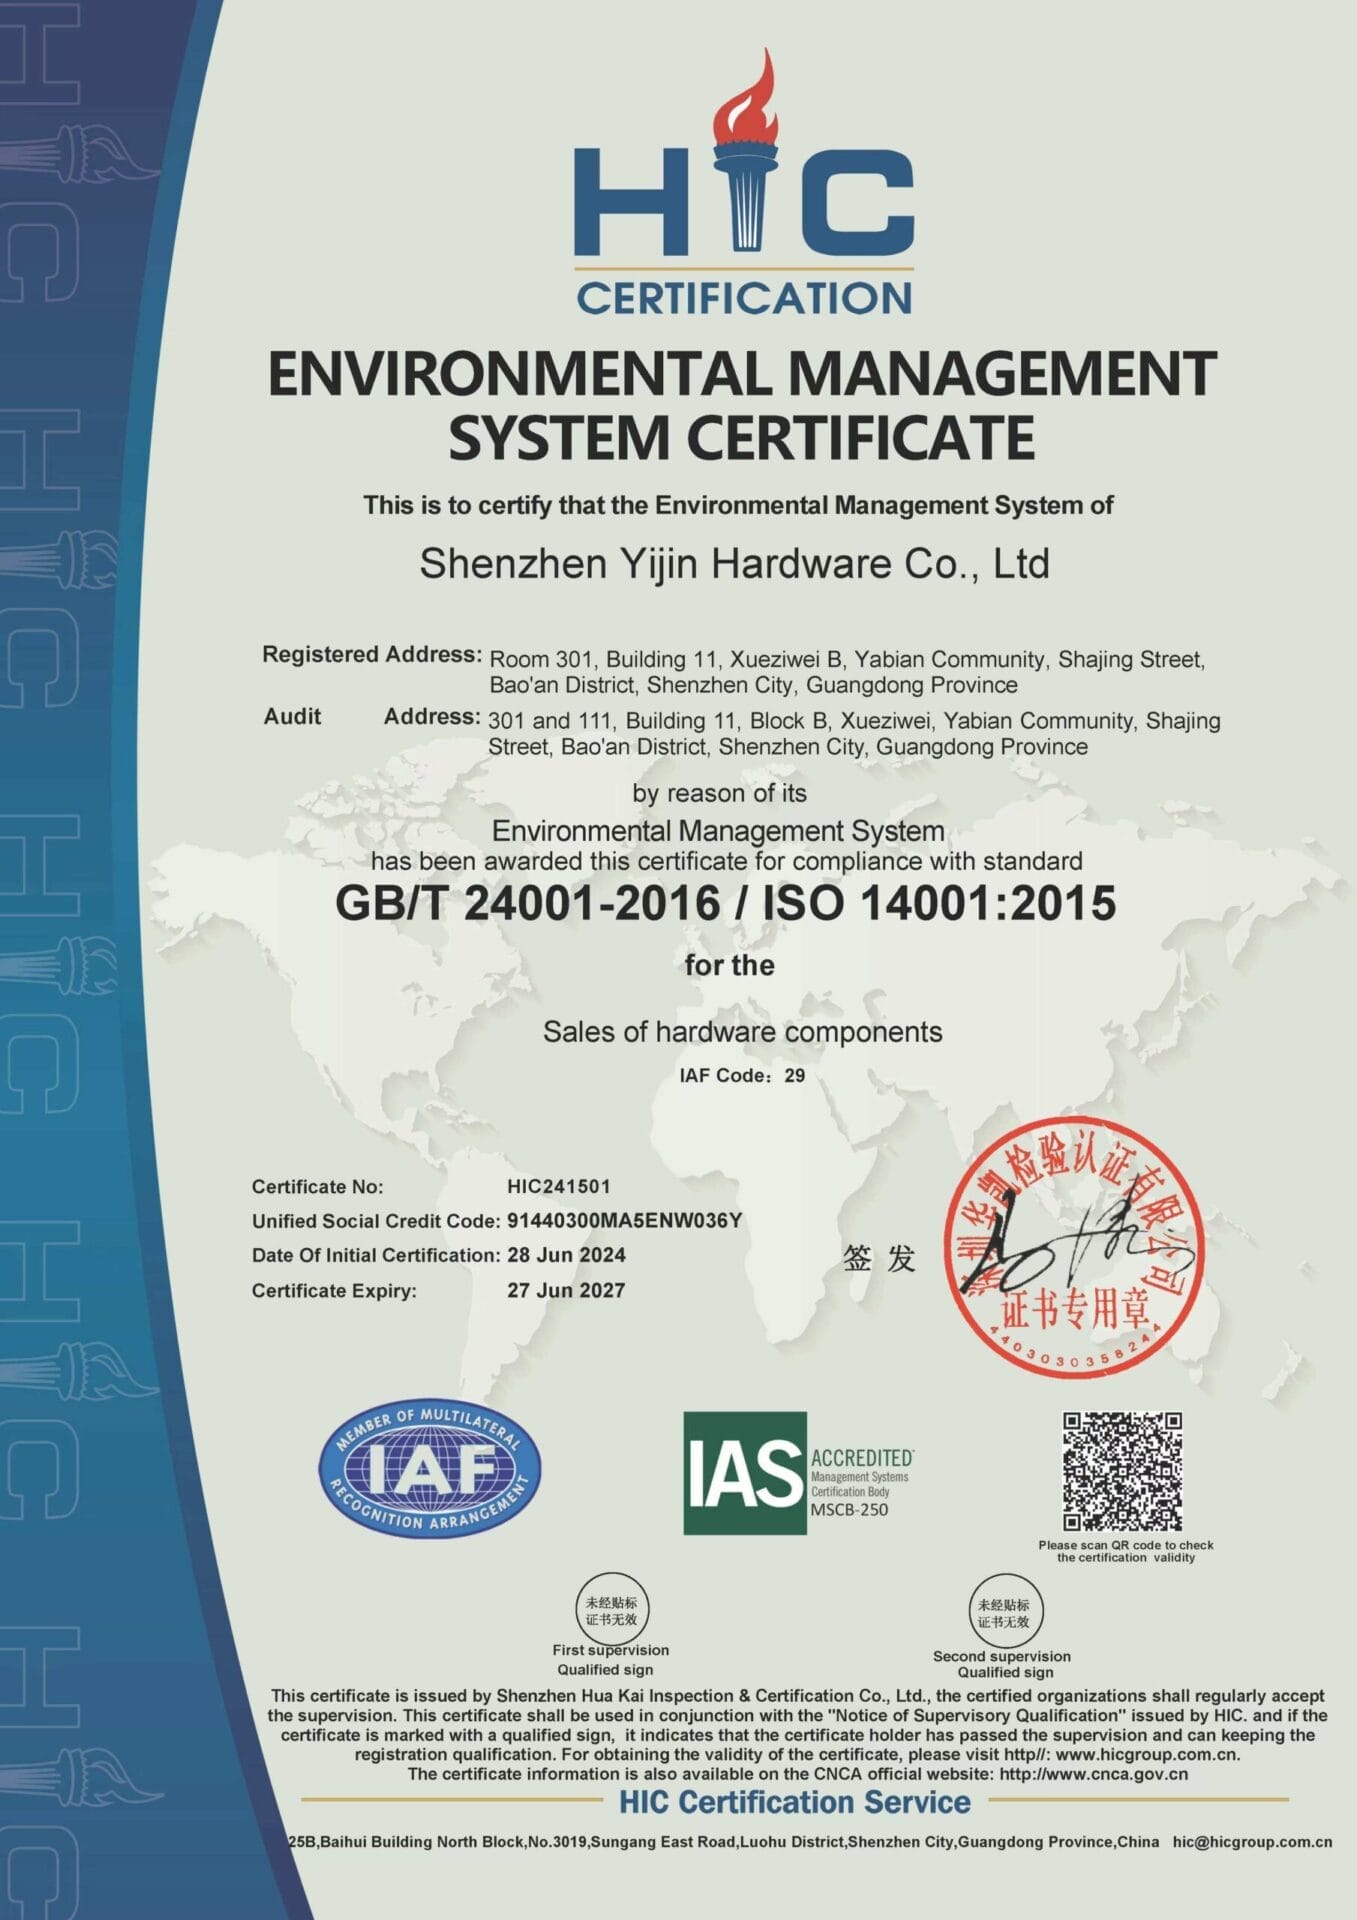
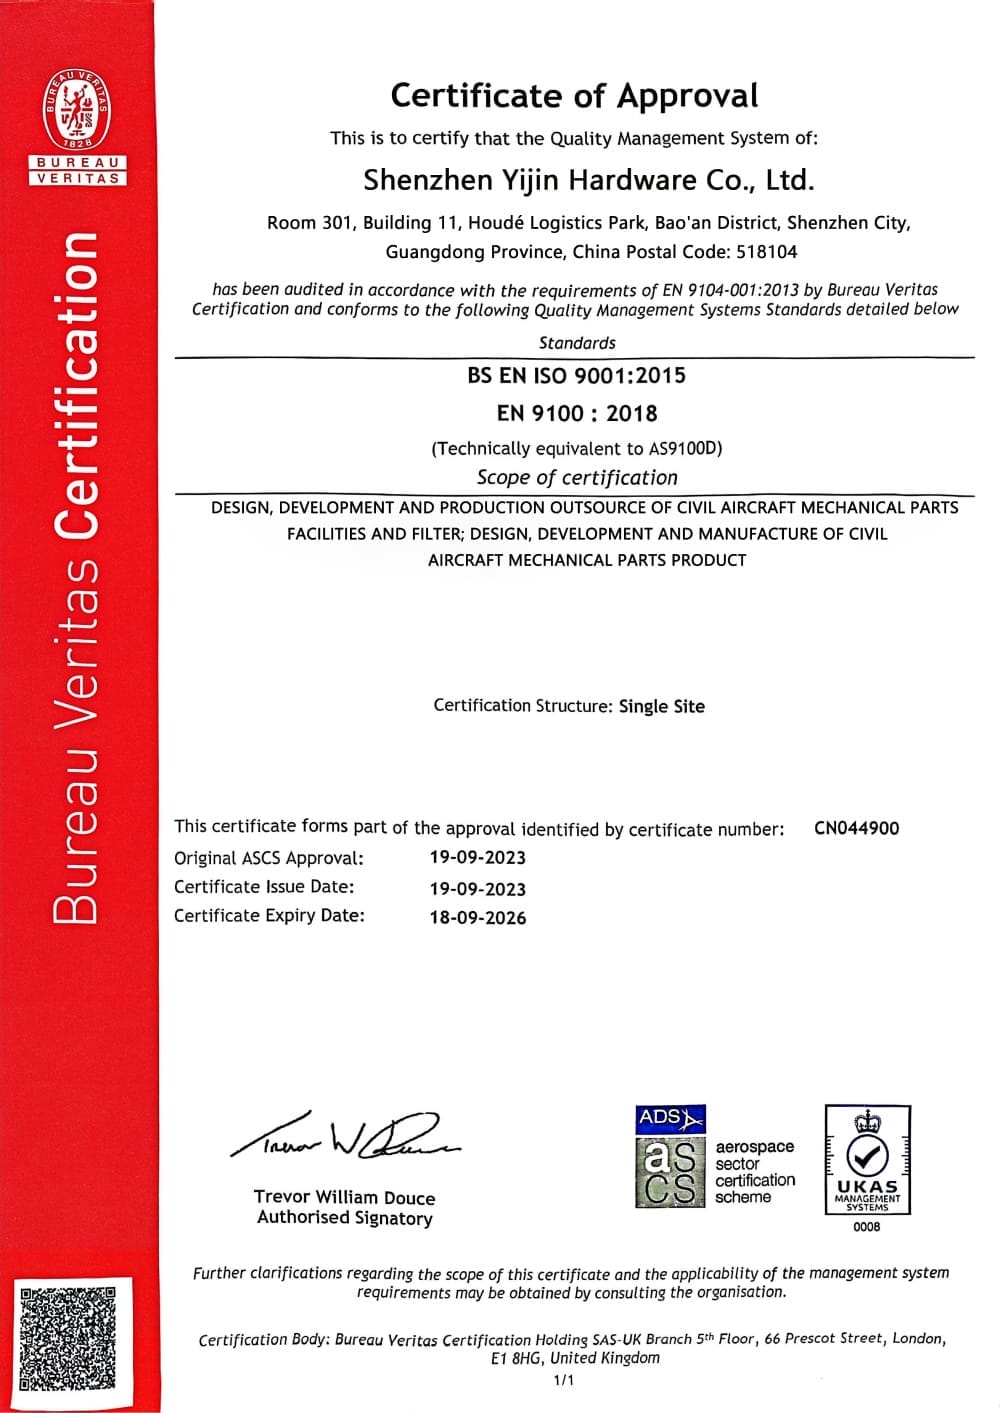
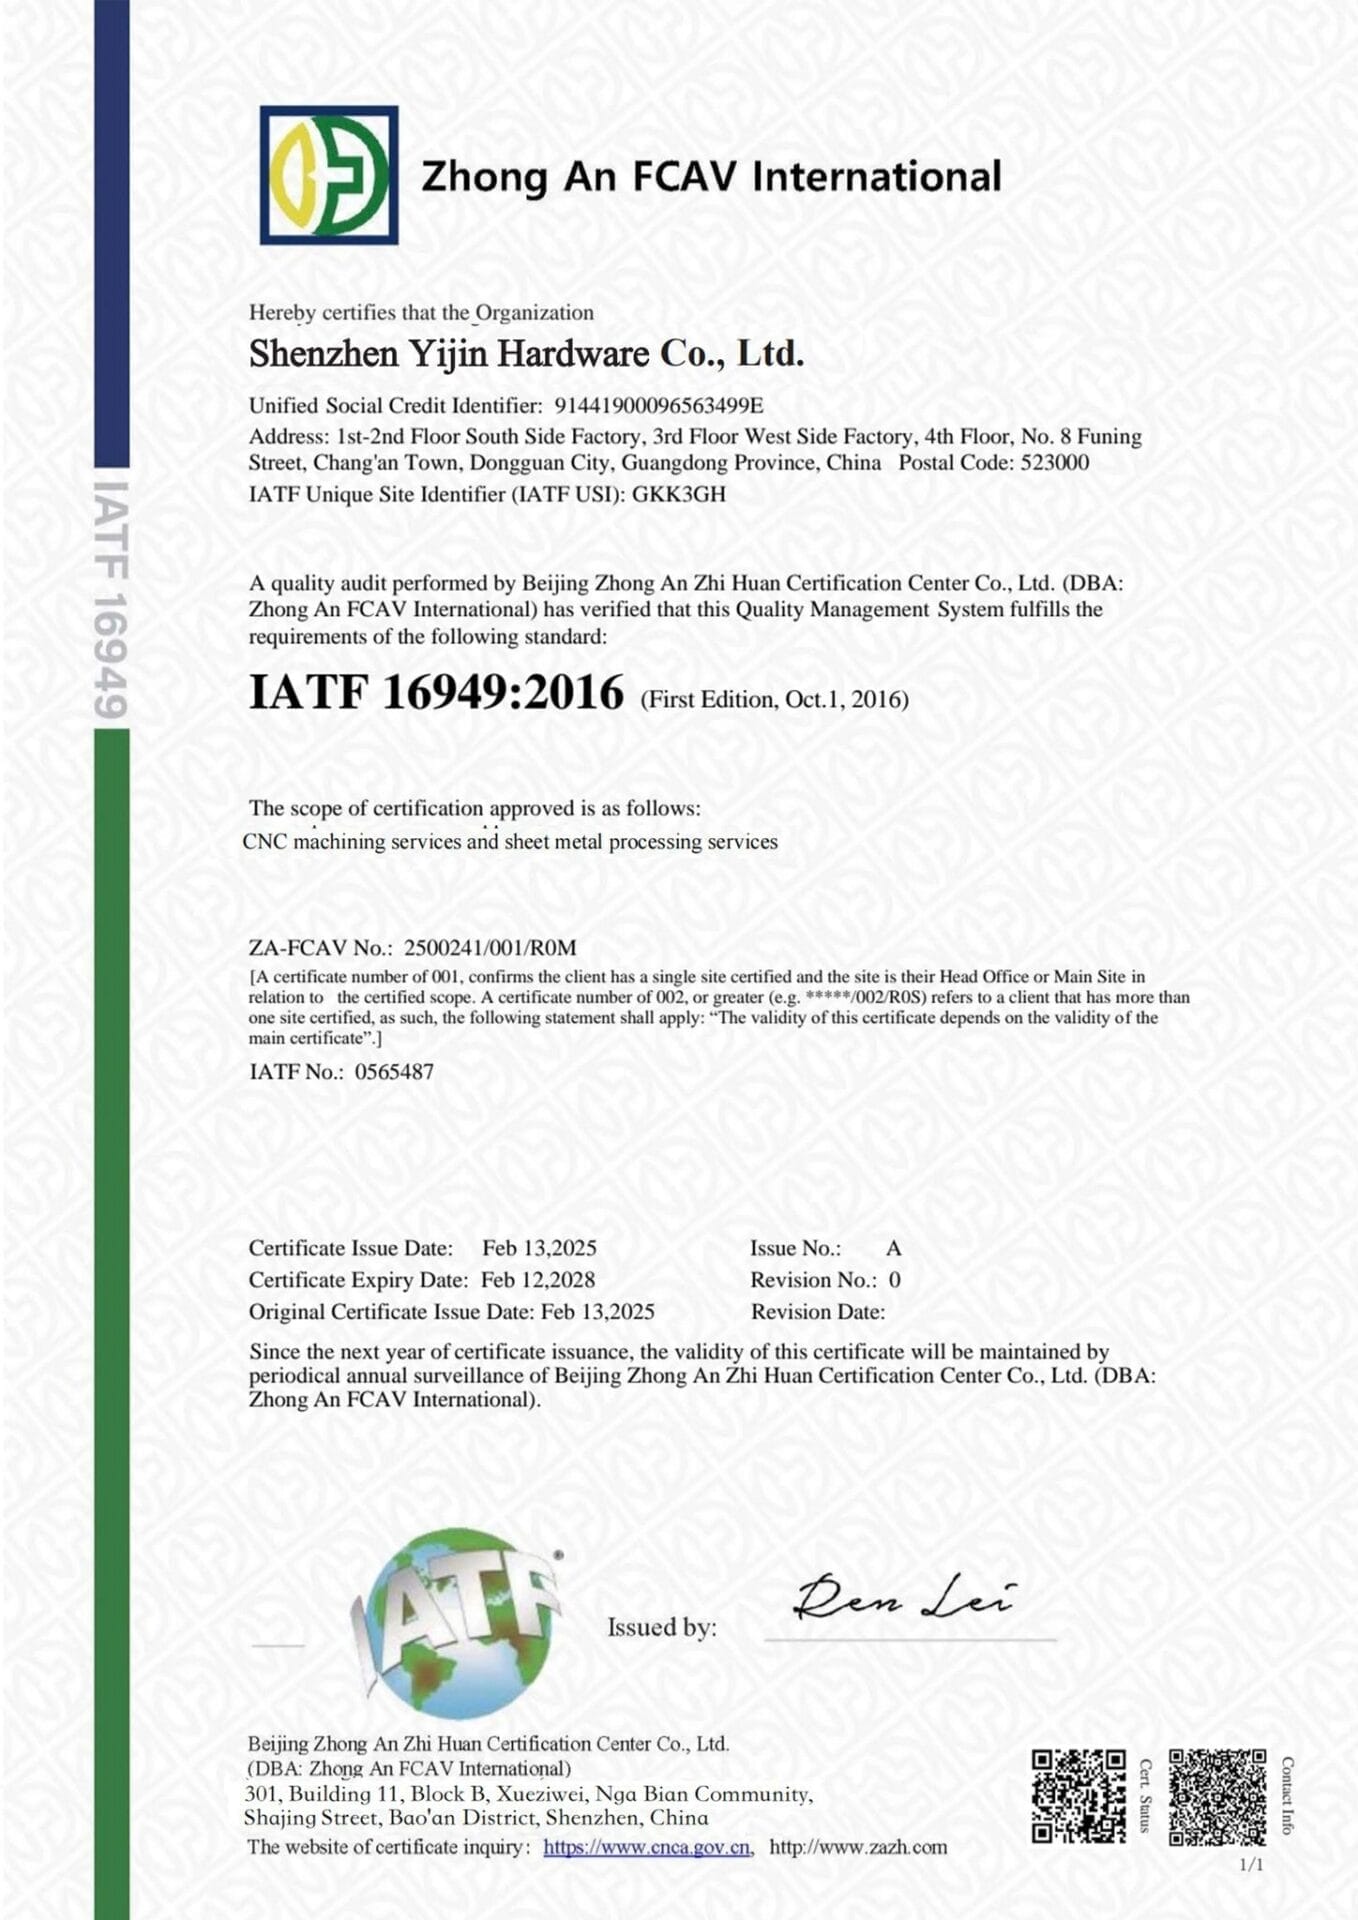
| Qualitätssystem | ISO 9001, ISO 14001, ISO 13485, IATF 16949 |
| Inspektion | Zeiss-CMM-Maßprüfung, Salzsprühtest, Schichtdickenmessung mit 137 Prüfinstrumenten |
Optionen für die Oberflächenveredelung
Jede Oberfläche unten ist in denselben fünf Zeilen beschrieben, damit sich die Optionen direkt vergleichen lassen. Die Dickenangaben sind typische Werte unter den genannten Bedingungen und werden beim Angebot anhand der Zeichnung bestätigt.

Wie bearbeitet
- Aussehen: Werkzeugspuren bleiben sichtbar, mit einer Richtungstextur, die der Schneidweg hinterlässt.
- Schutz: Keine über das Korrosionsverhalten des Grundwerkstoffs selbst hinaus.
- Dicke und Toleranz: Kein zusätzlicher Auftrag und keine Auswirkung auf die Bearbeitungstoleranzen.
- Geeignete Werkstoffe: Alle zerspanbaren Metalle und technischen Kunststoffe.
- Typische Anwendungen: Innenliegende Bauteile, Vorrichtungen und Teile ohne optische Anforderungen. Auf gefrästem Aluminium sind Ra 1,6 bis 3,2 Mikrometer typisch, abhängig von Werkzeug und Vorschub.
Weiterführender Link: Vergleich der Metall-Oberflächenbehandlungen
Perlstrahlen
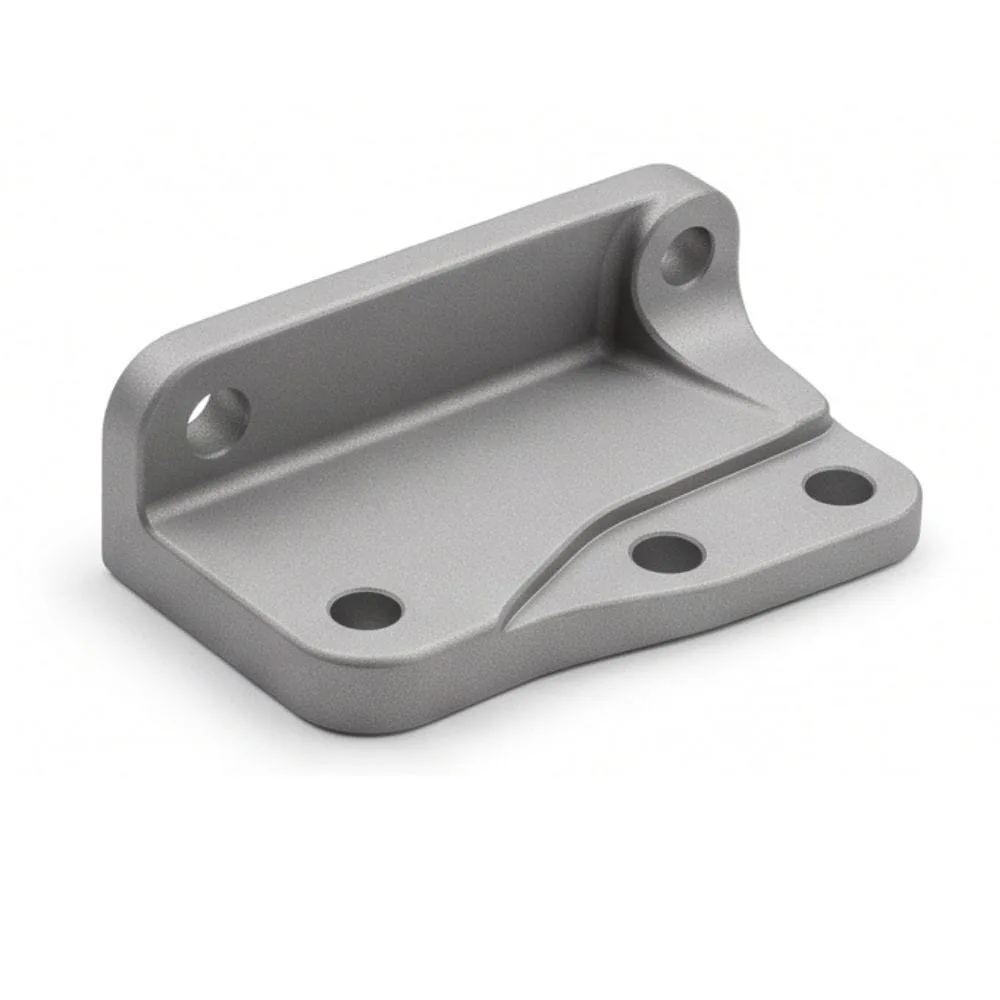
- Aussehen: Gleichmäßige matte Struktur mit feiner Körnung. Richtungsgebundene Werkzeugspuren verschwinden.
- Schutz: Keine. Das Verfahren dient der Oberflächenvorbereitung und der Steuerung des Erscheinungsbilds.
- Dicke und Toleranz: Kein nennenswerter Materialaufbau. Scharfe Kanten werden leicht abgerundet, daher sollten Schneidkanten auf der Zeichnung vermerkt werden.
- Geeignete Werkstoffe: Aluminium, Edelstahl, Messing, Kupfer, Stahl und die meisten technischen Kunststoffe.
- Typische Anwendungen: Vorbereitung vor dem Eloxieren oder Lackieren sowie eigenständige matte Oberflächenbehandlung an Gehäusen und Blenden.
Weiterführender Link: Glasperlenstrahlen im Vergleich
Polieren und Bürsten
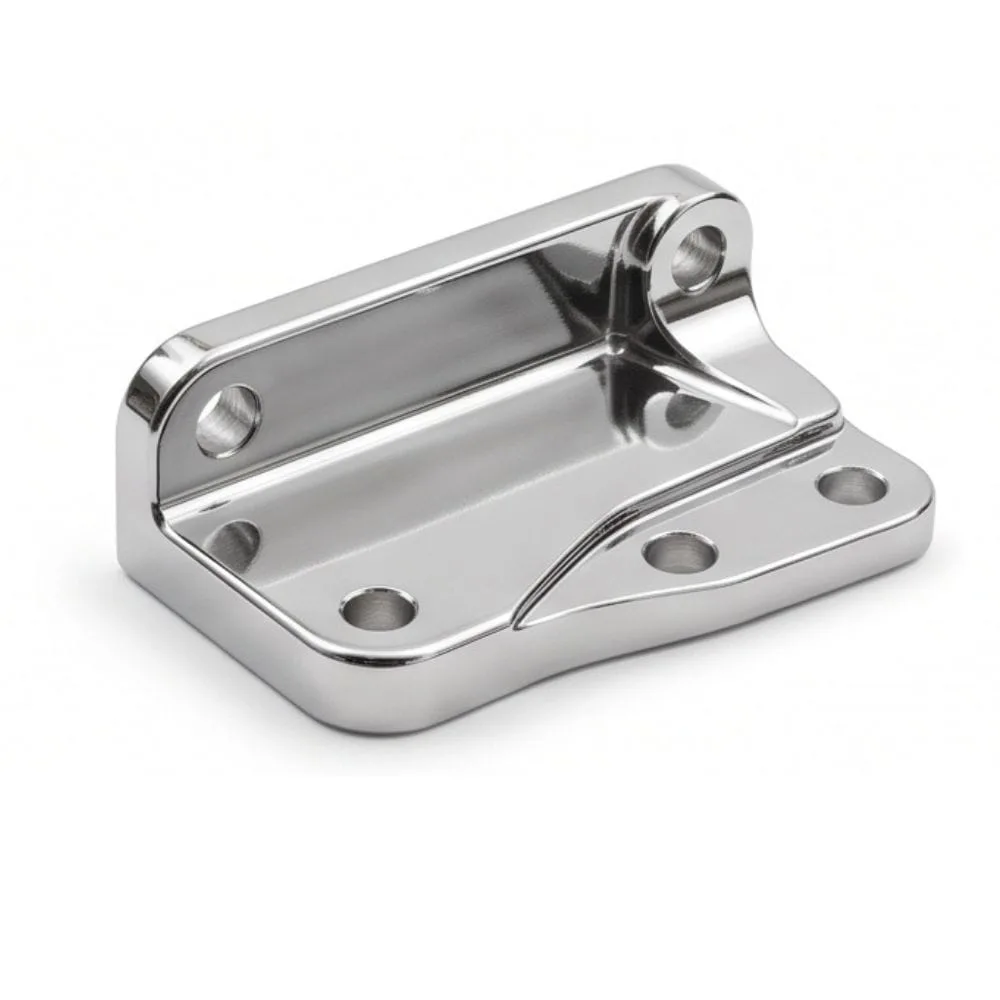
- Aussehen: Bürsten erzeugt eine gerichtete Satin-Oberfläche. Polieren erzeugt eine glänzende, spiegelnde Oberfläche.
- Schutz: Keine, obwohl eine glattere Oberfläche weniger Verunreinigungen aufnimmt.
- Dicke und Toleranz: Beide Verfahren tragen Material ab, statt es aufzubauen. Der Materialabtrag sollte auf der Zeichnung angegeben werden.
- Geeignete Werkstoffe: Aluminium, Edelstahl, Messing, Kupfer und Stahl.
- Typische Anwendungen: Dichtflächen, optische Oberflächen und aussehkritische Zierteile. Ra 0,2 bis 0,8 Mikrometer ist typisch auf polierten Flächen. Beides sind manuelle Arbeitsgänge, daher hängt die Chargenkonsistenz von einer dokumentierten Technik ab.
Weiterführender Link: Gebürstete Oberfläche
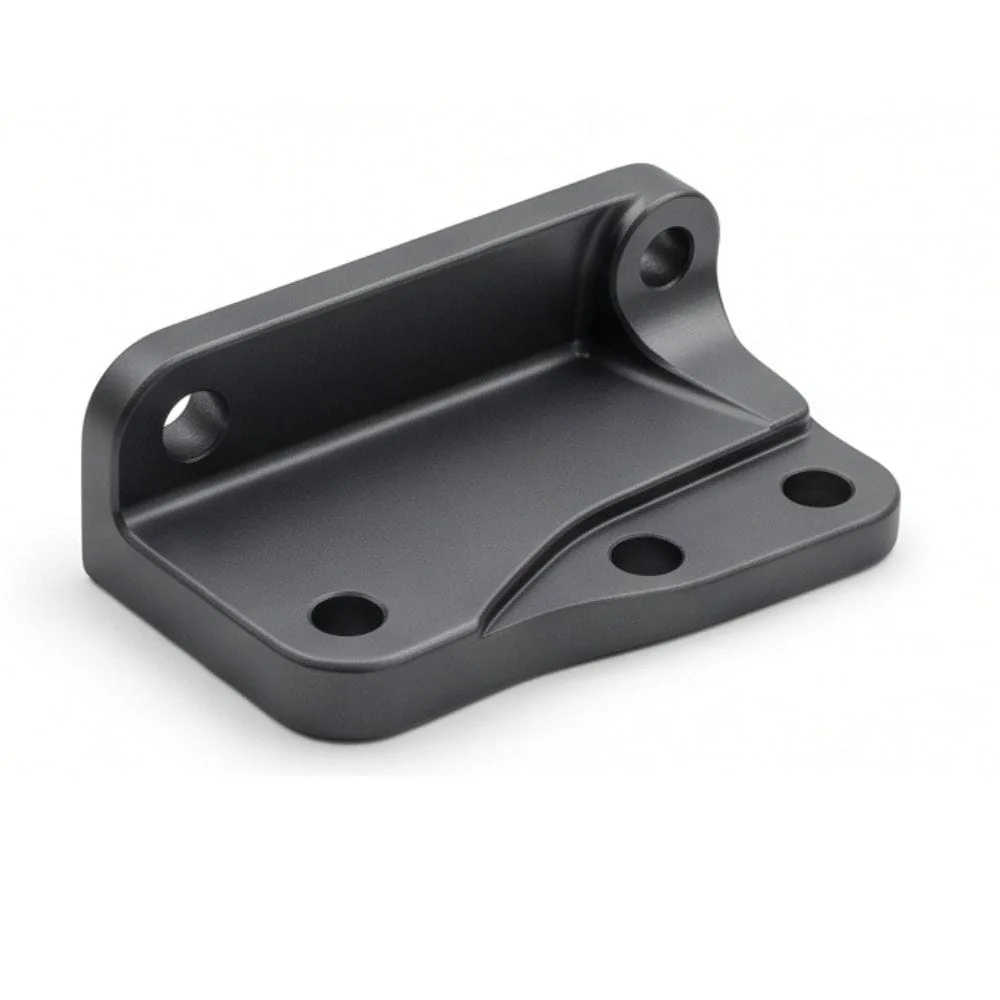
Eloxieren, Typ II und Typ III
- Aussehen: Typ II nimmt Farbstoffe in einer Reihe von Farben auf. Typ III reicht von Dunkelgrau bis Schwarz.
- Schutz: Korrosionsbeständigkeit bei Typ II und Abriebfestigkeit bei Typ III Hardcoat.
- Dicke und Toleranz: Typ II erzeugt etwa 5 bis 25 Mikrometer; Typ III etwa 25 bis 75 Mikrometer. Etwa die Hälfte der Schicht wächst nach außen, daher benötigen Passflächen ein Aufmaß.
- Geeignete Werkstoffe: Nur Aluminiumlegierungen.
- Typische Anwendungen: Typ II bei Gehäusen und Blechen, Typ III bei Verschleißflächen und bewegten Kontaktflächen.
Weiterführender Link: Aluminium-Oberflächen
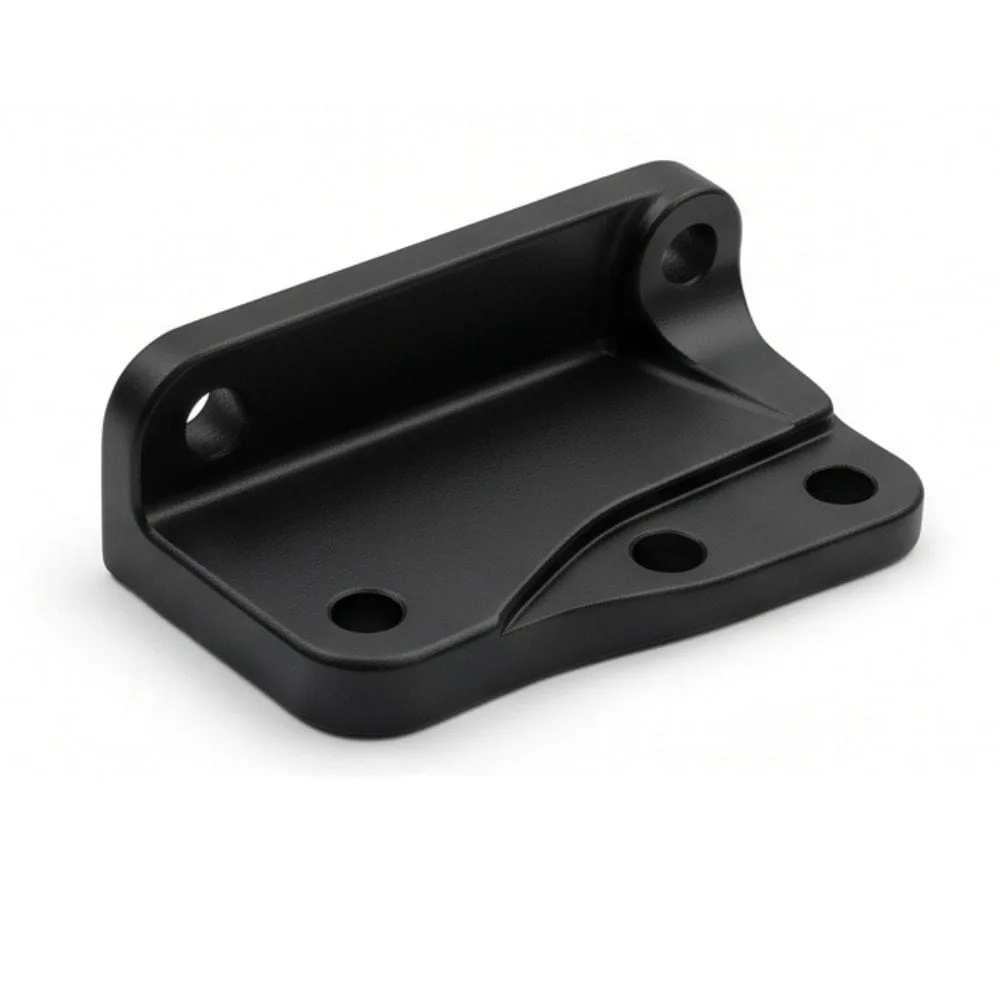
Pulverbeschichtung
- Aussehen: Gleichmäßige Farbe über das gesamte Bauteil in RAL- und Pantone-abgestimmten Tönen, von matt bis glänzend.
- Schutz: Hohe Korrosions- und UV-Beständigkeit. Die physisch haltbarste der farbigen Oberflächen.
- Dicke und Toleranz: Etwa 60 bis 120 Mikrometer pro Seite. Passflächen, Gewinde und Lagerbohrungen werden vor dem Beschichten abgedeckt.
- Geeignete Werkstoffe: Stahl, Edelstahl und Aluminium.
- Typische Anwendungen: Gehäuse, Halter und Rahmen für den Außenbereich oder den Einsatz bei hoher Salzbelastung.
Weiterführender Link: Pulverbeschichten
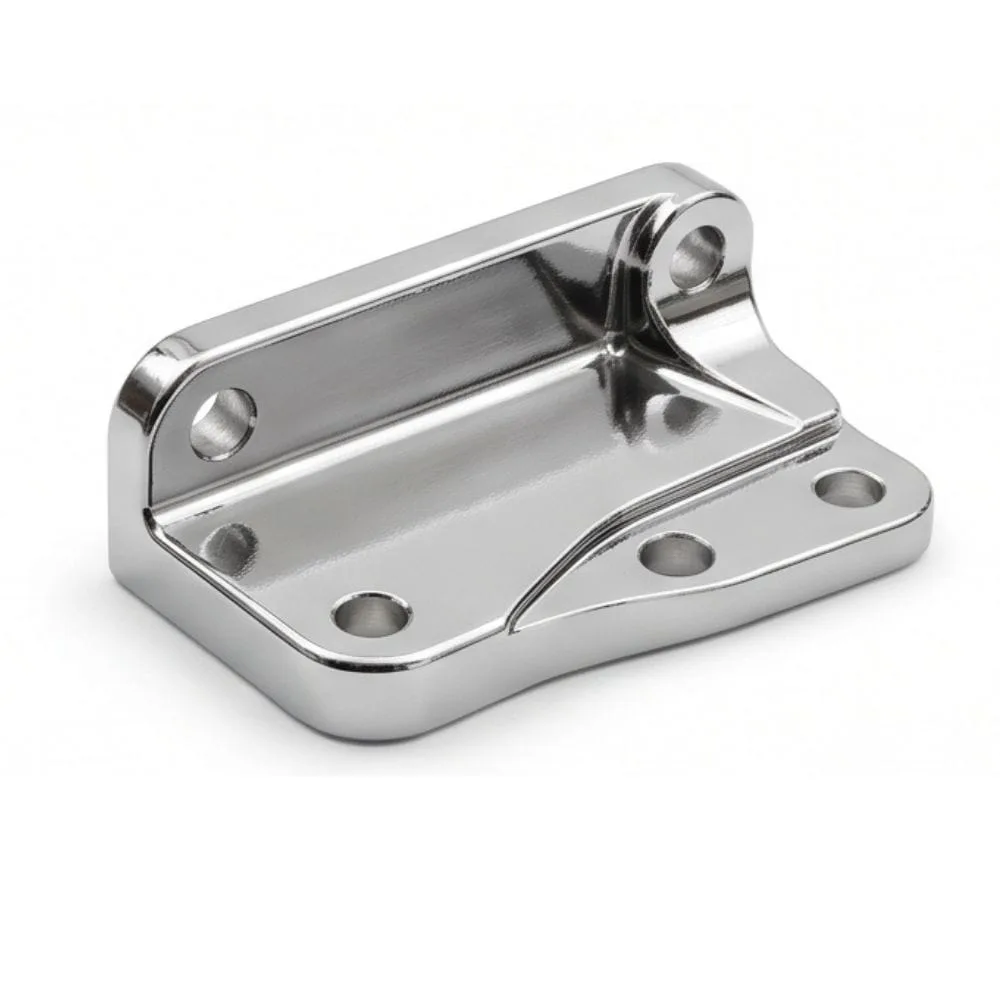
Galvanik
- Aussehen: Glänzend metallisch in Zink, Nickel, Chrom oder Zinn, je nach Abscheidung.
- Schutz: Korrosionsbeständigkeit, Verschleißfestigkeit und elektrische Leitfähigkeit – je nach gewähltem Metall.
- Dicke und Toleranz: Etwa 5 bis 30 Mikrometer pro Seite, eingeplant im Bearbeitungsmaß. Chemisch Nickel schlägt 10 bis 50 Mikrometer ab und beschichtet Bohrungen und Gewinde gleichmäßig.
- Geeignete Werkstoffe: Stahl, Edelstahl, Messing, Kupfer und Aluminium mit einer Unterschicht.
- Typische Anwendungen: Befestigungselemente, Verbinder und Kontaktflächen.
Weiterführender Link: Galvanik-Services
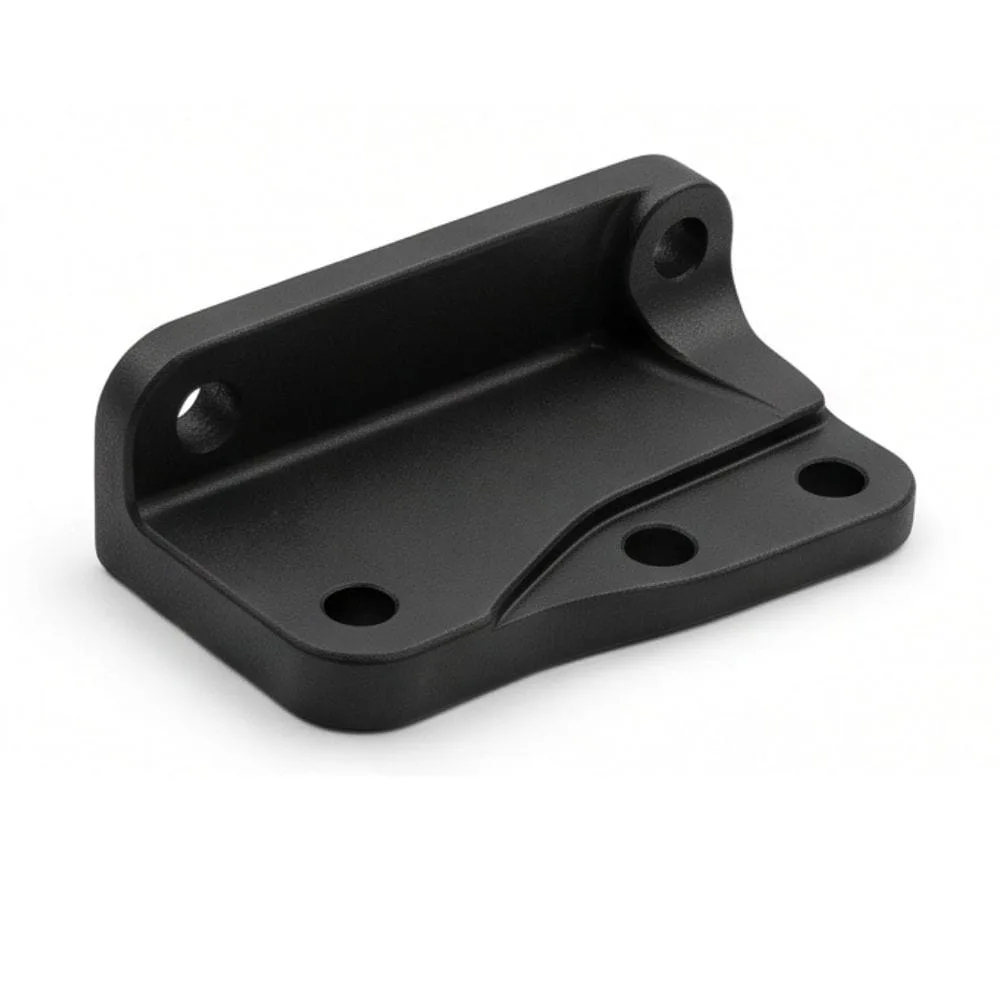
Brünieren
- Aussehen: Mattschwarz mit geringer Reflexion. Die darunterliegende Oberflächentextur bleibt sichtbar.
- Schutz: Geringe Korrosionsbeständigkeit, die sich verbessert, wenn das Teil nach der Beschichtung geölt oder gewachst wird.
- Dicke und Toleranz: In der Regel unter 1 Mikrometer, mit vernachlässigbarem Einfluss auf bearbeitete Merkmale.
- Geeignete Werkstoffe: Stahl, Edelstahl, Kupfer und Kupferlegierungen.
- Typische Anwendungen: Werkzeuge, Wellen und optische Baugruppen, bei denen Reflexionen ohne Maßänderung unterdrückt werden müssen.
Weiterführender Link: Brünieren
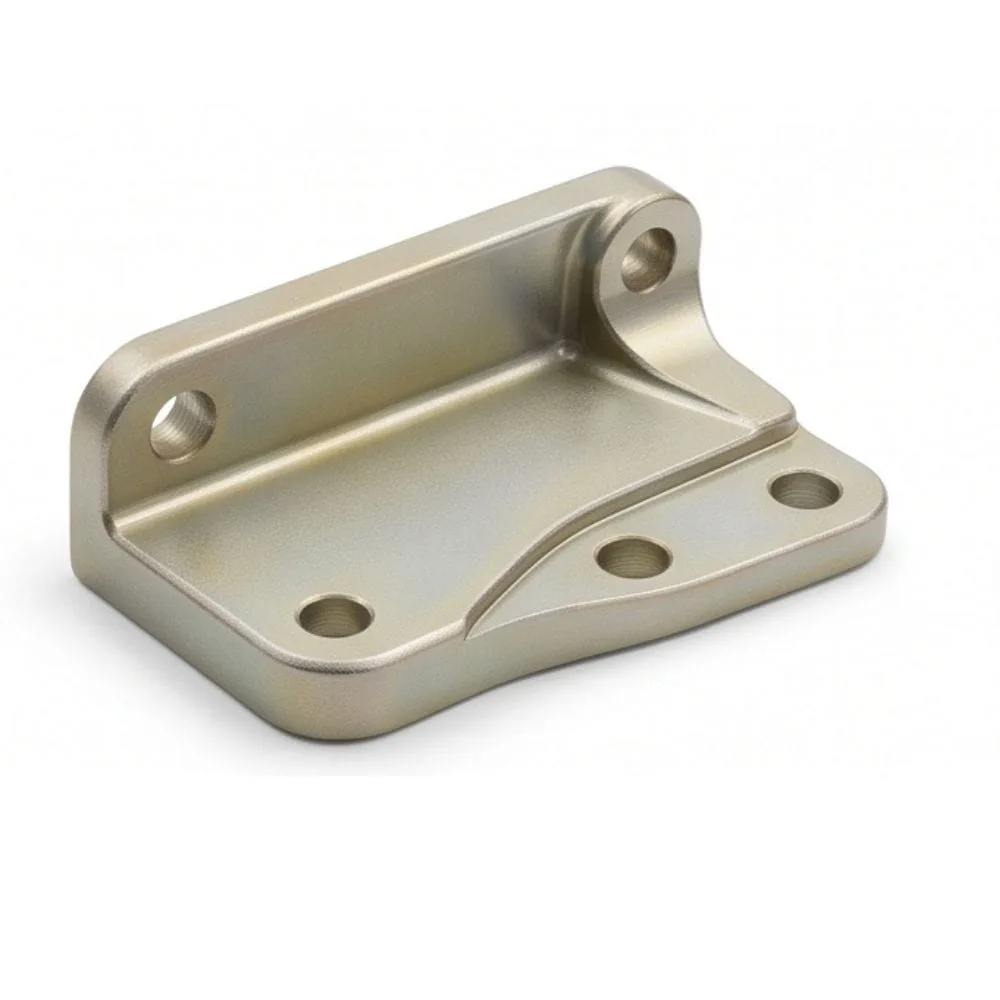
Chromatierung
- Aussehen: Von klar bis gold, je nach gewählter Chemie.
- Schutz: Korrosionsbeständigkeit bei gleichbleibender elektrischer Leitfähigkeit durch die Beschichtung.
- Dicke und Toleranz: Submikrometer bis etwa 1 Mikrometer, mit vernachlässigbarem Toleranzeffekt.
- Geeignete Werkstoffe: Aluminiumlegierungen.
- Typische Anwendungen: Erdungsflächen, Elektronikgehäuse und Grundschichten unter Lack- oder Pulverbeschichtung.
Weiterführender Link: Aluminium-Oberflächen
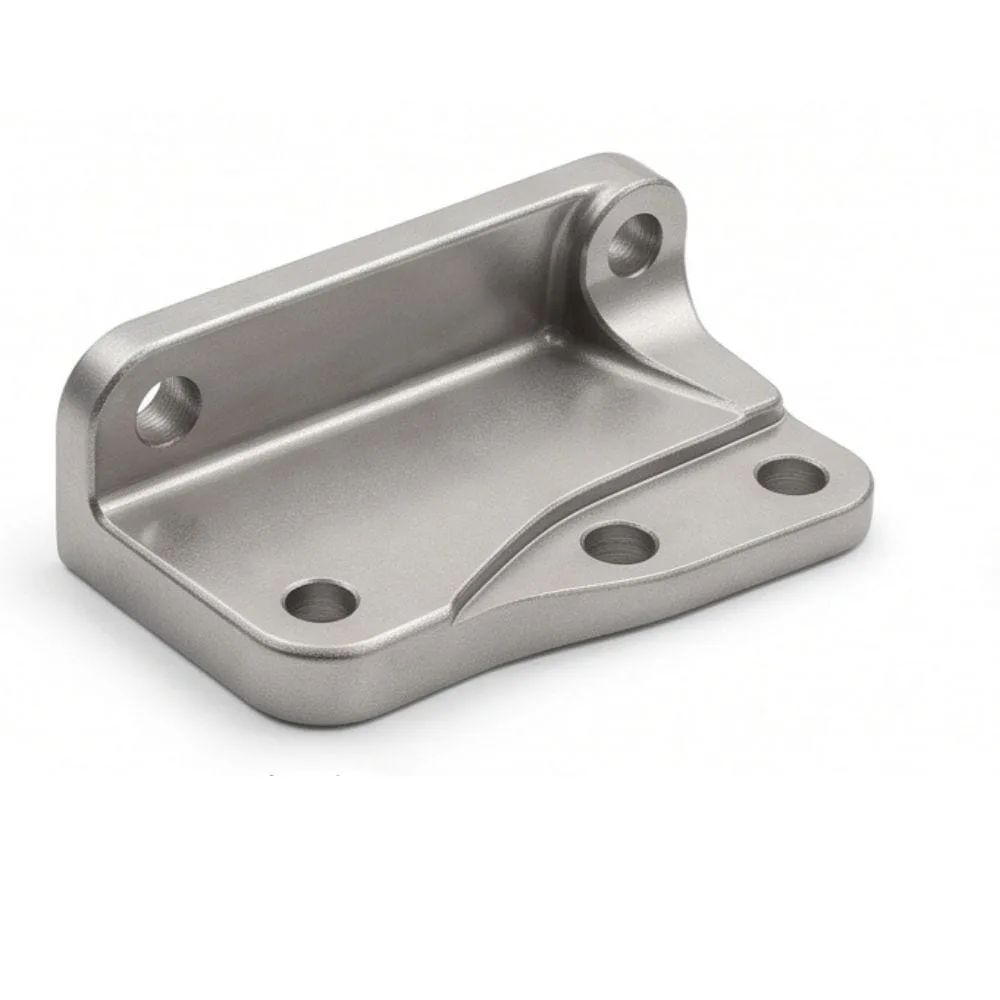
Passivierung
- Aussehen: Keine sichtbare Veränderung der Oberfläche.
- Schutz: Stellt die Chromoxidschicht wieder her, indem freies Eisen entfernt wird, das beim Zerspanen und bei der Handhabung zurückbleibt.
- Dicke und Toleranz: Kein messbarer Aufbau und keine Toleranzwirkung.
- Geeignete Werkstoffe: Edelstahl und Titan.
- Typische Anwendungen: Medizinische Instrumente, lebensmittelkontaktierende Komponenten und Marine-Hardware. ASTM A967 ist die Spezifikation, die Käufer am häufigsten auf der Zeichnung nennen.
Weiterführender Link: Passivierungsleistungen
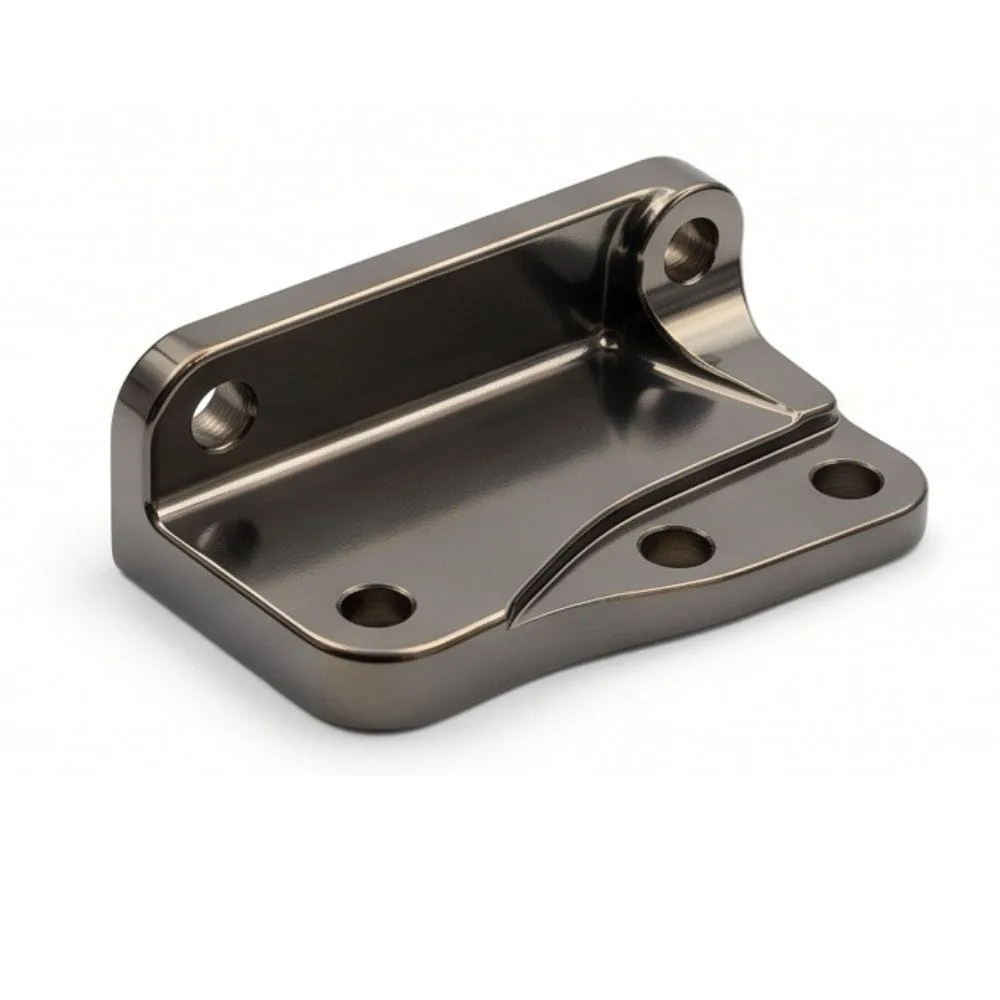
PVD
- Aussehen: Metallic-Farben von Gold über Dunkelgrau bis Schwarz, je nach Beschichtungschemie.
- Schutz: Hohe Oberflächenhärte mit geringer Reibung, dazu Verschleißfestigkeit.
- Dicke und Toleranz: Etwa 0,5 bis 5 Mikrometer, was bei den meisten technischen Toleranzen vernachlässigbar ist.
- Geeignete Werkstoffe: Werkzeugstahl, Edelstahl, Titan, Messing und Aluminium mit Vorbehandlung.
- Typische Anwendungen: Schneidwerkzeuge, Verschleißteile und dekorative Beschläge.
Weiterführender Link: PVD-Beschichtungsleistungen
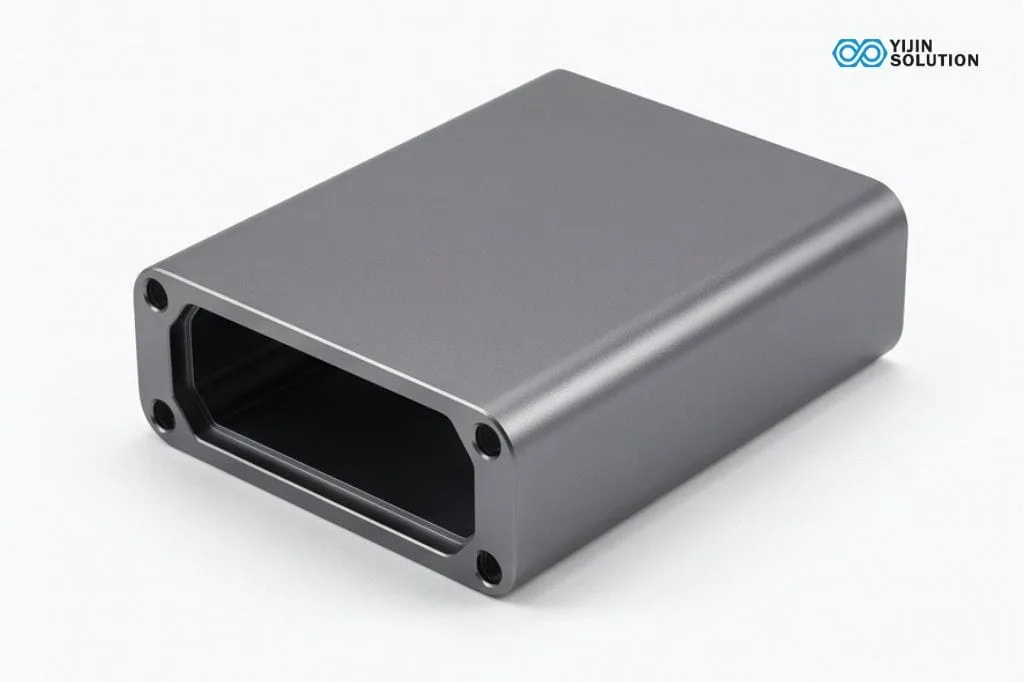
Kompatibilität von Oberfläche und Material
Wir bestätigen die Kompatibilität der fertigen Oberfläche mit dem Grundmaterial vor der Angebotserstellung. Die folgende Tabelle zeigt, welche Materialien welche Beschichtung akzeptieren und den Hinweis, der die Spezifikation am häufigsten entscheidet. Kombinationen außerhalb dieser Tabelle sollten bei der Angebotserstellung angesprochen werden.
Aluminium
Eloxieren Typ II und III, Chromatieren, Pulverbeschichten, Glasperlenstrahlen, Polieren, Galvanisieren mit Grundschicht und PVD mit Vorbehandlung. Eloxieren ist der Standard; Chromatieren kommt zum Einsatz, wo elektrische Leitfähigkeit zählt.
Rostfreier Stahl
Passivierung, Elektropolieren, Glasperlenstrahlen, Bürsten, Brünieren, PVD. Passivierung ist Standard und nicht optional. Eloxieren ist nicht anwendbar.
Stahl und Gusseisen
Zink- und Nickelelektroplattierung, Pulverbeschichtung, Brünierung und Lackierung. Blanker Stahl korrodiert, daher ist eine Schutzbehandlung eine funktionale Anforderung.
Messing und Kupfer
Vernickeln, Verzinnen, Versilbern und Vergolden, Polieren, Bürsten und PVD. Nicht geeignet für Eloxieren oder Verzinken.
Titan
Passivierung, PVD, Glasperlenstrahlen, Polieren. Farbige Oberflächen entstehen meist durch PVD und nicht durch Färben.
Technische Kunststoffe
Lackieren, Glasperlenstrahlen, PVD auf vorveredelten Teilen. Die meisten Chemikalien der Metalloberflächenbehandlung lassen sich nicht auf Kunststoffe übertragen.
So bestätigen wir die Oberflächenvorgabe
Das Einsatzumfeld bestimmt die Schutzstufe vor allen anderen Eingaben. Außen- und Salzwassereinsatz deutet auf Pulverbeschichtung oder galvanische Beschichtungen hin. Reinigungs- und Lebensmittelkontakt deutet auf Passivierung oder Elektropolieren bei Edelstahl hin. Trockener Inneneinsatz lässt alle Optionen offen, sodass Aussehen und Kosten entscheiden. Wir bestätigen das Umfeld mit dem Käufer in der Angebotsphase und wählen entsprechend aus.
Das Material grenzt die Auswahl schnell ein, und wir weisen auf ungeeignete Kombinationen hin, bevor die Bestellung aufgegeben wird. Eloxieren eignet sich für Aluminium und lässt sich nicht auf Edelstahl übertragen. Passivieren ist der Standard für Edelstahl und keine Aufwertung. Blanker Stahl korrodiert ohne Schutzbehandlung, daher ist die Wahl dort funktional und nicht kosmetisch.
Der Beschichtungsaufbau auf einer Passfläche wird bei der Montage zum Passungsproblem. Pulverbeschichtung mit 60 bis 120 Mikrometern beeinträchtigt eine eng tolerierte Bohrung. Wir lösen dies in der DFM-Analyse: Kritische Merkmale werden maskiert oder unterschrumpfend bearbeitet, um die Schichtdicke vor Beginn der Oberflächenbehandlung zu berücksichtigen.
Rüstintensive Oberflächenbehandlungen wie Pulverbeschichtung und Eloxieren verteilen die Rüstkosten über eine Charge, sodass die Stückkosten mit steigender Stückzahl sinken. Passivierung und Brünierung verursachen geringere Rüstkosten und eignen sich für Stückzahlen von 1 bis 20 Teilen. Die Lieferzeit der Oberflächenbehandlung berücksichtigen wir bereits beim Angebot im Gesamtterminplan.
Wie die Oberflächenbehandlung parallel zur Fertigung läuft
Die Oberflächenbehandlung steht innerhalb der Fertigungsabfolge und nicht danach. Die sechs Schritte unten gelten für die meisten Aufträge.
- Angebot und DFM-Analyse. Hochgeladene CAD-Dateien werden auf Oberflächenauswahl, Farbe, Maskierungsanforderungen und Schichtaufbau an eng tolerierten Merkmalen geprüft.
- Teilefertigung. Die Bauteile werden je nach Teilefamilie durch CNC-Bearbeitung, Blechbearbeitung, Druckguss oder Kaltumformung hergestellt.
- Oberflächenvorbereitung. Die Teile werden entgratet und gereinigt, anschließend glasperlengestrahlt oder poliert, wenn die Oberfläche eine bestimmte Ausgangsrauheit erfordert.
- Abkleben. Gewinde, Lagerbohrungen, Passflächen und elektrische Kontaktpunkte werden vor dem Aufbringen der Oberfläche abgedeckt.
- Oberflächenbehandlung. Prozessparameter werden zur Bestellung aufgezeichnet, damit Wiederholungsläufe mit dem Erstmuster übereinstimmen.
- Prüfung vor dem Versand. Sichtprüfungen, Schichtdickenmessung, Haftungs- oder Salzsprühtests, sofern spezifiziert, und Maßprüfung an kritischen Merkmalen.
Branchen und Anwendungen
Die Anforderungen an die Oberflächenbehandlung unterscheiden sich je nach Branche. Die folgenden sechs machen den Großteil des Beschichtungsvolumens aus.
Halter, Gehäuse und Befestigungselemente erhalten Pulverbeschichtung und Zinkgalvanisierung. Die Streusalzbelastung bestimmt die Spezifikation, und die Beschichtungslebensdauer wird über Salzsprühstunden statt über das Aussehen validiert.
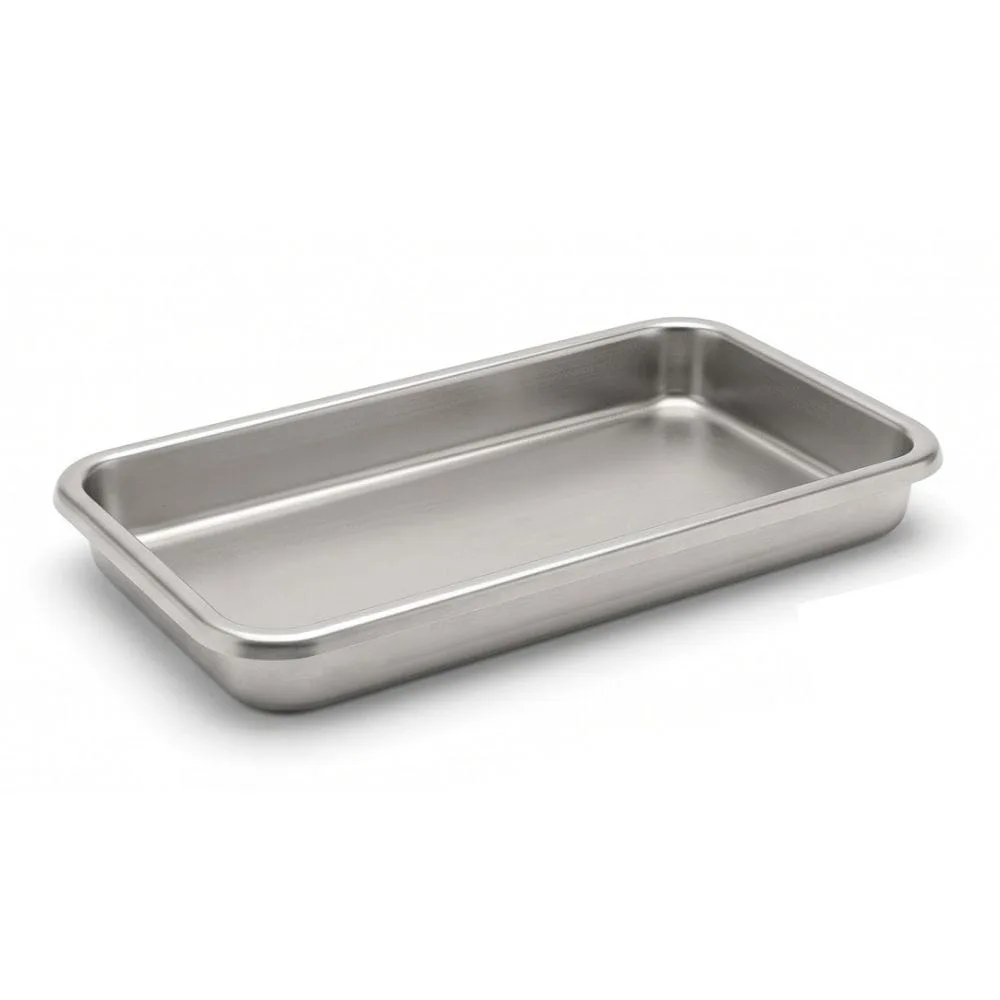
Edelstahlinstrumente, Tabletts und Gehäuse erhalten Passivierung und Elektropolieren. Die Entfernung von freiem Eisen ist die Anforderung, und die Oberflächenbehandlung läuft unter demselben ISO 13485-Qualitätssystem wie die Zerspanung.
Fittings, Halter und Deckbeschläge aus Edelstahl 316 und Aluminium in Marinequalität erhalten Passivierung, Eloxieren und Beschichtungen. Salzsprühtests bestätigen die Korrosionsbeständigkeit vor dem Versand.
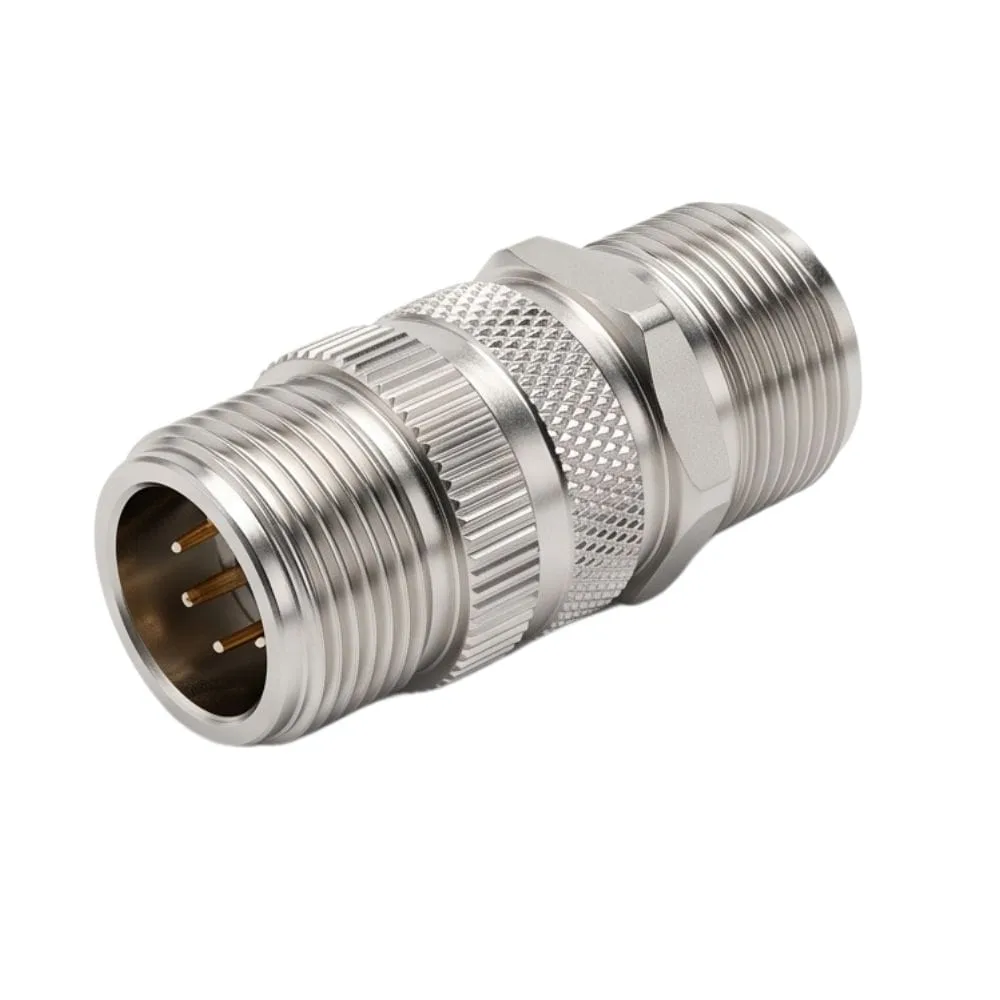
Verschraubungen, Steckverbinder und Verschleißteile erhalten Passivierung und galvanische Beschichtungen. Korrosive Beanspruchung bestimmt die Anforderung, und die Werkstoffauswahl wiegt genauso schwer wie die Oberflächenbehandlung.
Gehäuse, Verkleidungen und Umhüllungen erhalten Glasperlenstrahlen mit Eloxieren Typ II oder PVD, wenn eine metallische Farbe spezifiziert ist. Farbkonsistenz über eine Charge ist genauso wichtig wie die Oberfläche selbst.
Aktorgehäuse, Strukturhalter und Präzisionswellen erhalten Typ-III-Eloxieren und Brünieren. Verschleiß an beweglichen Schnittstellen bestimmt die Wahl, und geringe zusätzliche Schichtdicke schützt die Passung der Baugruppe.
Warum Yijin für die Oberflächenbehandlung

Fertigung und Oberflächenbehandlung unter einem Qualitätssystem
Teile gelangen von der Zerspanung, Fertigung oder dem Guss unter einem Qualitätssystem und einem Satz Zeichnungsrevisionen in die Oberflächenbehandlung. Wir steuern die Oberflächenbehandlung als Teil desselben Auftrags, ohne zusätzlichen Handhabungsschritt, ohne zweites Prüfniveau und ohne separate Terminabhängigkeit.
Oberflächenentscheidung in der DFM-Analyse klären
Maskierungsanforderungen, Schichtaufbau auf eng tolerierten Merkmalen und Zielwerte der Ausgangsrauheit werden während der kostenlosen DFM-Analyse vor Produktionsbeginn abgestimmt. Diese Entscheidungen vorab zu klären verhindert Nacharbeit und schützt den Liefertermin.
Überprüfung vor
Versand
Schichtdickenmessung, Salzsprühnebelprüfung und dimensionale Prüfungen mit Zeiss CMM laufen über 137 Prüfinstrumente. Die Maßprüfung nach der Beschichtung ist bei Merkmalen mit einer Abscheidung am wichtigsten, da sich die bearbeitete Größe von der fertigen Größe unterscheidet.
Materialien und Verfahren im Überblick
Zehn Oberflächenfamilien decken Aluminium, Edelstahl, Baustahl und legierten Stahl, Werkzeugstahl, Messing, Kupfer, Titan und technische Kunststoffe ab. Ein Qualitätssystem, zertifiziert nach ISO 9001, ISO 14001, ISO 13485 und IATF 16949, gilt für alle.
Galerie der fertigen Teile
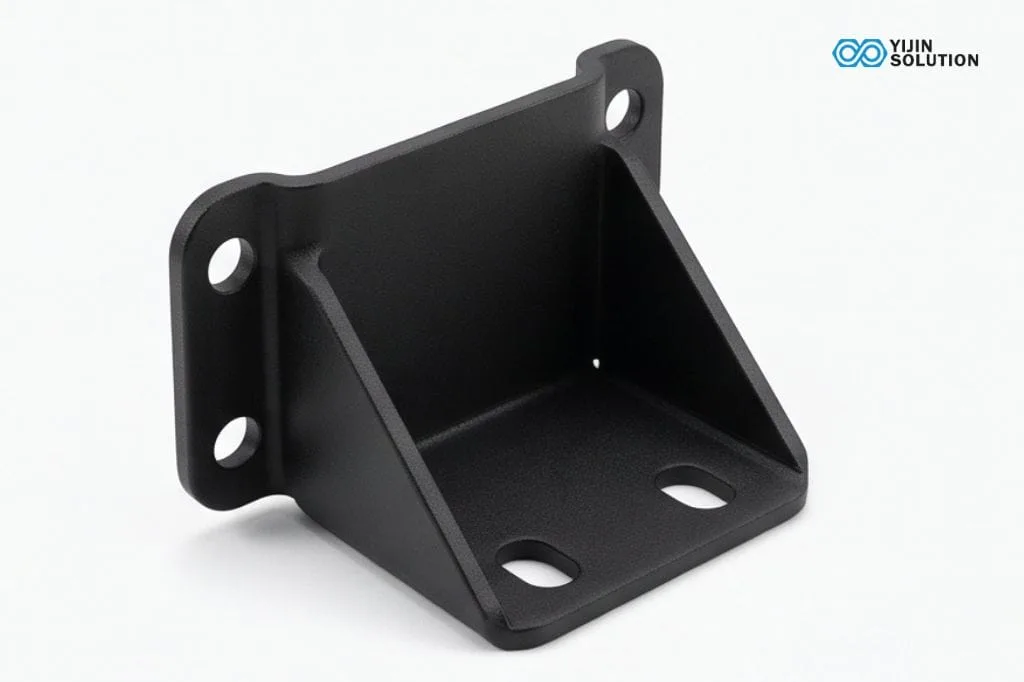
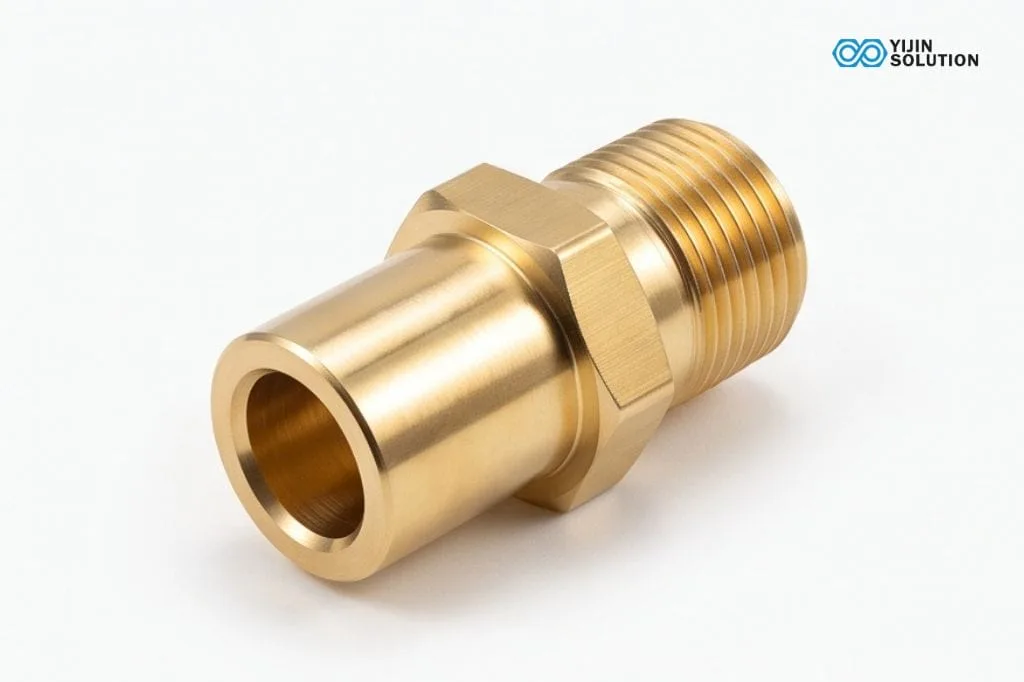
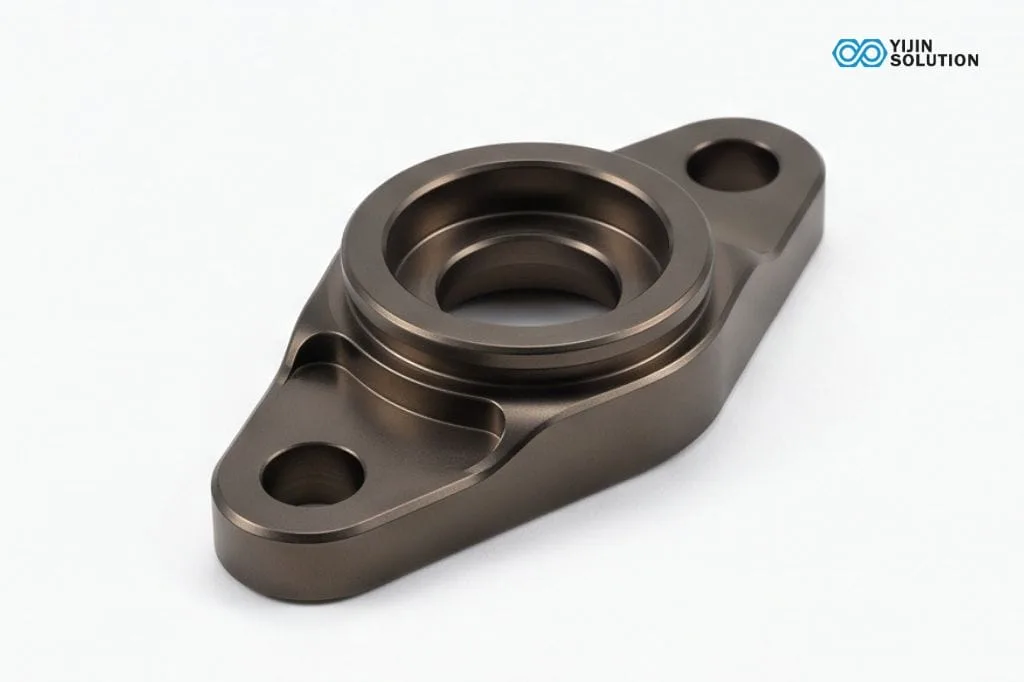
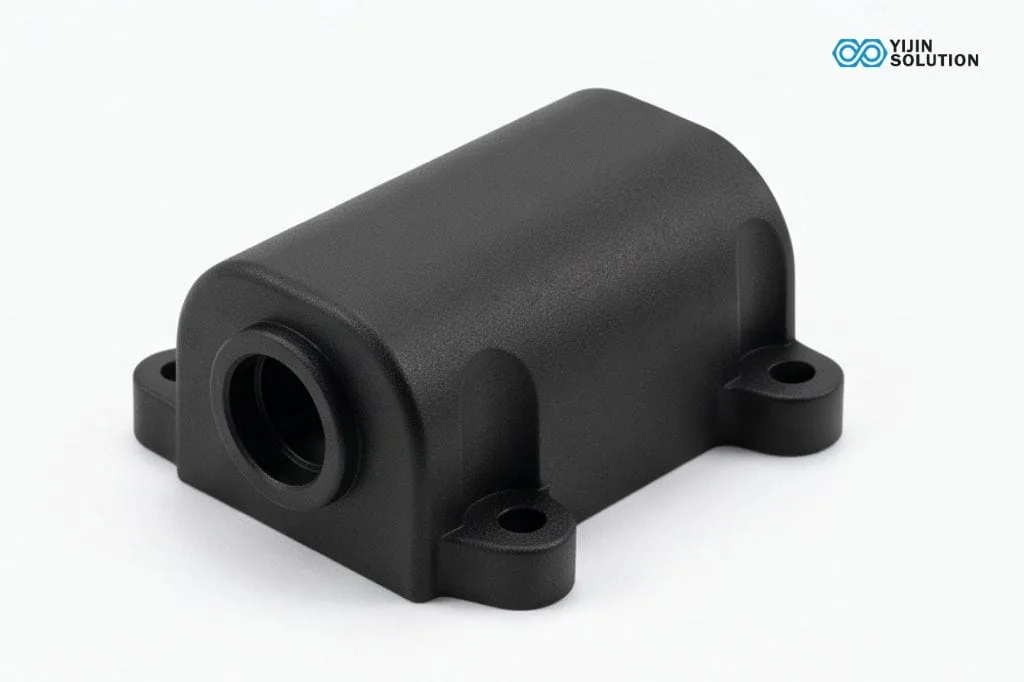
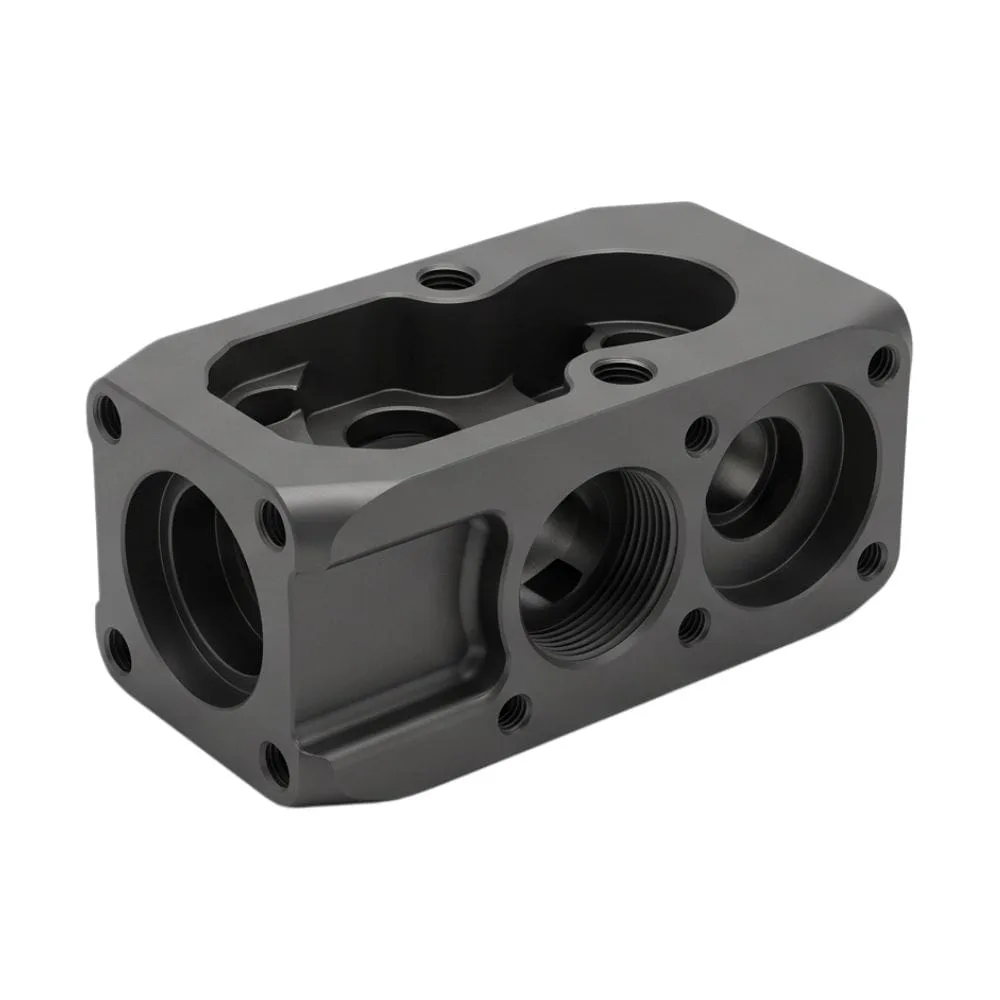
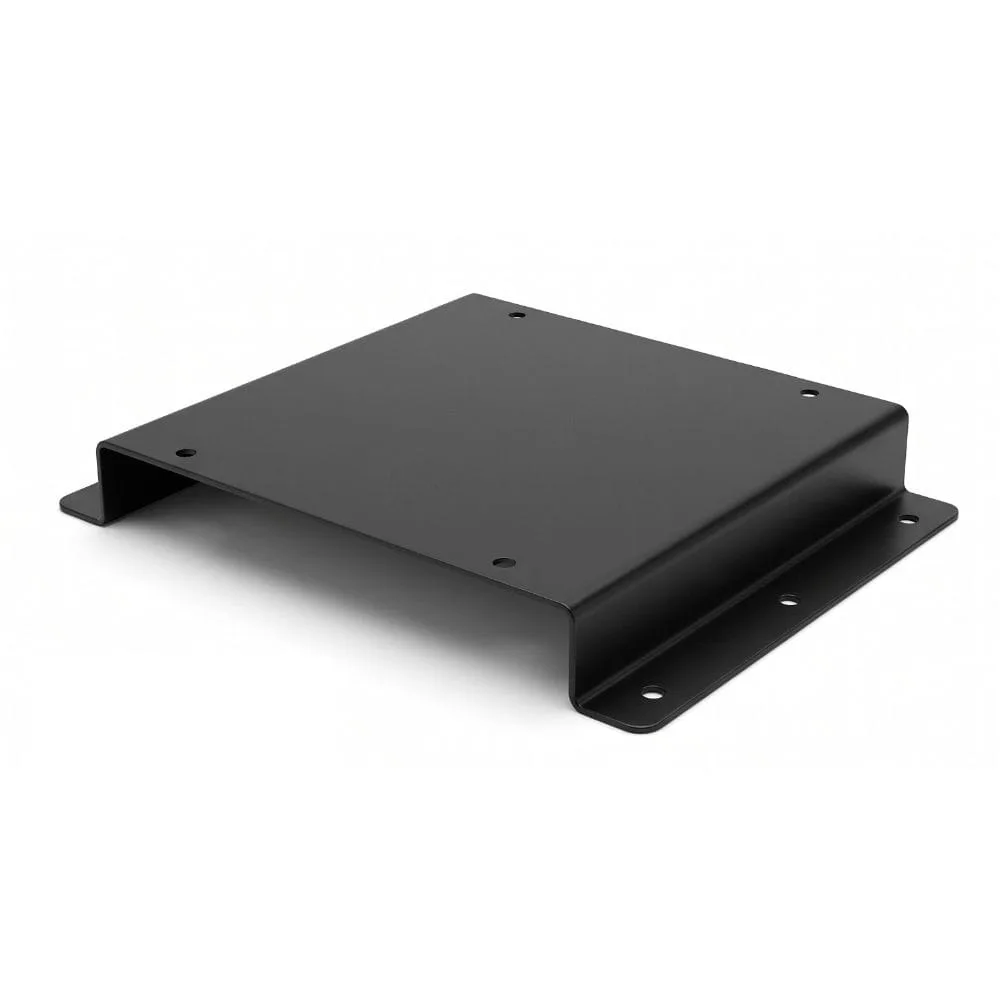
Die Galerie zeigt fertige Teile aus den oben genannten Verfahren. Jede Bildunterschrift dokumentiert den Teiletyp, das Grundmaterial, die Oberflächenbehandlung, das resultierende Aussehen und den Grund, warum diese Oberflächenbehandlung spezifiziert wurde.
FAQs zu Oberflächenbehandlungen
Welche Oberfläche eignet sich für ein Aluminiumteil im Außenbereich?
Pulverbeschichtung und Eloxieren nach Typ II sind beide üblich für Aluminium im Außenbereich. Pulverbeschichtung bietet mehr physischen Schutz bei 60 bis 120 Mikrometern. Eloxieren erhält engere Toleranzen bei 5 bis 25 Mikrometern. Die Entscheidung hängt meist davon ab, ob der Schichtaufbau die Passungen bei der Montage beeinträchtigt.
Wie viel Dicke trägt eine Oberflächenbehandlung auf ein Bauteil auf?
Die zusätzliche Dicke reicht von keinem messbaren Aufbau bei der Passivierung bis zu etwa 60 bis 120 Mikrometern beim Pulverbeschichten. Das Eloxieren liegt je nach Typ zwischen 5 und 75 Mikrometern. Das Galvanisieren fügt 5 bis 30 Mikrometer pro Seite hinzu. Die Werte werden in der Angebotsphase bestätigt.
Beeinflussen Oberflächenbehandlungen die Bearbeitungstoleranzen?
Beschichtungsverfahren tragen Material pro Seite auf, daher sind eng tolerierte Passungen besonders zu beachten. Zwei Ansätze lösen das. Kritische Merkmale werden vor dem Aufbringen der Oberflächenbehandlung maskiert oder unterschrumpfend bearbeitet, um die Schichtdicke zu berücksichtigen. Der Ansatz wird während der DFM-Analyse abgestimmt.
Können bestimmte Bereiche maskiert werden, damit sie unbeschichtet bleiben?
Ja; Gewinde, Lagerbohrungen, Dichtflächen und elektrische Kontaktpunkte werden vor dem Aufbringen der Beschichtung maskiert. Maskierungsanforderungen sollten auf der Zeichnung vermerkt oder bei der Angebotserstellung angegeben werden, da komplexe Maskierungen sowohl die Kosten als auch die Lieferzeit beeinflussen.
Können zwei Oberflächenbehandlungen an einem Bauteil kombiniert werden?
Ja, die häufigste Kombination ist Glasperlenstrahlen gefolgt von Eloxieren Typ II, was ein gleichmäßiges mattes Aussehen ohne richtungsgebundene Werkzeugspuren erzeugt. Chromatierung wird auch als Grundschicht unter Lack oder Pulverbeschichtung aufgebracht. Kombinationen werden in der Angebotsphase bestätigt.
Welche Oberflächenvorbereitung erfolgt vor der Oberflächenbehandlung?
Die Teile werden zuerst entgratet und gereinigt. Wo die Oberfläche eine bestimmte Ausgangsrauheit erfordert, folgen Glasperlenstrahlen oder Polieren. Die Vorbereitung ist vor allem bei Beschichtungen wichtig, die die darunterliegende Textur abbilden, denn eine Schicht in Mikrometerdicke verdeckt darunterliegende Bearbeitungsspuren nicht.
Wie viel Zeit fügt die Oberflächenbehandlung zu einem Bau hinzu?
Passivierung und Brünierung erfordern in der Regel 1 bis 2 Arbeitstage zusätzlich. Eloxieren, Galvanisieren und Pulverbeschichten erfordern in der Regel 2 bis 5 Arbeitstage zusätzlich. PVD kann 5 bis 10 Arbeitstage zusätzlich erfordern. Stückzahl, Komplexität der Maskierung und der Zeitplan der Oberflächenbehandlung beeinflussen den Wert.

Chinesische Hersteller kundenspezifischer Teile mit schneller Lieferung in die USA
Kurz gesagt: Mehrere in China ansässige Hersteller kundenspezifischer Teile bedienen US-Käufer mit geprüften Zertifizierungen, englischsprachigem Support und Lieferzeiten, die für Prototypen geeignet sind.
Aluminium-Prototypenfertigung: Toleranzen, Lieferzeiten und Verfahrensauswahl
Wie Sie den passenden Prototypenweg und Lieferanten für Aluminiumteile wählen: Toleranzen nach Merkmalstyp, Einflussfaktoren auf die Lieferzeit, Legierungsauswahl,
Hersteller von Verbindungselementen für die Luft- und Raumfahrt: Was Einkäufer prüfen sollten
Die Wahl eines Herstellers von Verbindungselementen für die Luft- und Raumfahrt hängt vom Legierungsspektrum, dem Gewindeverfahren, der Toleranz und der Chargenrückverfolgbarkeit ab. Jede Prüfung ist darauf ausgelegt
Jetzt Oberflächenbehandlung anfragen
Die Auswahl der Oberflächenbehandlung hängt vom Grundmaterial, der Einsatzumgebung und dem Toleranzbudget ab, und diese Entscheidung ist günstiger zu treffen, bevor das Teil bearbeitet wird. Yijin Solution führt diese Oberflächenbehandlungen zusammen mit der Teilefertigung unter einem Qualitätssystem durch. Reichen Sie eine Zeichnung für eine kostenlose DFM-Analyse ein, die Oberfläche, Maskierung und Toleranzeffekte bestätigt.