Drahterodieren | Komplexe CNC-Bearbeitung für Drahterodieren
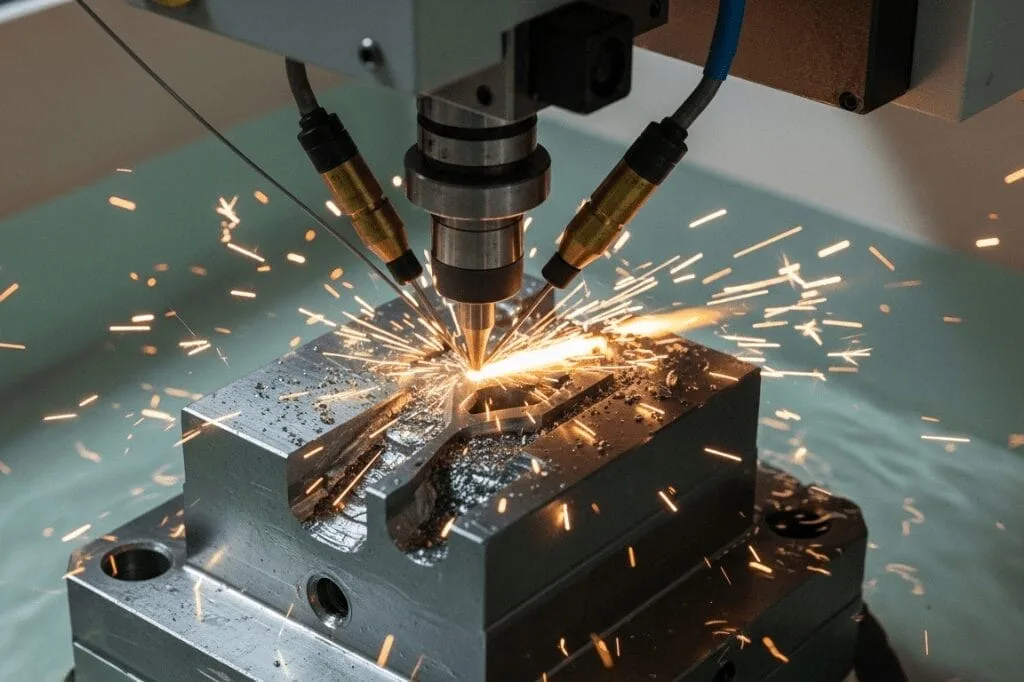
Draht-EDM verwendet einen dünnen, elektrisch geladenen Draht, um komplizierte Formen in leitfähigen Materialien zu schneiden. Der Prozess erodiert Material durch kontrollierte elektrische Funken, während alles in dielektrischer Flüssigkeit eingetaucht ist, sodass keine mechanische Kraft Verformung oder Verzug verursacht. Wir können gehärteten Werkzeugstahl, Titan, Inconel, Hartmetall und andere zähe Legierungen bis zu Toleranzen von ±0,01 mm bearbeiten, mit gratfreien Oberflächen, die sauber herauskommen.
- ⬤Leistung
- ⬤Ihre Angaben
- ⬤Absenden
Was ist Drahterodieren und wie funktioniert es?
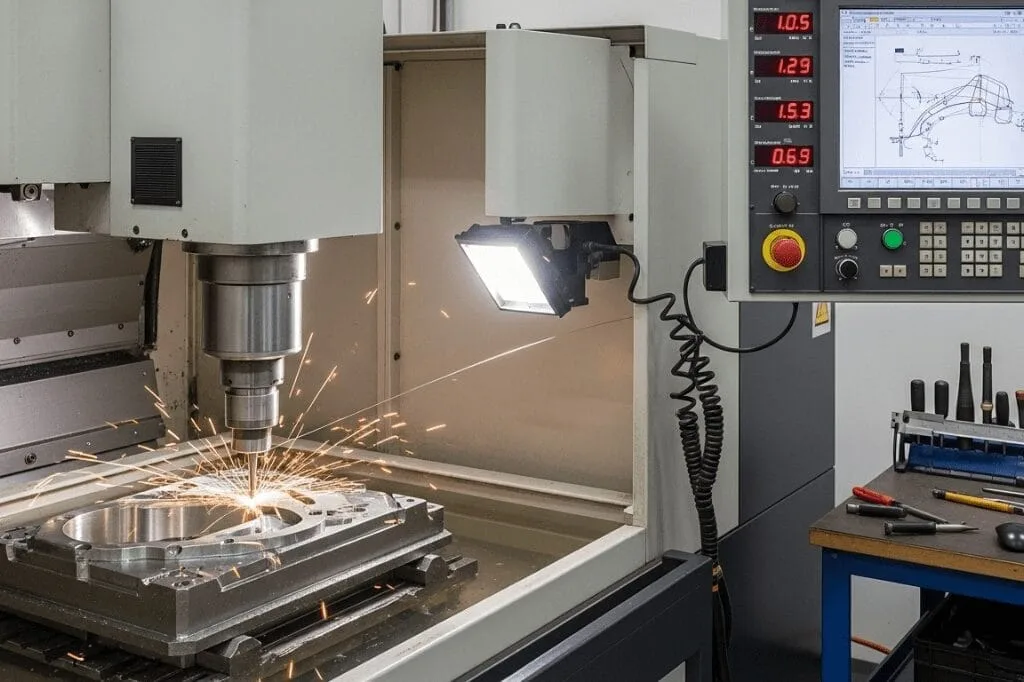
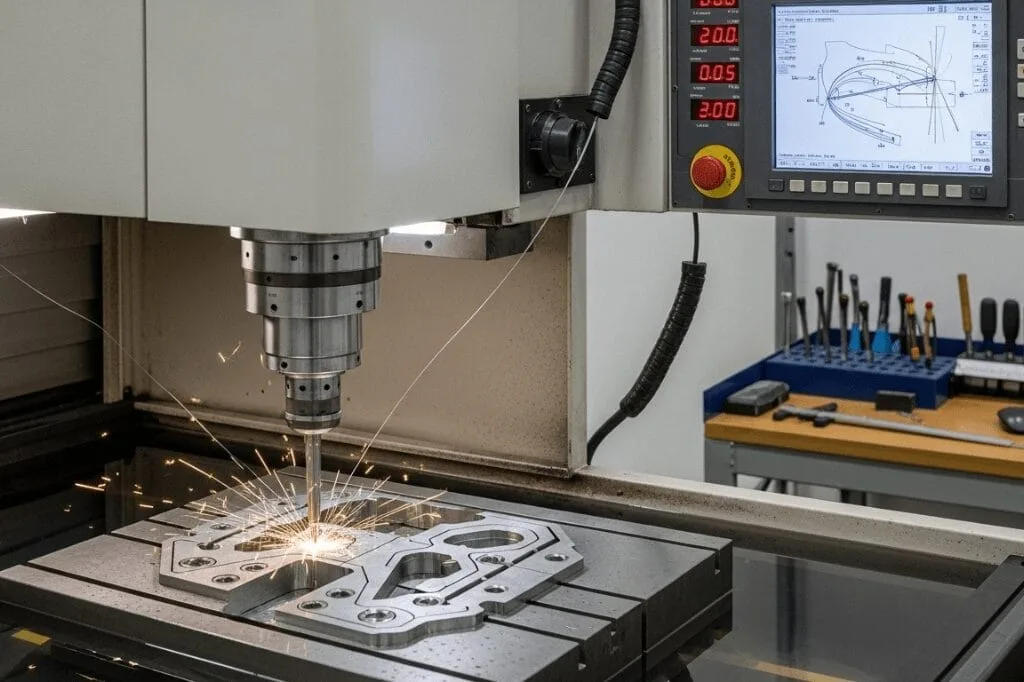
Drahterodieren trägt Material durch Funkenerosion zwischen einer kontinuierlich zugeführten Messing- oder Kupferelektrode und dem elektrisch leitfähigen Werkstück ab. Der Metalldraht mit einem Durchmesser von 0,02 mm bis 0,3 mm durchläuft das Material, das in deionisiertem Wasser eingetaucht ist, welches die Funkenbildung steuert, die Schnittzone kühlt und erodierte Partikel ausspült. Jede elektrische Entladung schmilzt und verdampft mikroskopisch kleine Materialmengen und erzeugt eine Schnittfuge von typischerweise 0,15 mm bis 0,4 mm Breite.
CNC-Programmierung und computergesteuerte Präzision
Der Prozess läuft über CNC-Programmierung, die den Draht mit einer Präzision entlang programmierter Bahnen führt, die herkömmliche Fertigungsverfahren übertrifft. Wir integrieren CAD/CAM-Software wie SolidWorks und KeyCreator für die Erzeugung komplexer Konturen. Anders als konventionelle Schneidwerkzeuge, die mechanische Kraft ausüben, vermeidet dieser berührungslose EDM-Ansatz Werkzeugverschleiß und Werkstückverformung.
Möglichkeit zur Wärmebehandlung nach der Bearbeitung
Wir bearbeiten Bauteile nach der Wärmebehandlung und halten die Maßhaltigkeit ein, da der thermische Prozess keine mechanische Spannung in gehärtete Materialien einbringt. Dies ist entscheidend für Werkzeugstähle mit HRC 60-65, Hartmetall-Schneidwerkzeuge, Aerospace-Legierungen mit Anforderungen an die Maßhaltigkeit und Präzisionsformkomponenten.
Unsere Dienstleistungen im Drahterodieren
Wir bieten mehrachsige Drahterodierarbeiten von der Prototypenentwicklung bis zur Serienfertigung mit fortschrittlichen computergesteuerten Systemen. Unsere EDM-Drahtschneidfähigkeiten umfassen 2- bis 5-Achs-Bearbeitung für dreidimensionale Konturen, Verjüngungswinkel bis 30 Grad und gleichzeitige unabhängige Konturierung von Ober- und Unterseite. Wir schneiden Werkstücke bis 400 mm Dicke mit 600 mm × 400 mm XY-Verfahrweg.
Service-Fähigkeiten
| Art der Dienstleistung | Toleranz | Anwendungen |
|---|---|---|
| Hochpräzise Konstruktion | ± 0,01 mm | Luft- und Raumfahrt, medizinische Implantate, chirurgische Instrumente |
| Vom Prototyp zum Einzelstück | Einzelteile bis 50 Stück | Designvalidierung, Funktionstests |
| Serienfertigung | 100 bis 10.000+ Stück | Spritzgussformen, Folgeverbundwerkzeuge, Stanzwerkzeuge |
| Mikro-Bearbeitung | Draht 0,02–0,3 mm | Passfedernuten, Verzahnungen, Zahnradprofile, komplexe Muster |
Drahterodieren und Maschinenoptionen
Unsere Elektrodenauswahl umfasst Standard-Messingdraht für allgemeine Anwendungen, verzinkten Messingdraht für höhere Geschwindigkeit, Kupferdraht für spezielle Anforderungen und Feindraht (0,02–0,1 mm) für Mikrodetailarbeiten. Automatisches Drahteinfädeln ermöglicht die unbeaufsichtigte Fertigung für längere Produktionsläufe mit minimalem Eingriff des Bedieners.
Welche Materialien kann der Drahtschneiden effektiv durchdringen?
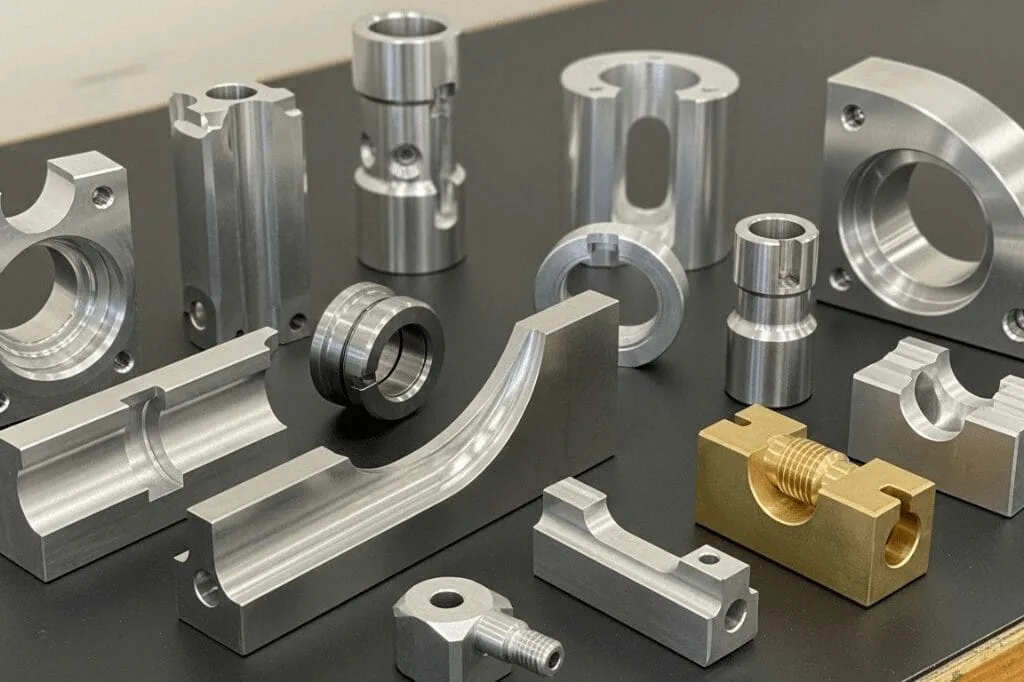
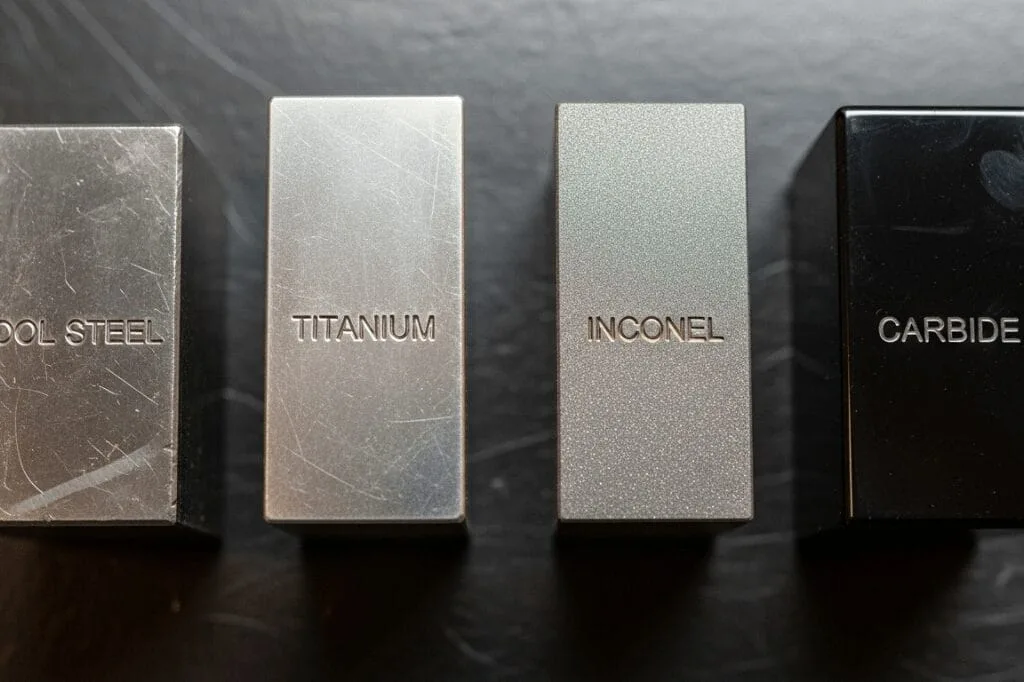
Wir bearbeiten leitfähige Materialien einschließlich Eisen- und Nichteisenmetalle, gehärtete Legierungen und exotische Werkstoffe, die konventionellen Fertigungsmethoden widerstehen. Drahtschneiden schneidet Werkzeug Stähle (D2, A2, O1, H13), Edelstähle (304, 316, 17-4 PH), Schnellarbeitsstähle (M2, M4) und vorvergütete Stähle ohne Verformung. Das Verfahren eignet sich hervorragend für Inconel 718, Hastelloy X, Titan Legierungen (Ti-6Al-4V), Wolframcarbid, Aluminium, Grafit und Molybdän, die in der konventionellen Fertigung zu schnellem Werkzeugverschleiß führen CNC-Fräsen Arbeitsgänge.
Materialkategorien
Werkzeug- und Formenstähle:
- Folgeverbundwerkzeuge, Stanzstempelkomponenten, Auswerferstifte
- Feinschneidwerkzeuge, abgestimmte Metallwerkzeuge
- D2, A2, O1, S7, H13 Varianten
Hochleistungslegierungen:
- Turbinenschaufeln, Brennkammern (Inconel, Hastelloy)
- Strukturbauteile für die Luft- und Raumfahrt (Titanlegierungen)
- Ausrüstung für die chemische Verarbeitung (Monel, Hastelloy C-276)
Hartmetall und harte Werkstoffe:
- Schneidwerkzeug-Einsätze, verschleißfeste Präzisionsteile
- Umformwerkzeuge, Strangpresswerkzeuge, individuelle Formen
- Wolframcarbid, Ferro-Titancarbid, CPM 10V
Medizin- und Spezialmaterialien:
- Medizinische Implantate und chirurgische Instrumente (Titan, Kobalt-Chrom)
- Lebensmittelverarbeitungsanlagen (Edelstahl 316L)
- Komponenten für Dentalgeräte
Die Materialhärte wirkt sich beim Drahterodieren nicht auf die Schnittgeschwindigkeit aus, anders als bei der konventionellen Bearbeitung, bei der härtere Materialien langsamere Vorschübe erfordern. Wir bearbeiten wärmebehandelte Bauteile bei voller Härte (HRC 60+), wodurch Maßänderungen durch eine Wärmebehandlung nach der Bearbeitung entfallen.
Warum Drahterodieren statt konventioneller Verfahren wählen?
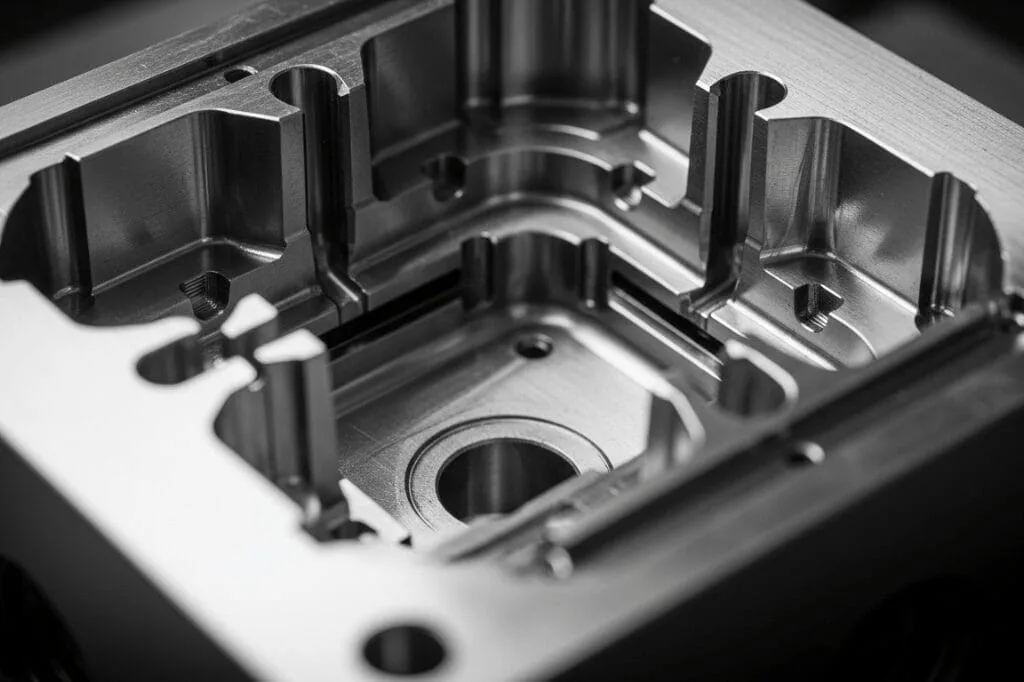
Drahterodieren eliminiert mechanische Schnittkräfte und ermöglicht eine verzerrungsfreie Bearbeitung dünnwandiger Bereiche und filigraner Strukturen. Konventionelles Fräsen übt Kräfte aus, die dünne Wände verformen und aufwendige Spannvorrichtungen erfordern. Beim Drahterodieren wird durch Funkenerosion keine mechanische Kraft ausgeübt, sodass 0,5 mm dicke Stege ohne Verformung geschnitten werden können.
Wichtige Fertigungsvorteile
Oberflächenqualität:
- Oberflächenbeschaffenheit von 0,4 μm Ra bis 1,6 μm Ra
- : Scharfe Innenkanten mit Radien passend zum Drahtdurchmesser (0,01–0,15 mm)
- Entfällt Entgraten und Nachbearbeitungsaufwand
Komplexe Geometrie:
- Stapelschneiden mehrerer identischer Teile gleichzeitig
- Scharfkantige Taschen und schmale Nuten (0,1 mm breit)
- Vertikale und schräge Schnitte bis 30 Grad
- Querbohrungen ohne Werkzeugbruch
Fertigungseffizienz:
- Keine Werkzeugverschleißkosten oder Stillstandzeiten durch Werkzeugwechsel
- Gleichbleibende Qualität bei Stückzahlen von 10 bis über 10.000
- Modernste Maschinen ermöglichen den 24-Stunden-Betrieb
Welche technischen Spezifikationen definieren unsere Fähigkeiten?
Unsere EDM-Maschinen erreichen eine Positioniergenauigkeit von +/- 0,01 mm. Wir halten Schneidtoleranzen innerhalb von +/- 0,01 mm für Luftfahrt- und Medizinanwendungen ein, mit Standardtoleranzen von +/- 0,05 mm für die allgemeine Fertigung.
Maschinenspezifikationen
| Parameter | Spezifikation | Anmeldung |
|---|---|---|
| Drahtdurchmesser | 0,02–0,3 mm | Feine Details für schnelleres Schneiden |
| Maximale Konizität | 30 Grad ±0,05° | Unabhängiges Konturieren oben/unten |
| Werkstückdicke | Bis 400 mm | Untergetauchtes Schneiden für Stabilität |
| Oberflächenbehandlung | 0,4–1,6 µm Ra | Keine zusätzliche Oberflächenbehandlung erforderlich |
Dielektrikum-System und Prozesskontrolle
Unsere Filtersysteme halten den spezifischen Widerstand von deionisiertem Wasser über 200 kΩ·cm für eine stabile Funkenbildung. Die automatisierte Spannung stellt die Elektrodenspannung von 5 N bis 15 N je nach Durchmesser und Bedingungen ein und verhindert Brüche bei präzisen Operationen. Die Maschinen verfügen über automatisches Einfädeln, das den Schnitt nach Unterbrechungen fortsetzt.
Zugehörige EDM-Leistungen im Haus
Wir bieten ergänzende Fertigkeiten:
- Senkerodieren: Erzeugt Sackgassen mit geformten Elektroden
- Feinbohren per EDM: Präzisionsbohrungen von 0,3–3 mm Durchmesser bohren
- Tiefbohren: EDM-Bohren für Kühlkanäle
Wie erreicht unsere Qualitätssicherung Präzision?
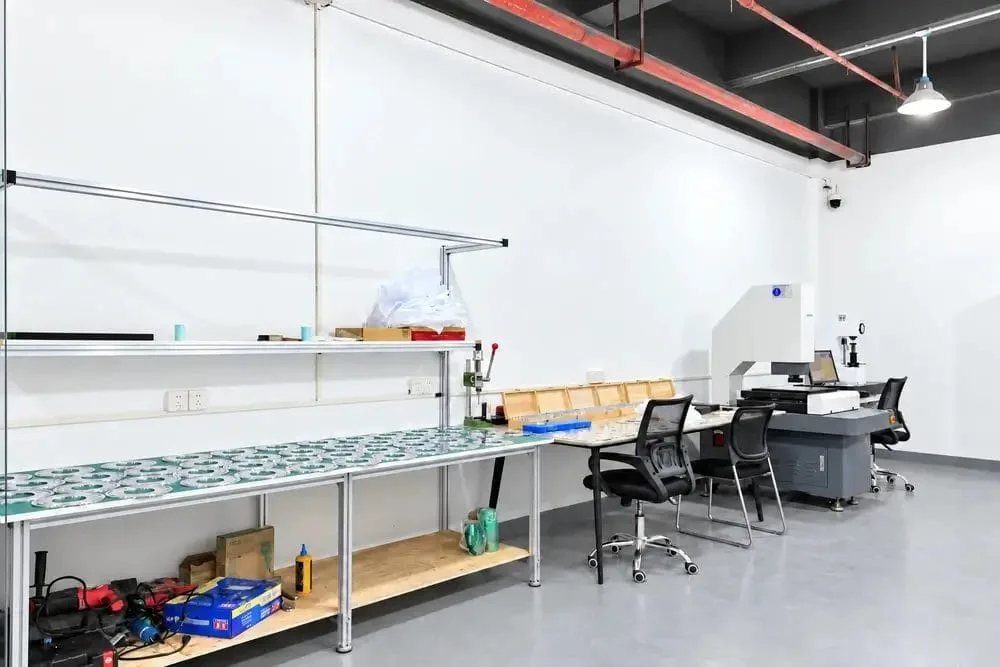
Wir prüfen Bauteile mit Koordinatenmessgeräten (CMM) mit einer Genauigkeit von +/- 0,0001 Zoll und verifizieren die Maßhaltigkeit gegenüber technischen Zeichnungen und GD&T-Spezifikationen. Jede Serie umfasst eine Erstmusterprüfung, Qualitätsprüfungen während der Fertigung und eine Abschlussdokumentation.
ISO-zertifiziertes Qualitätsmanagement
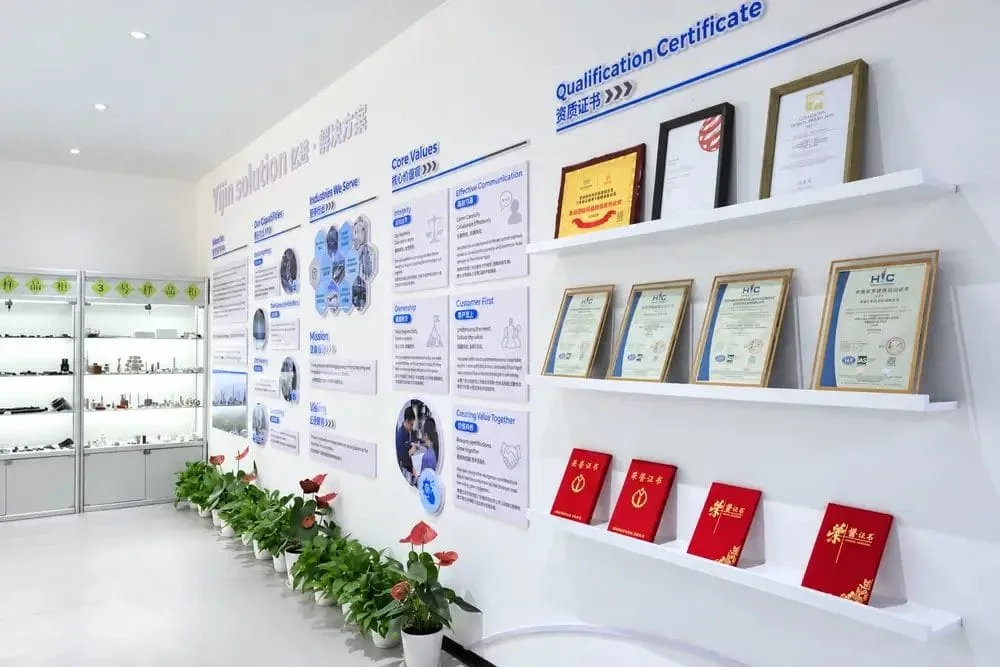
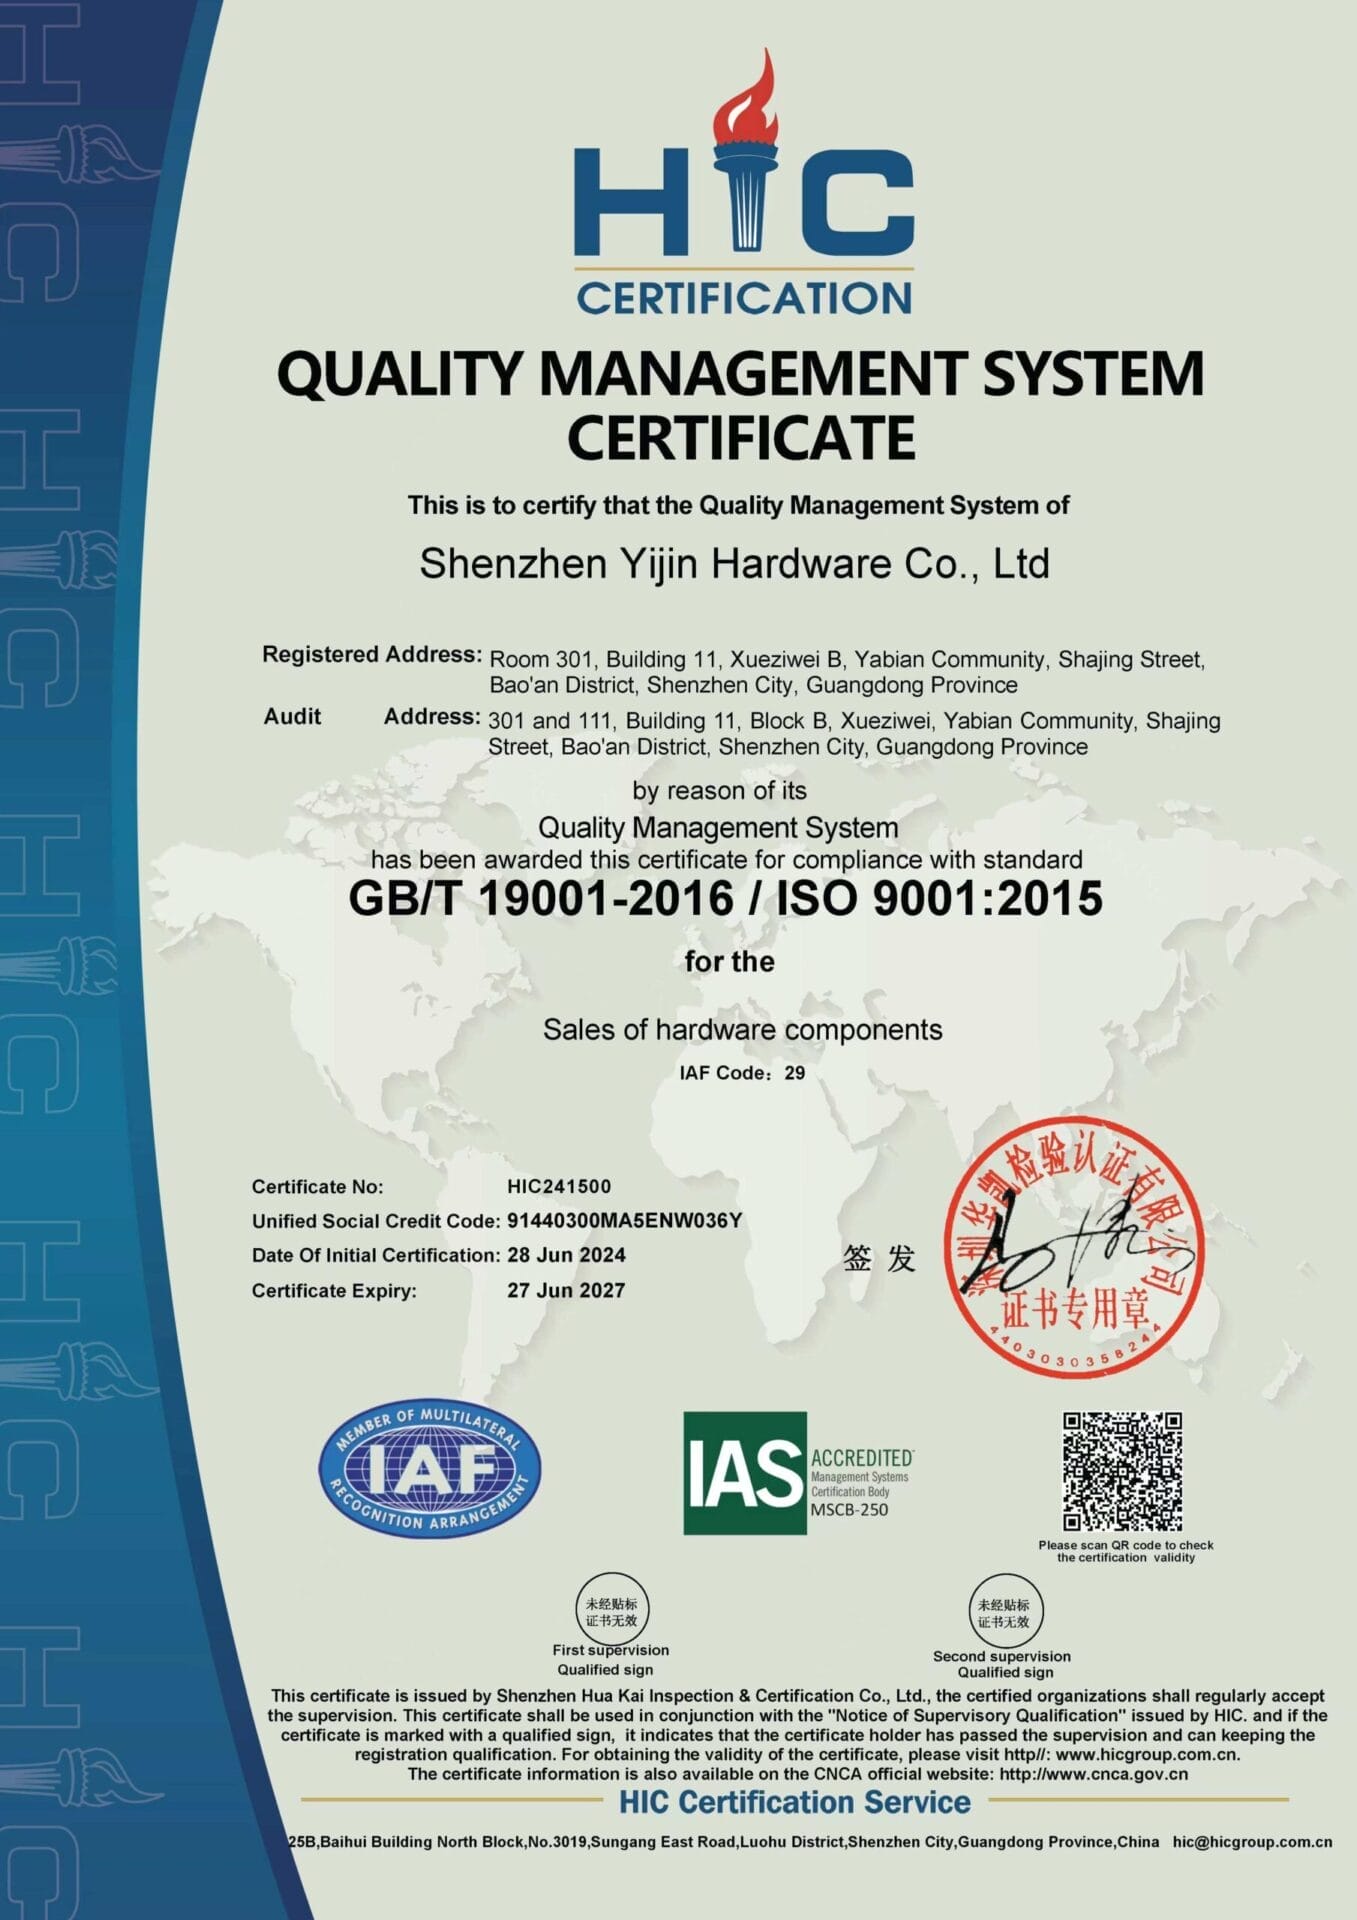
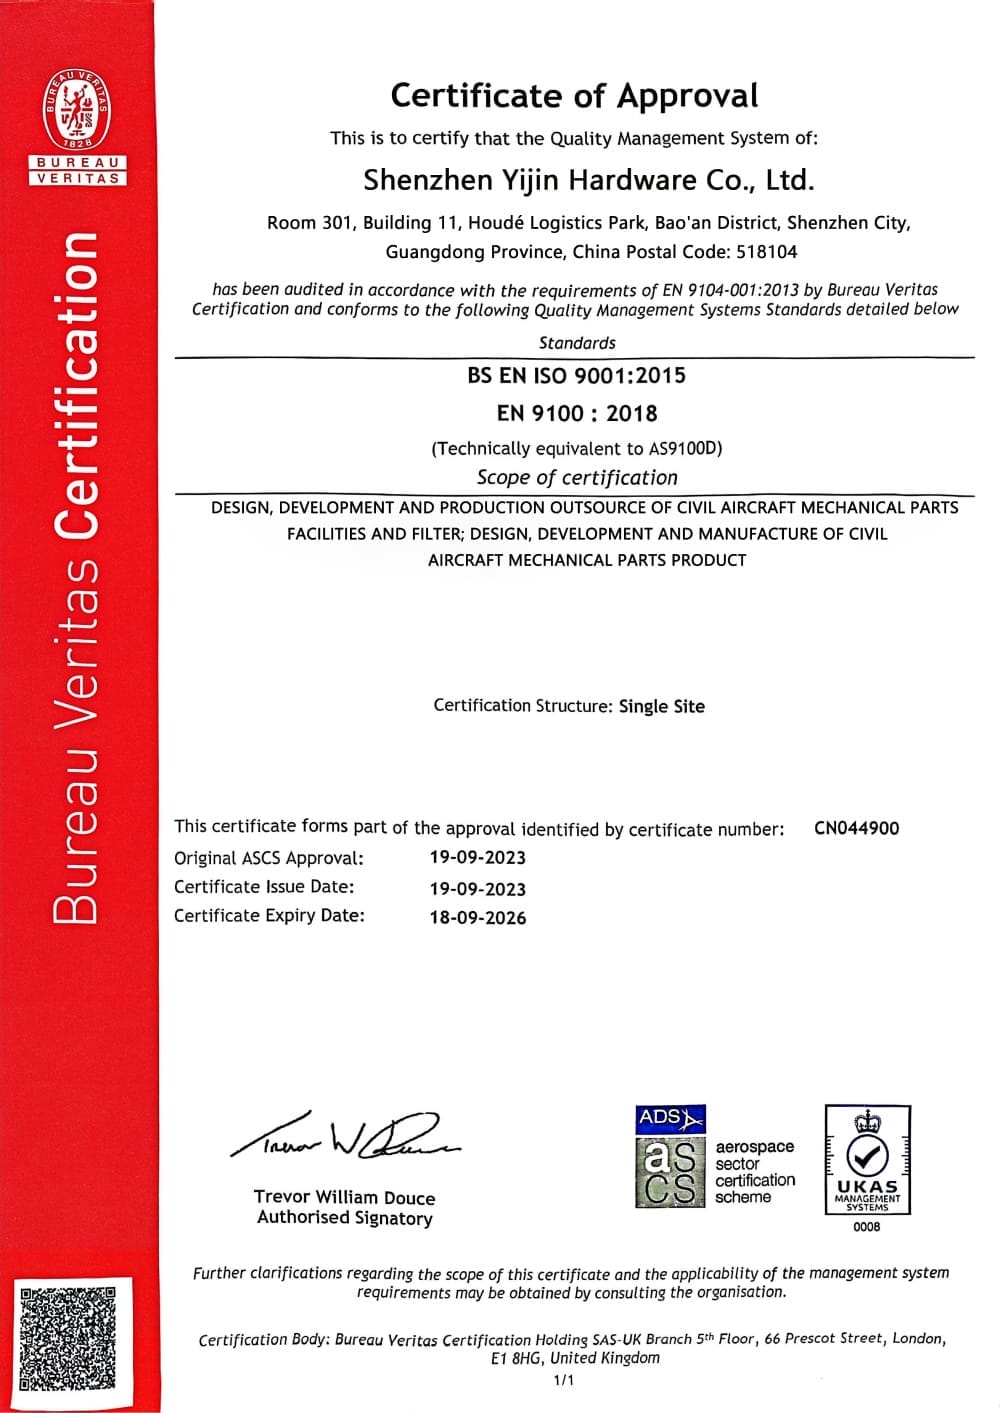
Unser nach ISO 9001:2015 zertifiziertes System gewährleistet Rückverfolgbarkeit von der Rohmaterialzertifizierung bis zur Endprüfung. Die statistische Prozesskontrolle (SPC) überwacht kritische Maße über alle Chargen hinweg. Für Komponenten der Medizintechnik, die die Konformität mit ISO 13485:2016 erfordern, setzen wir erweiterte Dokumentations- und Validierungsprotokolle um.
Prüfverfahren
- KMG-Prüfung mit Abgleich gegen 3D-CAD-Modell
- Optische Messung zur Prüfung der Konturgenauigkeit
- Oberflächenrauheitsmessung mit Profilometern
- Überprüfung der Materialzertifizierung
- Maßprüfberichte mit vollständiger GD&T-Analyse
Unterstützung bei Konstruktion und Fertigung
Wir bieten eine Beratung zur fertigungsgerechten Konstruktion vor der Produktion. Indem wir Möglichkeiten identifizieren, die Bauteilgeometrie für das Drahterodieren zu optimieren, können wir die Kosten senken. Dieses Front-End-Engineering vermeidet unnötig enge Toleranzen, empfiehlt geeignete Eckenradien und schlägt Merkmalsänderungen vor, die die Schneideffizienz verbessern.
Warum Yijin Solution für Ihr Drahterodier-Projekt wählen?
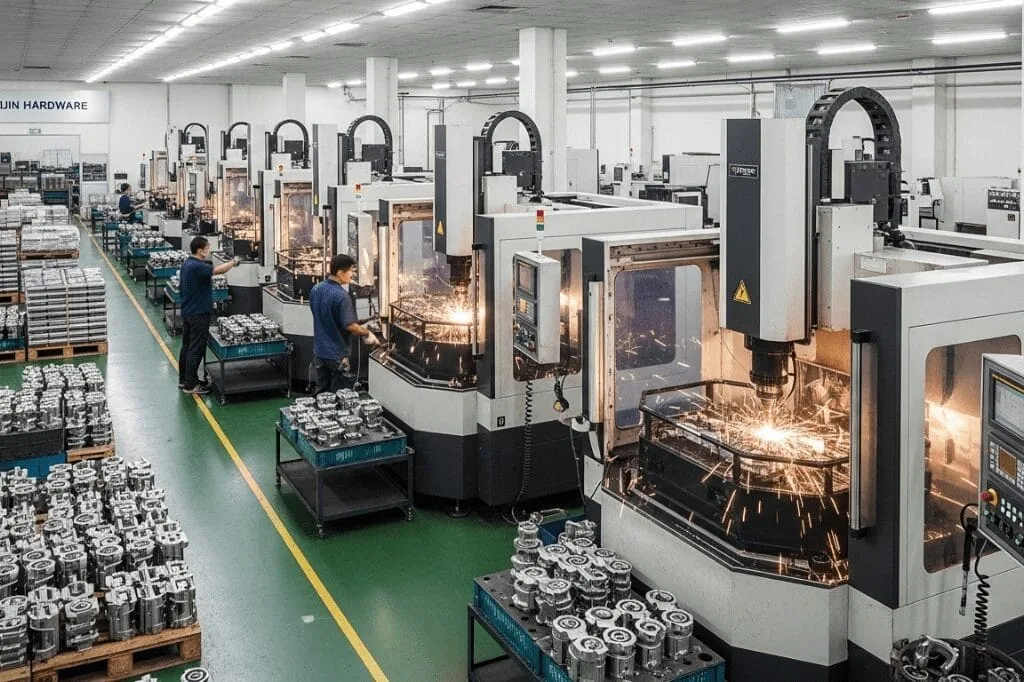
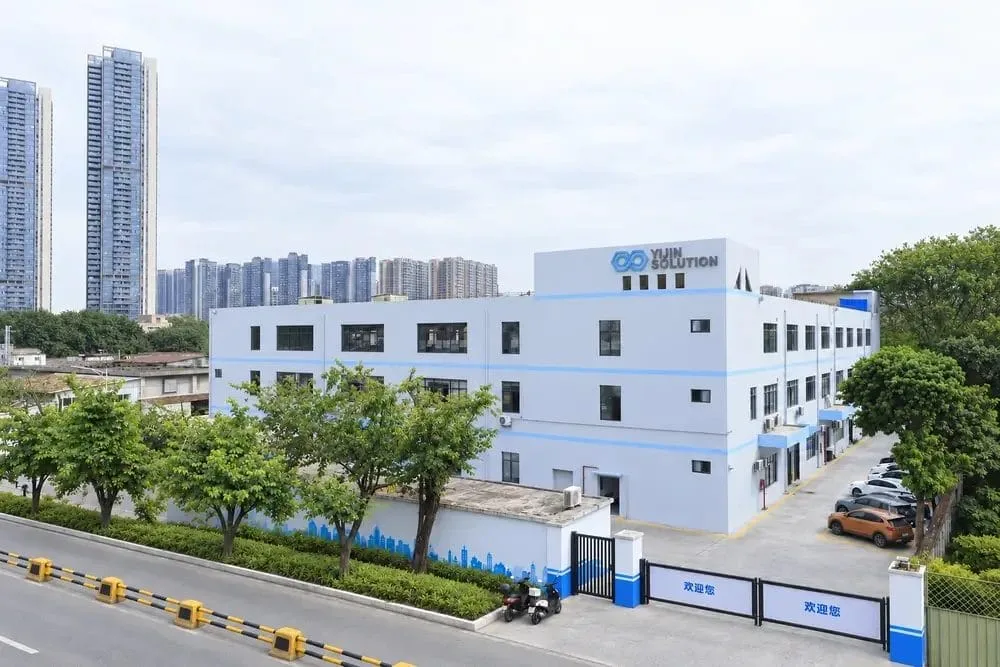
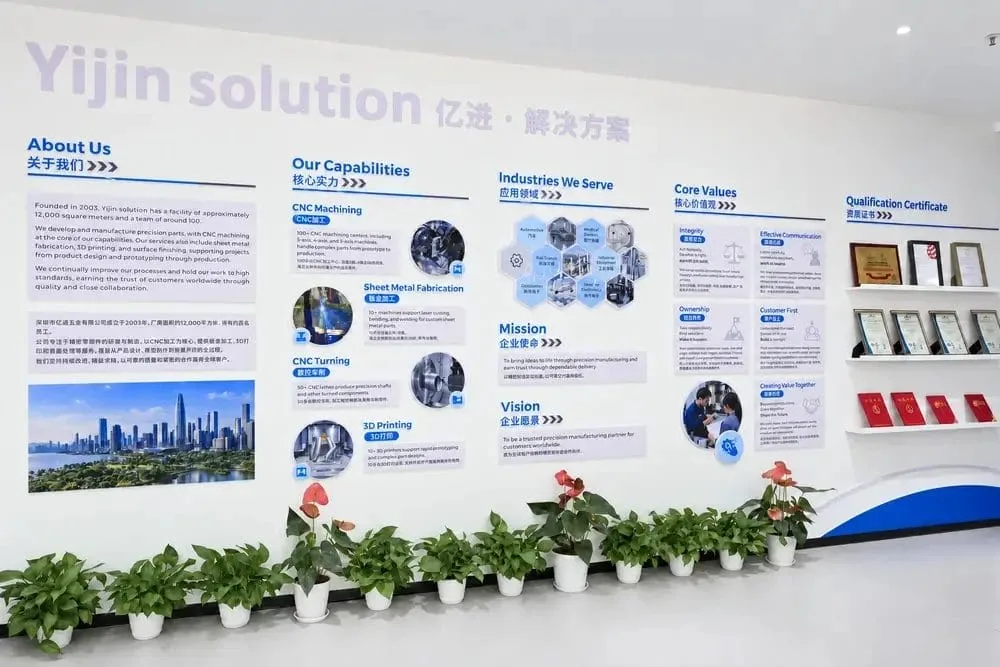
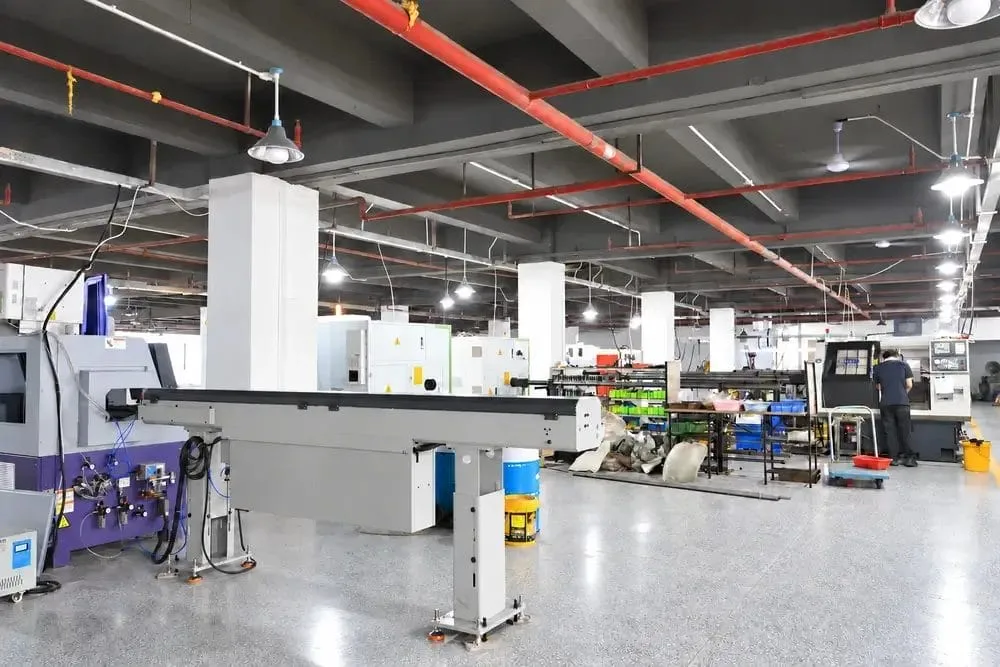
Wir kombinieren die Präzision des Drahterodierens mit umfassenden CNC-Bearbeitungskapazitäten wie Fräsen, Drehen, …, Schleifen und Oberflächenbehandlung. Dieser integrierte Ansatz eliminiert mehrere Lieferanten, verkürzt die Lieferzeiten und gewährleistet gleichbleibende Qualität bei komplexen Baugruppen. Unser Engineering-Team bietet DFM-Analyse, Unterstützung bei der Materialauswahl und Fertigungsoptimierung und senkt so die Kosten pro Teil.
Da mehrere Systeme kontinuierlich laufen, bearbeiten wir Eilaufträge, Serienfertigung in hohen Stückzahlen und komplexe Projekte. Unsere Expertise in der Luftfahrt-Werkzeugherstellung, der Medizintechnik, bei Automotive-Formen und Präzisionsformteilen vermittelt uns branchenspezifisches Wissen zu Materialzertifikaten, Prüfprotokollen und Dokumentationsstandards. Wir liefern Teile in 10–15 Tagen und eine Mini-Bestellung in 7 Tagen, wobei die Lieferzeiten auf die Projektkomplexität abgestimmt werden.

FAQ zu Drahterodieren
Drahterodieren fertigt Bauteile mit komplexen Innenkonturen, scharfen Ecken oder engen Toleranzen in gehärteten Materialien, bei denen konventionelle Bearbeitung nicht wirksam ist. Typische Anwendungen sind Folgeverbundwerkzeuge mit komplexen Stempelprofilen, Spritzgussformen mit scharfkantigen Kühlkanälen und Tannenbaumfüße von Turbinenschaufeln in der Luftfahrt. Die Technologie fertigt außerdem Strangpressmatrizen, Feinschneidwerkzeuge, Präzisionslehren und medizinische Implantatkomponenten aus Titan- oder Kobalt-Chrom-Legierungen.
Drahtfunkenerosion verwendet eine dünne laufende Drahtelektrode, um durch die gesamte Werkstückdicke zu schneiden und zweidimensionale Profile und dreidimensionale Konturen zu erzeugen. Senkfunkenerosion verwendet eine geformte Elektrode, die in das Werkstück eintaucht, um Hohlräume und Sacklöcher zu erzeugen. Drahtfunkenerosion erfordert das Durchschneiden der Materialdicke und kann keine Sackmerkmale erzeugen, während Senkfunkenerosion innere Hohlräume ohne Durchschnitte bearbeitet, aber die Herstellung kundenspezifischer Elektroden erfordert.
Entionisiertes Wasser als Dielektrikum erfordert eine kontinuierliche Filtration statt eines vollständigen Austauschs, wobei die Filterpatronen je nach Materialart alle 200–400 Betriebsstunden gewechselt werden. Das Filtersystem entfernt Metallpartikel und hält den spezifischen Widerstand des Wassers über 200 kΩ·cm, damit sich der Funke korrekt ausbildet. Ein vollständiger Flüssigkeitswechsel erfolgt jährlich oder wenn der Widerstand allein durch Filtration nicht aufrechterhalten werden kann.
CNC-Ressourcen
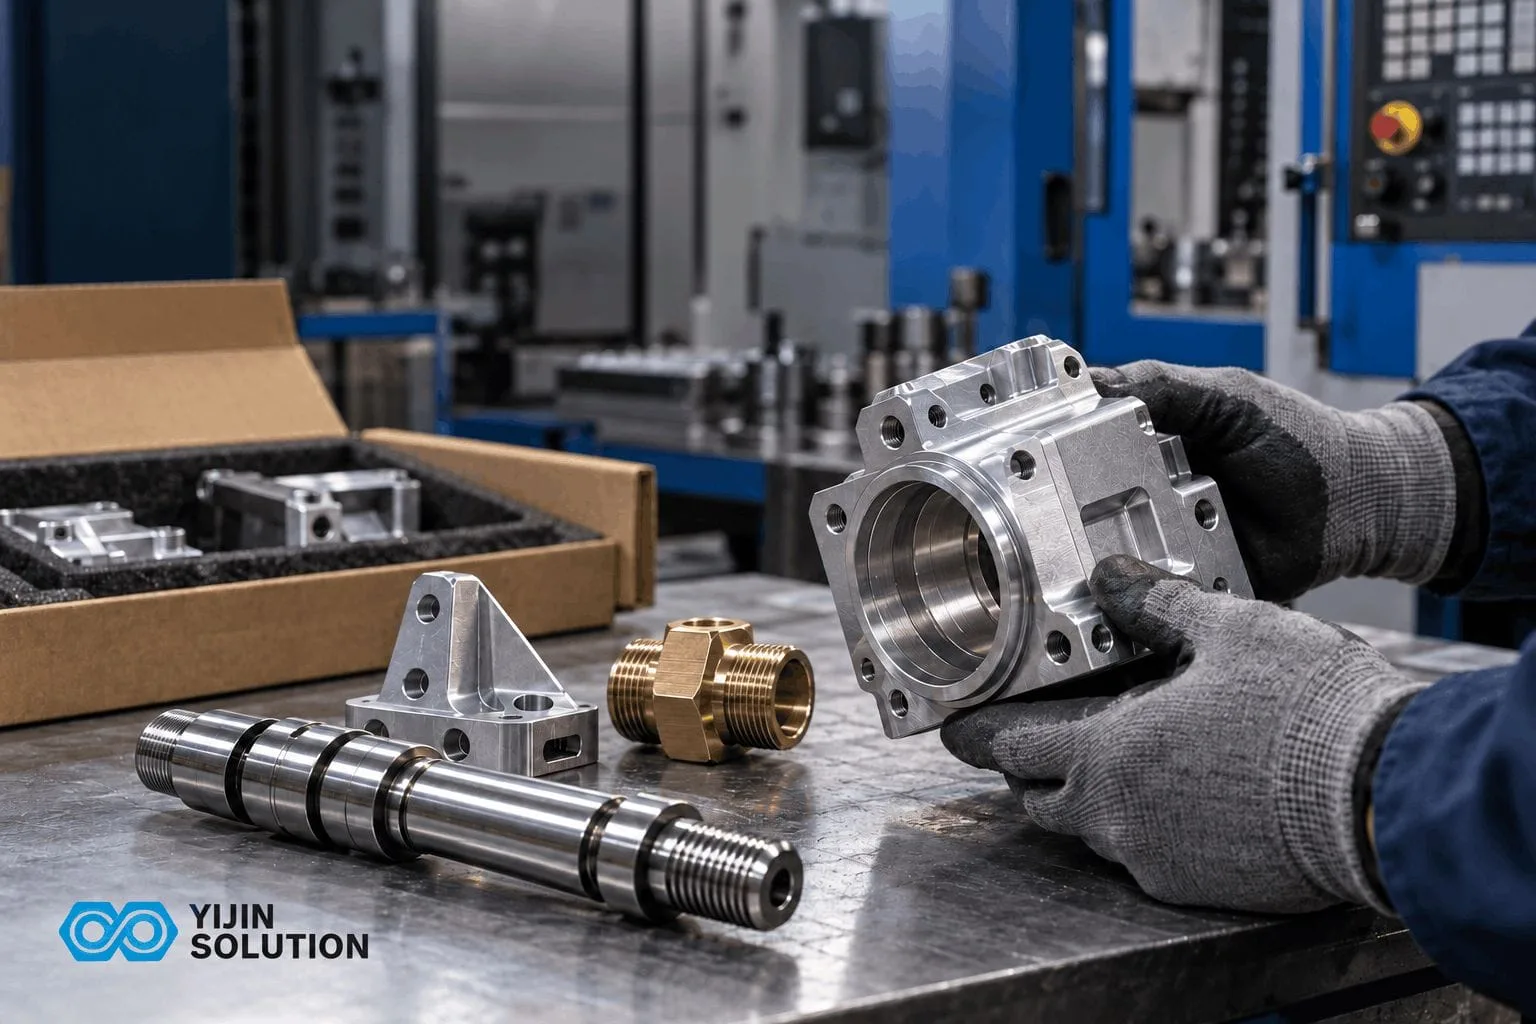
Chinesische Hersteller kundenspezifischer Teile mit schneller Lieferung in die USA
Kurz gesagt: Mehrere in China ansässige Hersteller kundenspezifischer Teile bedienen US-Käufer mit geprüften Zertifizierungen, englischsprachigem Support und Lieferzeiten, die für Prototypen geeignet sind.
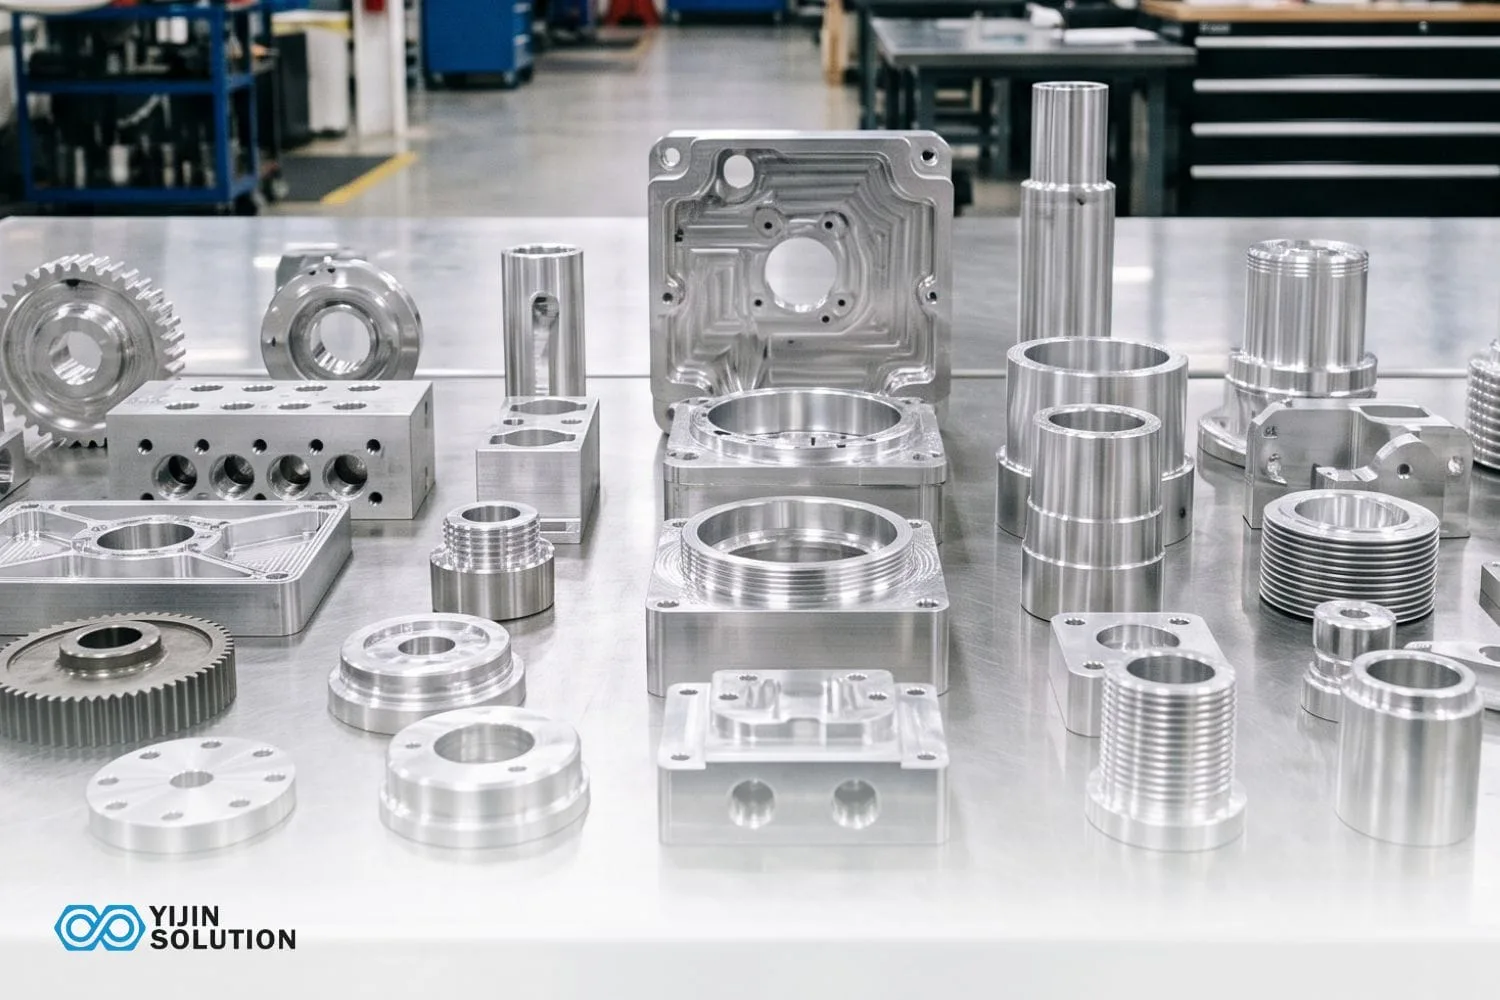
Aluminium-Prototypenfertigung: Toleranzen, Lieferzeiten und Verfahrensauswahl
Wie Sie den passenden Prototypenweg und Lieferanten für Aluminiumteile wählen: Toleranzen nach Merkmalstyp, Einflussfaktoren auf die Lieferzeit, Legierungsauswahl,
Hersteller von Verbindungselementen für die Luft- und Raumfahrt: Was Einkäufer prüfen sollten
Die Wahl eines Herstellers von Verbindungselementen für die Luft- und Raumfahrt hängt vom Legierungsspektrum, dem Gewindeverfahren, der Toleranz und der Chargenrückverfolgbarkeit ab. Jede Prüfung ist darauf ausgelegt
Beginnen Sie noch heute. Teile schnell herstellen lassen.
Kostenloses Design von bearbeiteten Teilen für Ihre Projekte mit schnellen Durchlaufzeiten.