
CNC-Bearbeitung von NITRONIC 60-Legierungen: Vollständiger Leitfaden
Was ist die Legierung NITRONIC 60?
NITRONIC 60 (UNS S21800) ist ein stickstoffverfestigter austenitischer Edelstahl mit außergewöhnlicher Festigkeit, Verschleißfestigkeit und Hochtemperaturleistung. Er bietet eine doppelt so hohe Streckgrenze wie Edelstahl 304 bei gleichzeitig hervorragender Korrosionsbeständigkeit.
NITRONIC 60 Materialeigenschaften
NITRONIC 60 (UNS S21800) vereint die besten Eigenschaften austenitischer nichtrostender Stähle mit verbesserter Leistung:
Chemische Zusammensetzung
- Chrom: 16-18% (Korrosionsbeständigkeit)
- Nickel8-9% (Duktilität und Zähigkeit)
- Mangan7-9% (Kaltverfestigungswiderstand)
- Silizium: 3.5-4.5% (Verschleißfestigkeit)
- Stickstoff: 0,08-0,18% (Erhöhung der Festigkeit)
Wesentliche Leistungsmerkmale
| Eigentum | NITRONIC 60 | EDELSTAHL 304 | EDELSTAHL 316 |
|---|---|---|---|
| Streckgrenze (MPa) | 379-590 | 205-310 | 205-310 |
| Höchstzugkraft (MPa) | 758-965 | 515-620 | 515-620 |
| Härte (HB) | 170-255 | 70-180 | 70-180 |
| Betriebstemperatur | Bis zu 1000°C | Bis zu 925°C | Bis zu 925°C |
Wo wird NITRONIC 60 eingesetzt? Schlüsselindustrien und Anwendungen
Luft- und Raumfahrtindustrie
- Fahrwerkskomponenten: Hervorragende Verschleißfestigkeit verhindert Festfressen in hochbelasteten Drehpunkten
- Befestigungselemente für Flugzeuge2x stärker als Edelstahl 304, behält seine Integrität bei extremen Temperaturen in der Höhe bei
- Steuerkabel-Federn: Hervorragende Ermüdungsbeständigkeit bei Anwendungen mit konstanter Biegung
- Teile für Turbinenmotoren: Hält Temperaturen von bis zu 1000°C in heißen Abschnitten stand
Marine Anwendungen
- Propellerwellen: Außergewöhnliche Kavitationsbeständigkeit in Meerwasserumgebungen
- Pumpenlaufräder: Der Siliziumgehalt verhindert Verschleiß durch abrasive Partikel
- Ventilschäfte: Abriebfestigkeit entscheidend für zuverlässigen Betrieb unter Druck
- Befestigungselemente in Salzwasser: Korrosionsbeständigkeit übertrifft Edelstahl 316 in chloridhaltigen Umgebungen
Chemische Verarbeitung
- Einbauten im Reaktorbehälter: Hohe Temperaturbeständigkeit erhält die strukturelle Integrität
- Wärmetauscherrohre: Temperaturwechselbeständigkeit verhindert Spannungsrisse
- Mischanlagen: Verschleißfestigkeit verlängert die Lebensdauer in abrasiven Schlämmen
- Ventilkomponenten: Chemische Verträglichkeit mit aggressiven Medien
Öl- und Gasindustrie
- Bohrloch-Werkzeuge: Hohe Festigkeit im Verhältnis zum Gewicht reduziert das Gewicht des Bohrstrangs
- Bohrlochkopf-Komponenten: Beständigkeit gegen saure Gase (H2S-Umgebungen)
- Pumpenstangen: Ermüdungsfestigkeit bei zyklischer Belastung
- Rohrleitungsarmaturen: Hervorragende Lochfraßbeständigkeit in chloridhaltigen Flüssigkeiten
Ausrüstung für die Lebensmittelverarbeitung
- Schneideklingen: Behält die scharfe Kante länger bei als Standard-Edelstahlsorten
- Fördersysteme: Verschleißfestigkeit reduziert den Wartungsaufwand bei hohen Stückzahlen
- Mischanlagen: FDA-konform und besonders langlebig
- Komponenten der Pumpe: Bewältigt abrasive Lebensmittelpartikel ohne Beeinträchtigung
Warum die NITRONIC 60?
Wenn Standard-Edelstähle aufgrund von Verschleiß, Fressen oder Hochtemperaturbelastung versagen, bietet NITRONIC 60 die Lösung. Es ist besonders wertvoll in Bearbeitungsanwendungen für die Luft- und Raumfahrt wo die Zuverlässigkeit der Komponenten entscheidend ist.
Leitfaden für CNC-Bearbeitungsprozesse
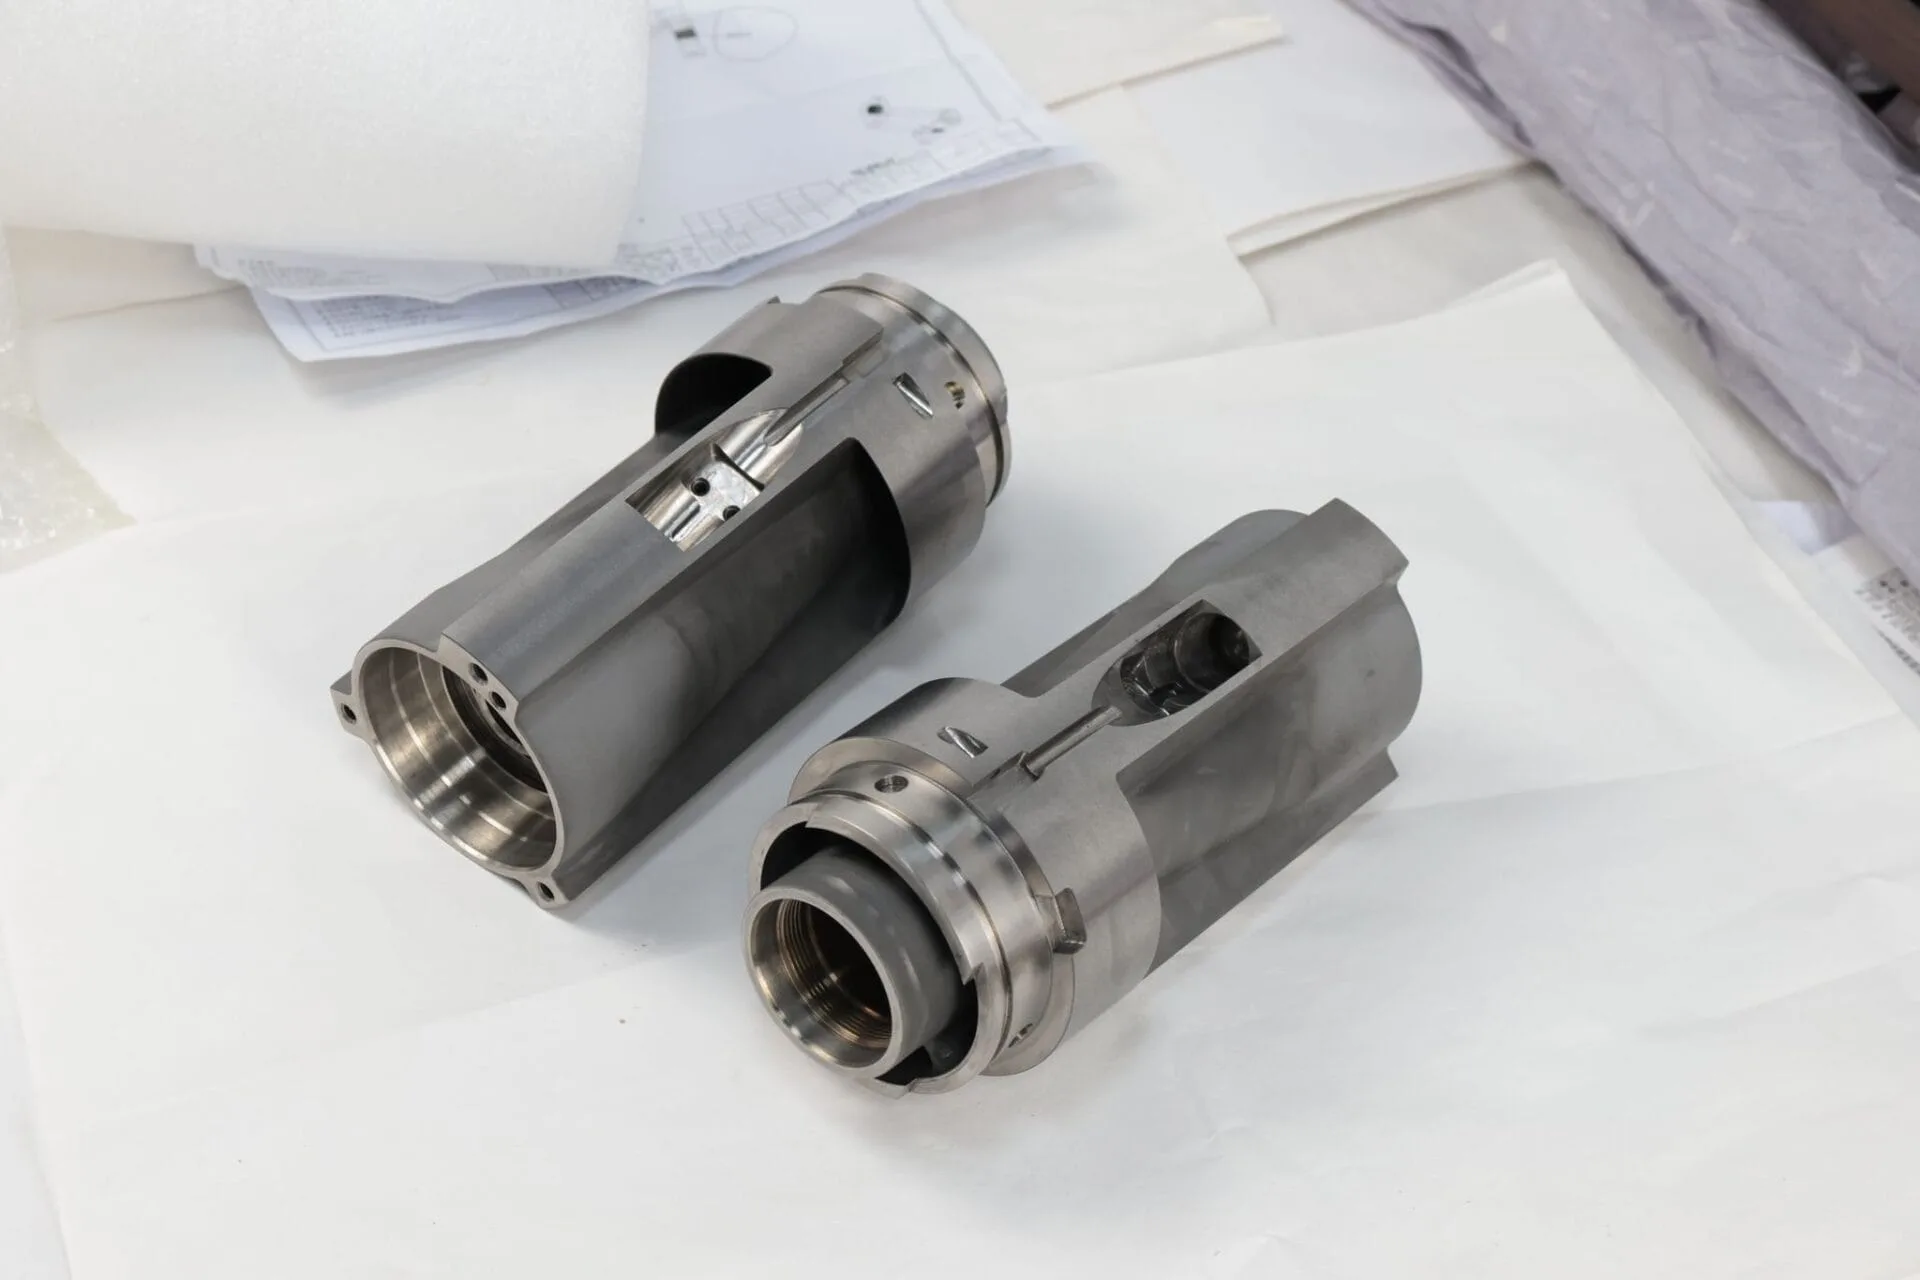
Dieser Leitfaden führt Sie Schritt für Schritt durch die gesamte CNC-Bearbeitung Arbeitsabläufe - von der ersten Materialprüfung über die Aufspannung bis hin zur präzisen Auswahl von Werkzeugen und Schneidparametern -, damit Sie bei jedem Teil gleichbleibend hochwertige Ergebnisse erzielen können.
Einrichtung vor der Bearbeitung
Checkliste für die Materialüberprüfung:
- Überprüfung der chemischen Zusammensetzung nach ASTM A276
- Bestätigen Sie den Härtebereich (HB 170-255)
- Prüfen Sie die Einhaltung von AMS 5848 für Anwendungen in der Luft- und Raumfahrt
- Prüfung auf Oberflächenfehler oder Einschlüsse
Strategie zur Werkstückspannung:
- Verwenden Sie starre Vorrichtungen, um Vibrationen zu minimieren.
- Überspannen vermeiden (verhindert Kaltverfestigung)
- Erwägen Sie Vakuumspannvorrichtungen für dünnwandige Komponenten
- Elastische Befestigung für empfindliche Geometrien realisieren
Werkzeugauswahl und Schnittparameter
- Schruppen: Empfehlenswert sind beschichtete Hartmetalle (z. B. TiAlN-beschichtet) oder SiAlON-Keramikwerkzeuge, die hohen Temperaturen standhalten und die Reibung verringern.
- Fertigstellung: PCBN-Werkzeuge sind für hochpräzise Oberflächen (Ra ≤ 0,8μm) geeignet. Der Schneidenradius sollte zwischen 0,02-0,1 mm liegen, um Kantenausbrüche zu vermeiden.
Beispiele für Schnittparameter
- Schruppen: Schnittgeschwindigkeit 15-30 m/min, Vorschub 0,2-0,4 mm/Umdrehung, Schnitttiefe 2-5 mm.
- Fertigstellung: Schnittgeschwindigkeit 35-55 m/min, Vorschub 0,05-0,1 mm/Umdrehung, Schnitttiefe 0,2-1 mm.
Beispiele für Bohrparameter
- 1/4″ Durchmesser Loch: Vorschub 0,004 mm/Umdrehung, Schnittgeschwindigkeit 60 m/min.
- 1/2″ Durchmesser Loch: Vorschub 0,007 mm/Umdrehung, Schnittgeschwindigkeit 60 m/min.
Beispiele für Fräs-Parameter
- Seitenfräsen Schruppen: Schnittgeschwindigkeit 125 SFM, Vorschub pro Zahn 0,007″, Schnitttiefe 0,25″.
- Nutenfräsen Schlichten: Schnittgeschwindigkeit 140 SFM, Vorschub pro Zahn 0,009″, Schnitttiefe 0,05″.
Strategien für Kühlung und Schmierung
- Auswahl der Schneidflüssigkeit: Emulsionen oder synthetische Kühlschmierstoffe mit EP-Zusätzen (Extreme Pressure) werden eingesetzt, um die Schnitttemperatur zu senken und den Werkzeugverschleiß zu minimieren. MMS (Minimalmengenschmierung) eignet sich hervorragend zum Drehen und kann die Schnittkräfte reduzieren und die Werkzeugstandzeit verlängern.
- Kühlungsmethoden: Hochdruckkühlung (≥ 7 MPa) wird bevorzugt, um den Schnittbereich direkt zu spülen und ein Anhaften der Späne zu verhindern.
Wärmebehandlung und Nachbehandlung
- Lösungsglühen: Erhitzen auf 1035-1149°C, Halten und anschließende Wasserabschreckung zur Optimierung der Materialduktilität.
- Oberflächenbehandlung: Beizen oder Kugelstrahlen zur Entfernung von Zunder und zur Verbesserung der Korrosionsbeständigkeit. Für Bauteile mit hohen Anforderungen an die Verschleißfestigkeit kann eine Nitrierbehandlung (z. B. Salzbadnitrierung) durchgeführt werden.
Fehlersuche bei allgemeinen Problemen
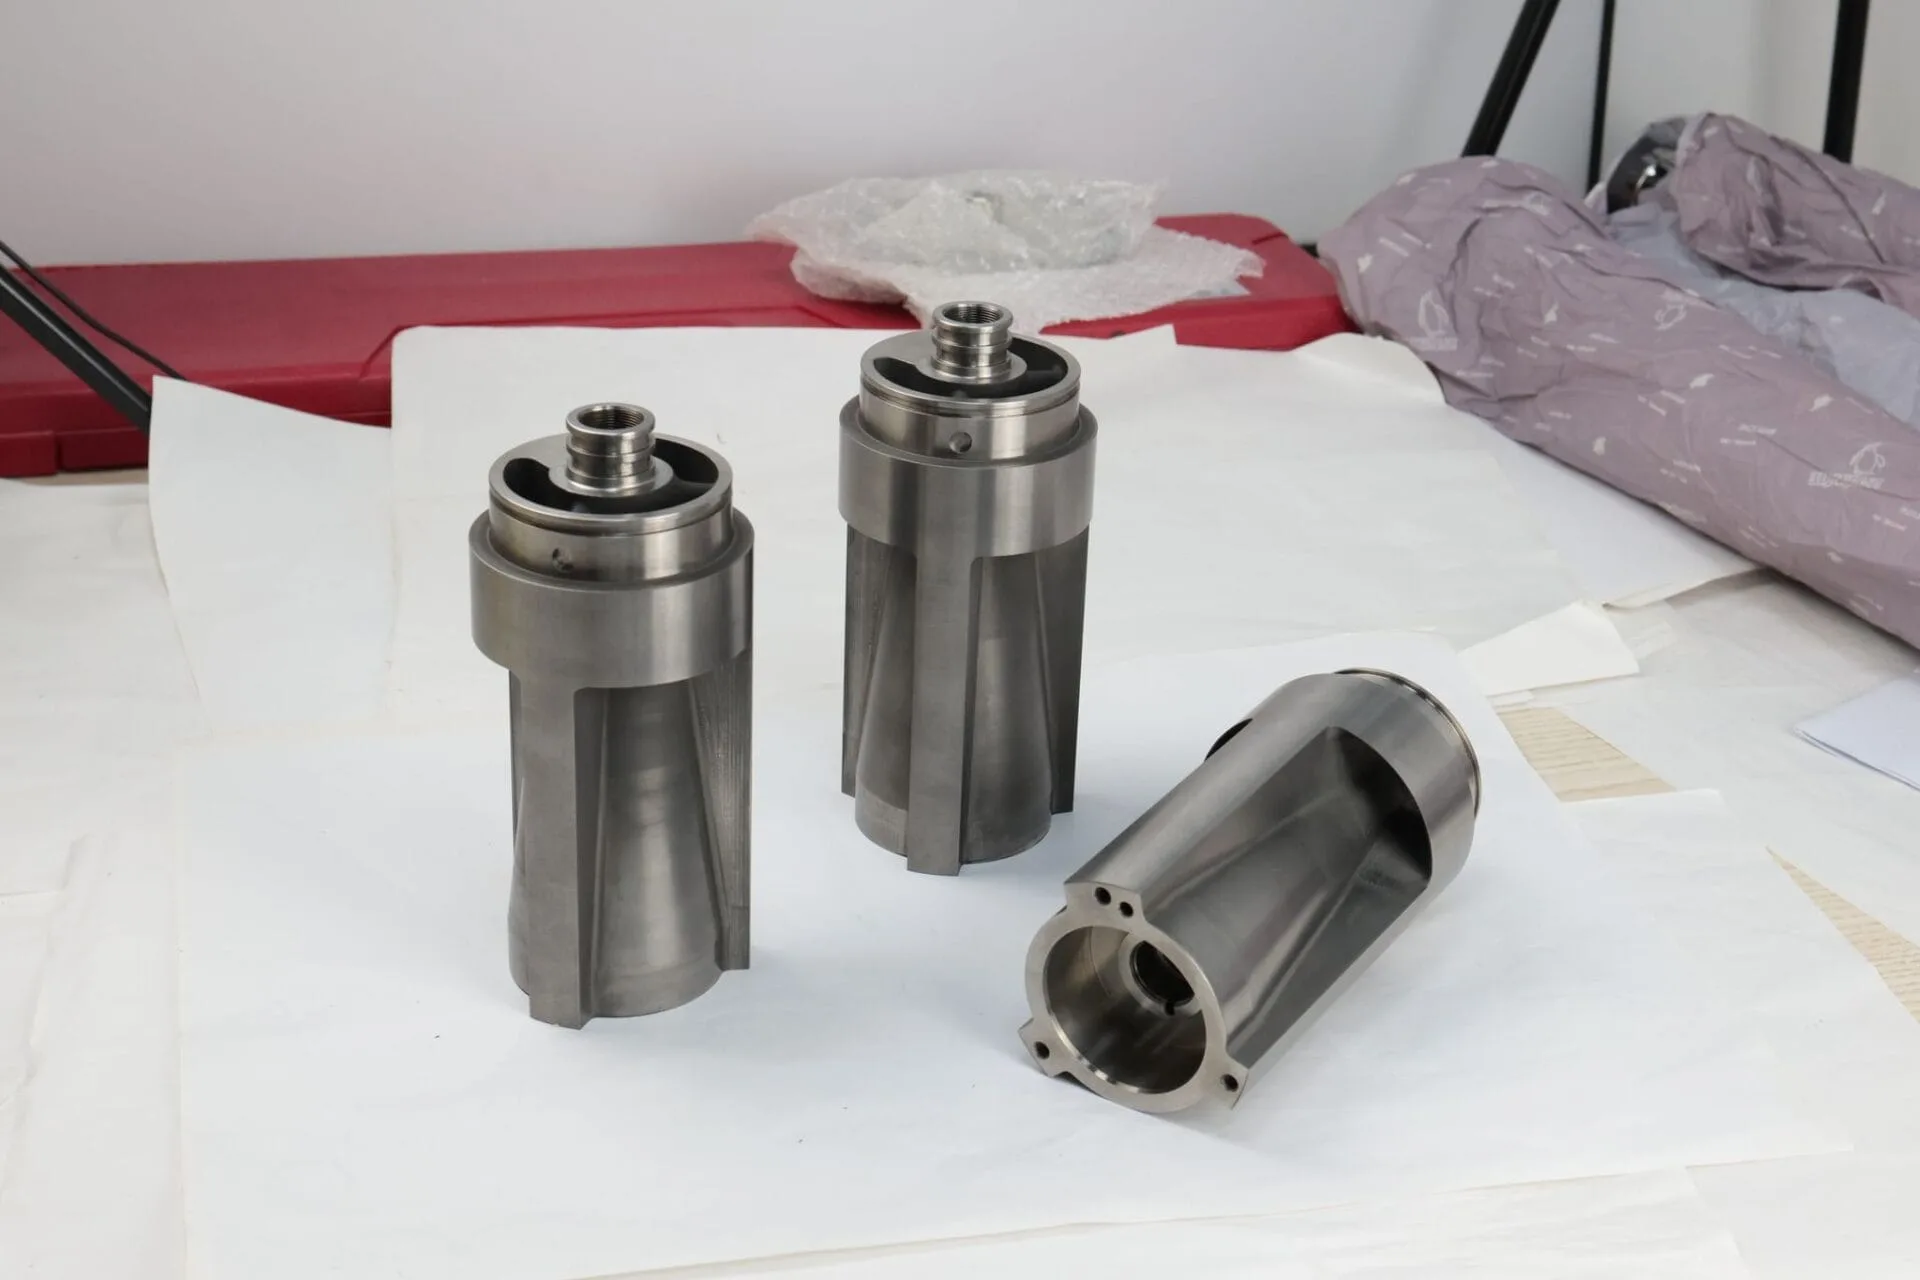
Eine wirksame Fehlerbehebung erfordert systematische Qualitätskontrollverfahren, um Probleme bei der Bearbeitung der Legierung NITRONIC 60 zu erkennen und zu lösen.
Probleme der Arbeitshärtung
Symptome: Schneller Werkzeugverschleiß, erhöhte Schnittkräfte, schlechte Oberflächengüte
Lösungen:
- Konstante Vorschubgeschwindigkeiten beibehalten
- Verwenden Sie scharfe Werkzeuge mit positiven Spanwinkeln
- Einsatz von Gleichlauffräsen wo möglich
- Erwägen Sie Präzisions-CNC-Bearbeitungstechniken
Probleme mit dem Werkzeugverschleiß
Symptome: Aufgebauter Rand, Kraterabnutzung, Abplatzungen
Lösungen:
- Optimieren Sie das Verhältnis von Schnittgeschwindigkeit und Vorschub
- Verbesserung der Kühlmittelzufuhr
- Geeignete Werkzeuggeometrie auswählen
- Erwägen Sie Keramik- oder PCBN-Werkzeuge für die Endbearbeitung
Probleme mit der Oberflächenqualität
Symptome: Schlechtes Finish, Aushärtungsspuren, Maßungenauigkeit
Lösungen:
- Verringern Sie die Vorschubgeschwindigkeiten für Schlichtdurchgänge
- Richtige Schärfe der Werkzeuge sicherstellen
- Optimieren Sie den Kühlmittelfluss
- Überprüfung Oberflächengüte bei der CNC-Bearbeitung
Referenzdaten aus Ist-Messungen
Die folgenden Angaben sind tatsächliche Messdaten unter verschiedenen Verarbeitungsbedingungen (basierend auf öffentlichen Untersuchungen und Industriepraktiken):
Vergleich der Werkzeugstandzeiten
| Werkzeug-Typ | Schnittgeschwindigkeit (m/min) | Vorschub (mm/Umdrehung) | Lebensdauer des Cutters (Minute) | Abnutzungsform |
|---|---|---|---|---|
| Beschichtetes Hartmetall | 25 | 0.3 | 45 | Verschleiß der hinteren Werkzeugfläche |
| SiAlON-Keramik | 50 | 0.2 | 90 | Leichter Diffusionsverschleiß |
| PCBN | 70 | 0.1 | 120 | Leichte Ausbrüche an der Schneidekante |
Vergleich der Oberflächenrauhigkeit
| Verfahren | Kombination von Schnittparametern | Oberflächenrauhigkeit (Ra, μm) |
|---|---|---|
| Drehen (Präzision) | 55 m/min, 0,08 mm/Umdrehung, 0,5 mm Tiefe | 0.6 |
| Fräsen (Seitenfräsen) | 140 SFM, 0,009″/Zahn, 0,05″ Tiefe | 1.2 |
| Ablation | Schleifscheibe Korngröße 180#, Vorschub 0,05 mm/Umdrehung | 0.2 |
Vergleich von Schnittkraft und Temperatur
| Art der Kühlung | Schnittgeschwindigkeit (m/min) | Hauptschneidkraft (N) | Temperatur der Schneidzone (°C) |
|---|---|---|---|
| Trockenschnitt | 20 | 1200 | 850 |
| Nasses Schneiden | 20 | 950 | 680 |
| MQL | 20 | 820 | 550 |
Kaltverfestigungsgrad im Vergleich
| Bearbeitungsparameter | Tiefe der gehärteten Schicht (μm) | Oberflächenhärte (HV) |
|---|---|---|
| Schruppdrehung (großer Vorschub) | 200 | 380 |
| Präzisionsdrehen (kleine Vorschubgeschwindigkeit) | 80 | 320 |
| Ablation | 30 | 300 |
Fortgeschrittene Bearbeitungstechniken
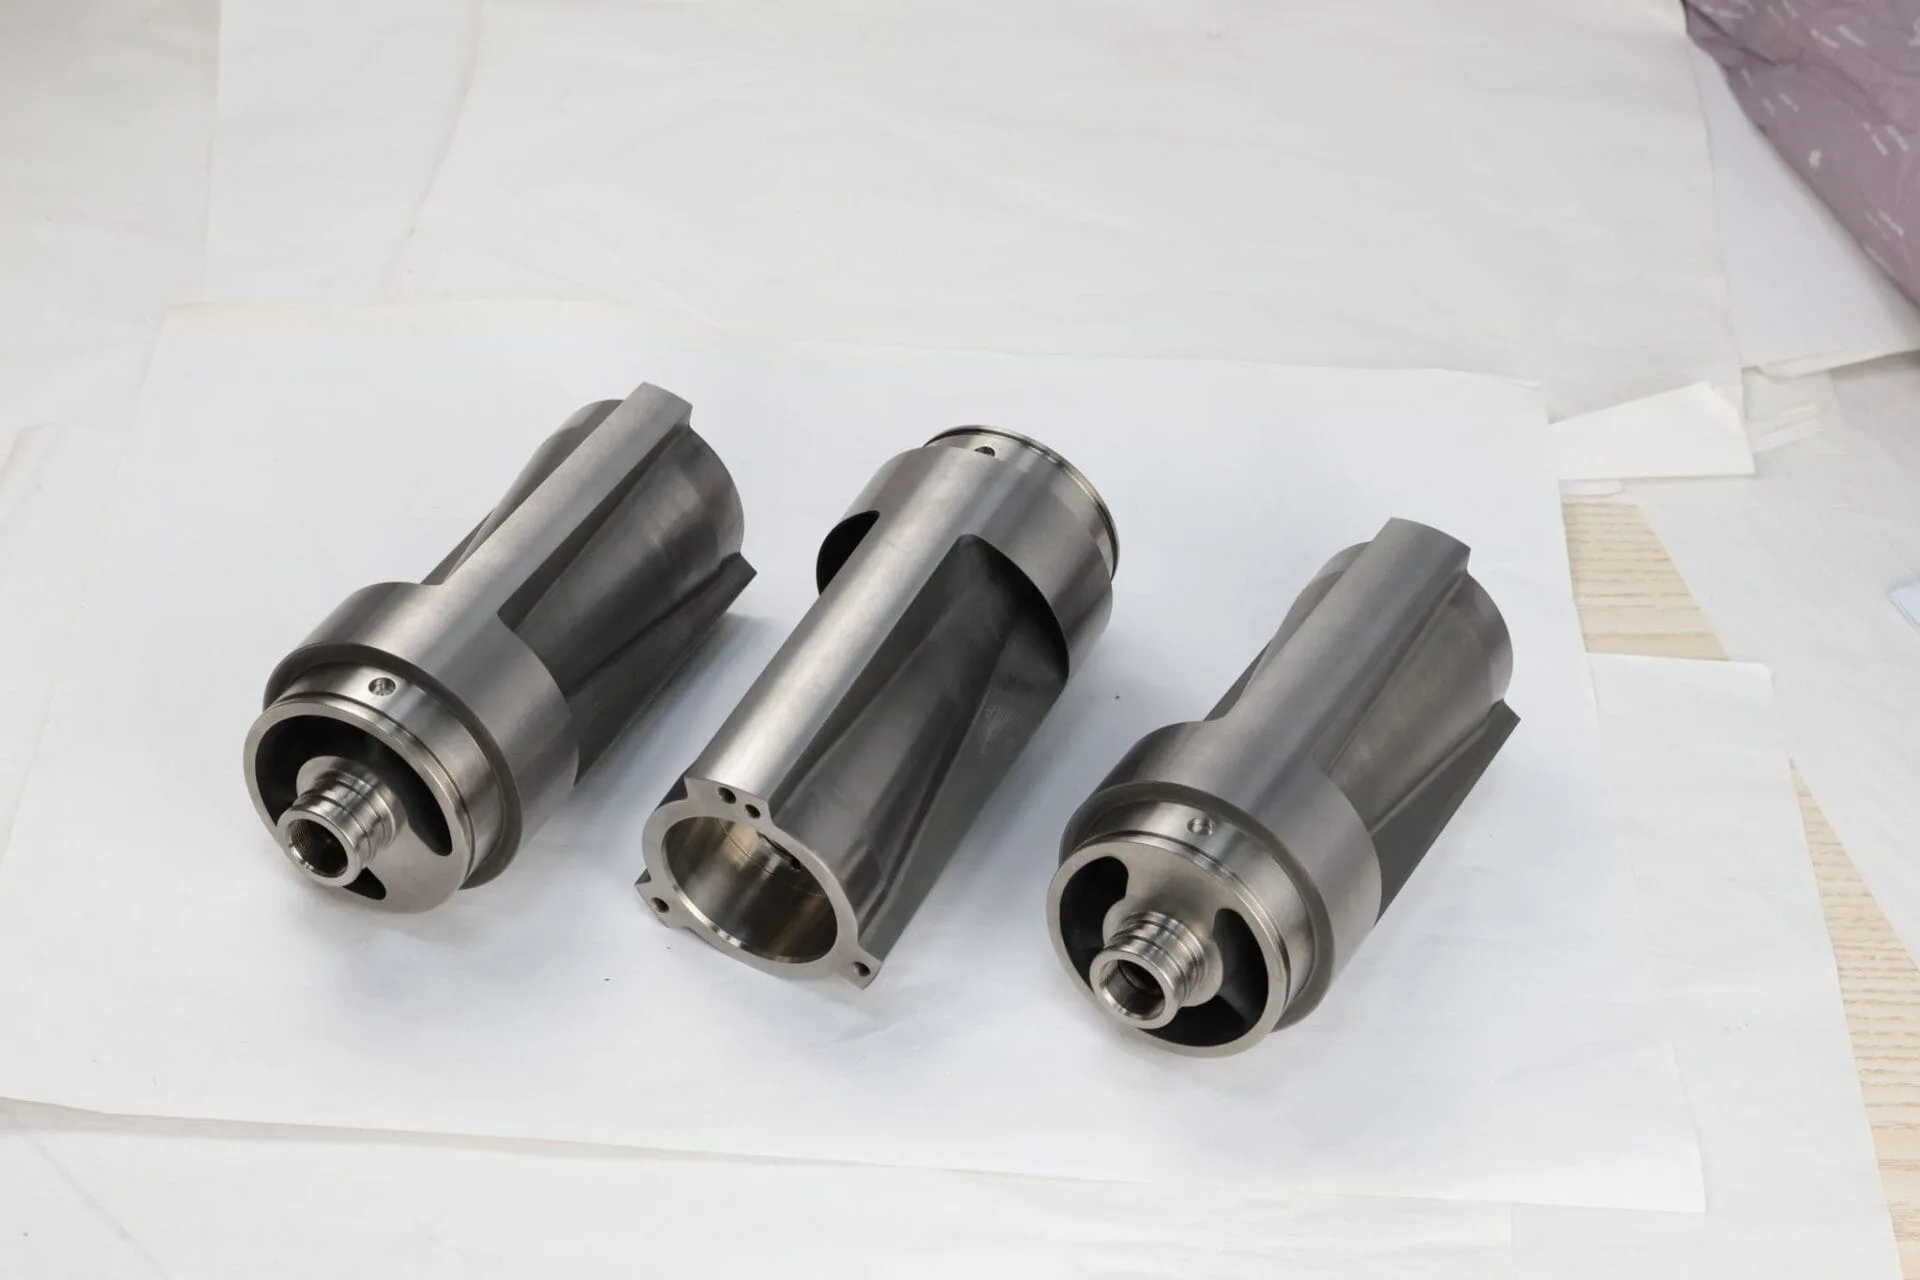
Durch den Einsatz fortschrittlicher Techniken und spezieller Ansätze kann die NITRONIC 60-Bearbeitung durch optimierte Prozesse und Spitzentechnologie hervorragende Ergebnisse erzielen.
Hochgeschwindigkeits-Bearbeitung (HSM)
Bei komplexen Geometrien können die HSM-Parameter die Produktivität verbessern:
- Spindeldrehzahl8.000-15.000 RPM für kleine Werkzeuge
- Axiale Tiefe: 0,010-0,030″ maximal
- Radiale Breite: 0,005-0,015″ Schrittweite
- Vorschubgeschwindigkeiten: Bis zu 200 IPM mit geeigneten Werkzeugen
Überlegungen zur 5-Achsen-Bearbeitung
Die Kaltverfestigung der NITRONIC 60 macht 4-Achsen-CNC-Bearbeitung und 5-Achsen-CNC-Bearbeitung besonders vorteilhaft:
- Kontinuierliches Schneiden reduziert die Kaltverfestigung
- Besserer Zugang zu den Werkzeugen reduziert die Rüstzeit
- Die Möglichkeit der einmaligen Einrichtung verbessert die Genauigkeit
Wichtige Vorsichtsmaßnahmen
- Kontrolle der Arbeitsverhärtung: Vermeiden Sie kontinuierliches Schneiden. Verwenden Sie das segmentierte Schneiden oder die Vibrationsschneidetechnik, um die Tiefe der gehärteten Schicht zu verringern.
- Optimierung der Werkzeugwege: Legen Sie in der CAM-Programmierung den Bogenein- und -austritt fest, um den Aufprall zwischen dem Werkzeug und dem Werkstück zu reduzieren, besonders geeignet für komplexe Konturbearbeitungen.
- Qualitätsinspektion: Verwenden Sie Lichtmikroskope oder Elektronenmikroskope, um Oberflächenfehler zu erkennen, und bewerten Sie den Grad der Kaltverfestigung durch Härteprüfung (z. B. HV).
Häufig gestellte Fragen
Wodurch unterscheidet sich NITRONIC 60 von anderen nichtrostenden Stählen?
NITRONIC 60 enthält 3,5-4,5% Silizium und 7-9% Mangan, was im Vergleich zu Standardgüten wie Edelstahl 316 zu einer höheren Verschleißfestigkeit und einem besseren Schutz vor Abrieb führt. Seine Stickstoffverstärkung sorgt für eine Streckgrenze von 379-590 MPa.
Können Sie die NITRONIC 60 CNC-bearbeiten?
Ja, aber NITRONIC 60 erfordert aufgrund der Tendenz zur Kaltverfestigung spezielle Techniken. Verwenden Sie beschichtete Hartmetallwerkzeuge, halten Sie konstante Vorschubgeschwindigkeiten ein und verwenden Sie Hochdruckkühlung für optimale Ergebnisse. Erfahren Sie mehr über Bewährte Praktiken bei der Bearbeitung von rostfreiem Stahl.
Welche Schnittgeschwindigkeiten eignen sich am besten für NITRONIC 60?
- Aufrauen: 15-30 m/min mit 0,2-0,4 mm/Umdrehung
- Fertigstellung: 35-55 m/min mit 0,05-0,1 mm/Umdrehung
- Bohren: 60 m/min mit durchmesserspezifischen Vorschüben
Wie viel kostet die Bearbeitung der NITRONIC 60?
Die Bearbeitung von NITRONIC 60 kostet 40-60% mehr als die von Standard-Edelstahl 304, da spezielle Werkzeuge benötigt werden, die Zykluszeiten länger sind und der Werkzeugverschleiß höher ist. Die Materialkosten sind in der Regel 3-4 mal höher als bei 304.
Zurück zum Anfang: NITRONIC 60 Legierung CNC-Bearbeitungsverfahren