
Der beste Kunststoff für die Zerspanung hängt von Belastung, Wärme und chemischer Beanspruchung Ihres Bauteils ab. Zerspanbare Kunststoffe reichen von kostengünstigen Standardtypen bis zu Hochleistungs-Engineering-Kunststoffen. Kosten, Zerspanbarkeit und mechanische Leistung stehen bei jedem Werkstoff in einem anderen Verhältnis zueinander. Die richtige Wahl von Anfang an vermeidet Ausschussteile und verschwendete Maschinenzeit.
Dieser Leitfaden vergleicht zehn CNC-Kunststoffe und behandelt Zerspanbarkeit, Temperaturgrenzen und Chemikalienbeständigkeit. Die Liste umfasst POM, ABS, PEEK, Polycarbonat, Nylon, HDPE, Acryl, PTFE, PVC und PET. Yijin-Lösung bearbeitet jedes Material dieser Liste mit unseren CNC-Bearbeitungsdienst. Wir übernehmen Prototypen-Serien und die Serienfertigung, ohne den Anbieter zu wechseln.
Wichtigste Erkenntnisse
- POM, auch als Delrin bekannt, bietet die beste Balance aus Zerspanbarkeit und Maßhaltigkeit für Präzisionsteile.
- PEEK behält seine mechanischen Eigenschaften bei Dauertemperaturen bis 260 °C, laut Herstellerangaben.
- ABS bietet gute Schlagzähigkeit zu etwa einem Drittel der Kosten spezieller technischer Kunststoffe.
- Die richtige Materialwahl senkt Bearbeitungszeit, Werkzeugverschleiß und Ausschuss.
- CNC-Teile aus Kunststoff wiegen weit weniger als Metallteile und bieten eine deutlich bessere Chemikalienbeständigkeit.
- PVC und PET lassen sich beide gut zerspanen und widerstehen einer Vielzahl von Chemikalien, zu geringeren Kosten als PEEK oder PTFE.
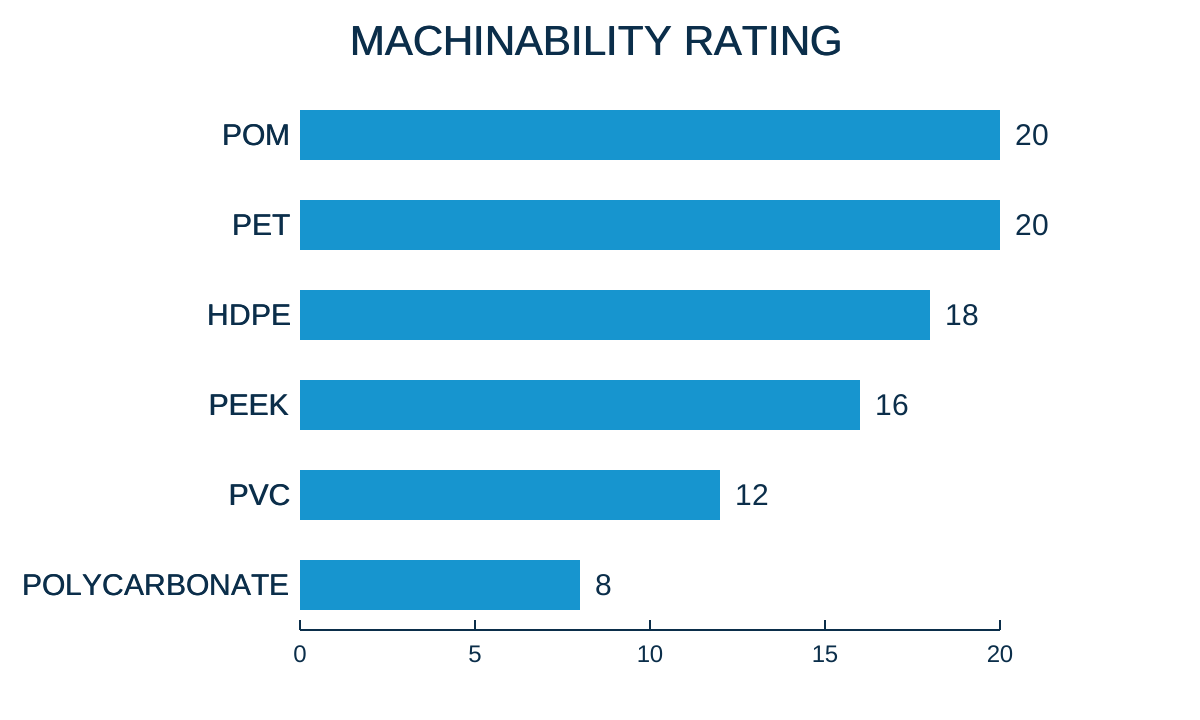
- Ein veröffentlichter Zerspanbarkeitsindex von 0 bis 20 reiht POM und Ertalyte auf PET-Basis am höchsten und Polycarbonat am niedrigsten unter den gängigen CNC-Kunststoffen ein.
Was sind CNC-verarbeitbare Kunststoffe?
CNC-bearbeitbare Kunststoffe sind Polymermaterialien, die so entwickelt wurden, dass sie Schneiden, Bohren und Fräsen überstehen, ohne zu schmelzen, zu reißen oder ihre Form zu verlieren. Diese Kunststoff-Qualitäten für die Zerspanung bieten Maßhaltigkeit, eine gleichmäßige innere Struktur und die richtige Härte für enge Toleranzen. Anders als Metalle wiegen bearbeitete Kunststoffe weniger und widerstehen gleichzeitig Chemikalien, Elektrizität und Korrosion.
Der richtige Kunststoff für die CNC-Bearbeitung hängt von den mechanischen Anforderungen Ihrer Anwendung, der Umgebung und dem Budget ab. Wird dieser Schritt übersprungen, fällt das Teil häufig im Einsatz aus.
Warum Kunststoff statt Metall für die CNC-Bearbeitung wählen?
Kunststoffe verkürzen die Bearbeitungszeit im Vergleich zu härteren Metallen. Kürzere Zykluszeiten reduzieren den Werkzeugverschleiß und senken die Produktionskosten für viele Projekte. Viele Kunststoffe widerstehen zudem Säuren, Basen und Lösungsmitteln, die Metallteile schnell korrodieren.
Die folgende Tabelle vergleicht Kunststoffe und Metalle direkt anhand der Eigenschaften, die für Zerspanungsteile am wichtigsten sind.
| Eigentum | Kunststoffe | Metalle |
|---|---|---|
| Gewicht | Leichtes Gewicht (0,9-1,4 g/cm³) | Schwer (2,7-8,0 g/cm³) |
| Chemische Beständigkeit | Ausgezeichnet für die meisten Chemikalien | Unterschiedlich; anfällig für Korrosion |
| Elektrische Eigenschaften | Ausgezeichnete Isolierstoffe | Leitfähig |
| Bearbeitungsgeschwindigkeit | Höhere Schnittgeschwindigkeiten sind möglich | Niedrigere Schnittgeschwindigkeiten sind erforderlich |
| Werkzeugverschleiß | Geringerer Werkzeugverschleiß | Erhöhter Werkzeugverschleiß |
| Nachbearbeitung | Minimale Nachbearbeitung erforderlich | Erfordert oft Nachbearbeitung |
| Kosten | Geringere Materialkosten | Höhere Materialkosten |
Was ist die Zerspanbarkeits-Skala für CNC-Kunststoffe?
Die Zerspanbarkeit beschreibt, wie leicht sich ein Material schneiden lässt. Sie fasst Schnittkraft, Spanbildung, erreichbare Oberflächengüte und Werkzeugverschleiß in einem Vergleich zusammen.
Hersteller veröffentlichen für viele technische Kunststoffe eine vergleichende Zerspanbarkeitsbewertung auf einer Skala von 0 bis 20. Eine Bewertung von 20 kennzeichnet den am leichtesten zu zerspanenden Werkstoff. Unabhängige Werkstoffdaten zusammengestellt von AZoM listet diese Bewertung über gängige CNC-Kunststofftypen auf. Acryl und ABS fallen außerhalb dieses spezifischen Index. Ihr Bearbeitungsverhalten wird unten separat beschrieben, basierend auf Spanbildung und Sprödigkeit statt auf einer numerischen Bewertung.
| Material | Zerspanbarkeit (Skala 0–20) | Relative Bearbeitungsschwierigkeit | Was die Bewertung bestimmt |
|---|---|---|---|
| POM (Acetal/Delrin) | 20 | Ausgezeichnet | Saubere, spröde Späne und geringe Schnittkraft |
| PET (Ertalyte-Typ) | 20 | Ausgezeichnet | Vergleichbar mit POM bei Spanbruch und Standzeit |
| HDPE | 18 | Ausgezeichnet | Sehr geringe Schnittkraft, aber Verformung bei dünnen Querschnitten |
| PEEK | 16 | Gut | Schneidet wie Metall; erfordert scharfe Werkzeuge und Wärmekontrolle |
| Nylon | 13-16 | Gut | Güte und Feuchtigkeitsgehalt beeinflussen die Einstufung |
| PTFE | 7-19 | Ausreichend bis sehr gut | Ungefüllte Sorten verformen sich bei leichten Schnitten; gefüllte Sorten schneiden sauberer |
| PVC | 12 | Messe | Wärmeentwicklung und Späneabfuhr begrenzen die Geschwindigkeit |
| Polycarbonat | 8 | Schwierig | Zähe Späne und Spannungsrissgefahr verlangsamen die Zerspanung |
| ABS | Nicht indexiert | Gut | Lässt sich mit Standardwerkzeugen sauber schneiden |
| Acrylglas (PMMA) | Nicht indexiert | Gut, spröde | Sauberer Spanbruch, aber dünne Wandungen brechen leicht |
Eine höhere Bewertung bedeutet weniger Zeit pro Teil und längere Standzeiten der Werkzeuge. Eine niedrigere Bewertung schließt ein Material nicht aus. Sie bedeutet, dass der Betrieb langsamere Vorschübe, schärfere Werkzeuge oder zusätzliche Wärmekontrolle einplant.
Was sind die besten Kunststoffe für die CNC-Bearbeitung?
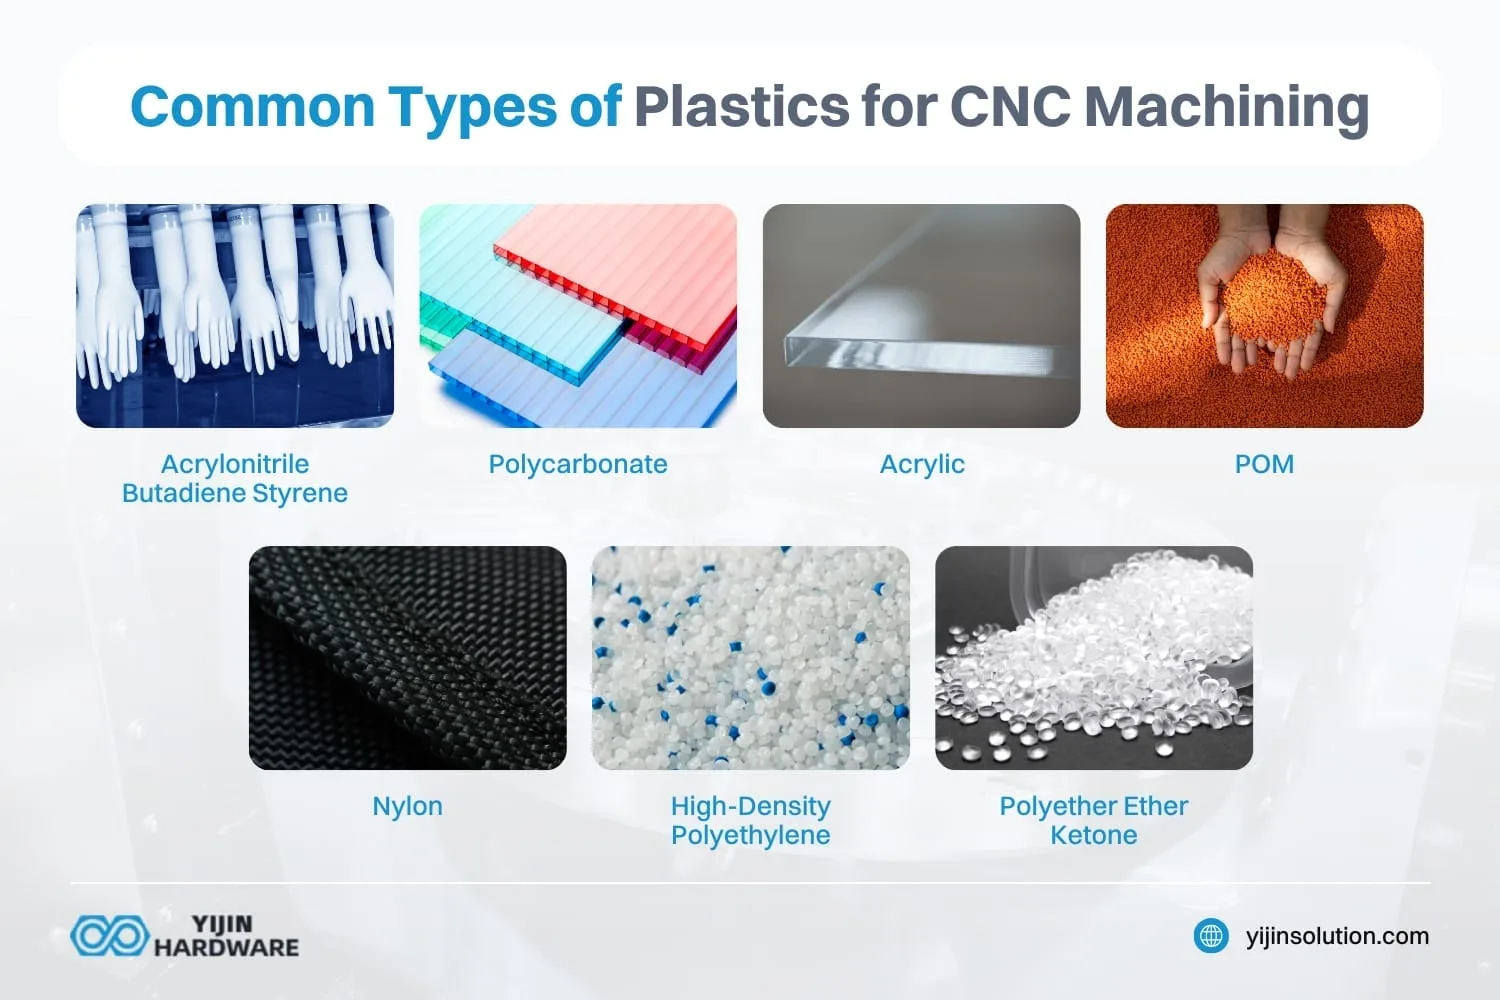
Zu den beliebtesten Kunststoffen für die CNC-Bearbeitung gehören POM (Acetal/Delrin), ABS und PEEK. Andere beliebte Kunststoffe sind Polycarbonat, Nylon, HDPE, Acryl und PTFE (Teflon). Nach Angaben der Nationale Bibliothek der MedizinAcetal und Delrin verfügen über eine hohe Dimensionsstabilität, was sie zu einer guten Wahl für komplexe Teile macht, die enge Toleranzen erfordern. Im Folgenden erfahren Sie, warum diese Kunststoffe am besten für die Bearbeitung geeignet sind:
Was ist POM (Acetal/Delrin) und warum ist es so beliebt?
POM (Polyoxymethylen), auch bekannt als Acetal oder Delrin, ist ein technischer Hochleistungsthermoplast, der sich durch außergewöhnliche Dimensionsstabilität, geringe Reibung und hervorragende Bearbeitbarkeit auszeichnet. Dieses kristalline Polymer bietet optimale mechanische Eigenschaften mit hoher Steifigkeit (Biegemodul von 2,8-3,1 GPa), guter Zugfestigkeit (60-70 MPa) und natürlicher Schmierfähigkeit, ideal für bewegliche Teile.
Delrin gilt weithin als der vielseitigste Kunststoff, weil er während des gesamten Bearbeitungsprozesses enge Toleranzen einhält. Seine Eigenschaften bleiben über einen weiten Temperaturbereich stabil, und es weist eine minimale Wasseraufnahme auf, was zu seiner Dimensionsstabilität in unterschiedlichen Umgebungen beiträgt.
Ideale Anwendungen: Präzisionszahnräder, Lager, Buchsen, Ventilkomponenten, mechanische Baugruppen, Automobilteile, Lebensmittelverarbeitungsgeräte, Unterhaltungselektronik.
Warum ist ABS eine kosteneffiziente Option für das Prototyping?
ABS (Acrylnitril-Butadien-Styrol) ist eine kosteneffiziente Lösung für den Prototypenbau und allgemeine Anwendungen, die eine gute Schlagzähigkeit zu etwa einem Drittel der Kosten von spezialisierten technischen Kunststoffen bietet. Dieser vielseitige Thermoplast bietet eine ausgewogene Kombination aus Steifigkeit (Biegemodul von 2,1-2,4 GPa), Schlagzähigkeit (200-400 J/m) und Oberflächenqualität, die sich sowohl für visuelle Prototypen als auch für Funktionstests eignet.
ABS lässt sich mit Standardschneidwerkzeugen leicht bearbeiten und kann lackiert, geklebt oder auf andere Weise für Erscheinungsmodelle oder Prototypen vor der Produktion veredelt werden. Die niedrigen Kosten und der einfache Bearbeitungsprozess machen es während der Entwicklung wertvoll, wenn mehrere Designiterationen erforderlich sind. Für viele Projekte, die einen Prototyp erfordern, ist ABS die beste Wahl für die CNC-Kunststoffbearbeitung zur ersten Konzeptvalidierung.
Ideale Anwendungen: Funktionsprototypen, Vorserienmodelle, Gehäuse von Konsumgütern, Elektronikgehäuse, Innenteile.
Wie verhält sich PEEK in extremen Umgebungen?
PEEK (Polyetheretherketon) zeichnet sich in extremen Umgebungen durch die Beibehaltung außergewöhnlicher mechanischer, thermischer und chemischer Eigenschaften unter Bedingungen aus, die die meisten anderen Kunststoffe beeinträchtigen. Dieser Hochleistungsthermoplast behält seine Festigkeit und Dimensionsstabilität bei Dauertemperaturen von bis zu 260 °C bei, bietet eine hervorragende chemische Beständigkeit und verfügt über ausgezeichnete mechanische Eigenschaften, einschließlich einer hohen Zugfestigkeit (90-100 MPa).
Die Leistungsfähigkeit von PEEK hat ihren Preis. Es kostet in der Regel 8- bis 10-mal mehr als Standard-Engineering-Kunststoffe wie POM. Die einzigartige Kombination seiner Eigenschaften macht es jedoch unersetzlich in Anwendungen, die extremen Temperaturen, Chemikalien oder mechanischer Belastung ausgesetzt sind. Bei der Suche nach dem besten Kunststoff für CNC-Fräsen in Hochleistungsanwendungen ist PEEK trotz der höheren Kosten oft die optimale Wahl.
Ideale Anwendungen: Komponenten für die Luft- und Raumfahrt, Halbleiterausrüstung, Öl- und Gasausrüstung, medizinische Implantate, Hochtemperaturlager und Buchsen.
Was macht Polycarbonat ideal für transparente Anwendungen?
Polycarbonat kombiniert außergewöhnliche optische Klarheit mit hervorragender Schlagfestigkeit und ist damit das bevorzugte transparente Material für Anwendungen, die sowohl Sichtbarkeit als auch Haltbarkeit erfordern. Dieser technische Kunststoff ist lichtdurchlässig (bis zu 89% Lichtdurchlässigkeit) und bietet eine bis zu 250-mal höhere Schlagfestigkeit als Glas und eine 20-mal höhere als Acryl.
Neben den optischen Eigenschaften bietet Polycarbonat eine gute Hitzebeständigkeit (HDT von 130-140 °C bei 1,8 MPa) und angemessene mechanische Eigenschaften mit einer Zugfestigkeit zwischen 55-75 MPa. Es ist zwar anfällig für Kratzer und chemische Angriffe durch bestimmte Lösungsmittel, aber diese Einschränkungen können durch geeignete Beschichtungen behoben werden.
Ideale Anwendungen: Sicherheitsabschirmungen, Schutzabdeckungen, optische Komponenten, Gehäuse für medizinische Geräte, architektonische Komponenten und Verbraucherelektronik, die Transparenz erfordert.
Wann sollten Sie Nylon für Ihr Projekt wählen?
Nylon (Polyamid) sollte für Projekte gewählt werden, die ein ausgewogenes Verhältnis von Festigkeit, Verschleißfestigkeit und Zähigkeit in anspruchsvollen mechanischen Anwendungen erfordern. Dieser vielseitige technische Thermoplast ist in verschiedenen Varianten erhältlich (vor allem Nylon 6 und Nylon 6/6) und bietet eine ausgezeichnete Zugfestigkeit (70-85 MPa), gute Schlagfestigkeit und hervorragende Abriebfestigkeit. Die CNC-Bearbeitung von Nylon eignet sich für Teile, die bei dynamischen Anwendungen eine hohe Haltbarkeit erfordern.
Die entscheidende Einschränkung von Nylon ist seine hygroskopische Natur. Es nimmt Feuchtigkeit auf, was die Maße und Eigenschaften beeinflusst. Bei Präzisionsanwendungen muss dies durch eine sachgerechte Materialkonditionierung vor der Bearbeitung gesteuert werden. Trotz dieser Herausforderung bleibt Nylon eine starke Kunststoffwahl für funktionale Bauteile, die mechanischer Belastung und Verschleiß standhalten müssen.
Ideale Anwendungen: Verschleißteile, Lager, Zahnräder, Rollen, Strukturteile, Befestigungselemente und Teile, die eine hohe Ermüdungsfestigkeit erfordern.
Wie bietet HDPE chemische Beständigkeit und geringe Reibung?
HDPE (High-Density Polyethylene) bietet aufgrund seiner einfachen Molekularstruktur und dem Fehlen reaktiver chemischer Gruppen eine außergewöhnliche chemische Beständigkeit und geringe Reibung. Dieser teilkristalline Thermoplast bleibt aufgrund seiner stabilen Kohlenstoff-Wasserstoff-Bindungen und seiner kristallinen Struktur chemisch inert gegenüber den meisten Säuren, Basen und anderen aggressiven Chemikalien. Die CNC-Bearbeitung von HDPE wird häufig für Bauteile verwendet, die elektrische Isolierung in Kombination mit chemischer Beständigkeit erfordern.
Die natürliche Schmierfähigkeit des Materials ergibt sich aus seinem glatten Molekularprofil und dem niedrigen Reibungskoeffizienten von 0,1-0,2, der neben PTFE zu den niedrigsten der üblicherweise bearbeiteten Kunststoffe gehört. HDPE bietet zwar mäßige mechanische Eigenschaften (Zugfestigkeit von 20-30 MPa), aber seine chemische Beständigkeit, geringe Reibung und niedrigen Kosten machen es für bestimmte Anwendungen wertvoll. Polyethylen-Varianten wie HDPE werden häufig in der CNC-Technik eingesetzt, wenn sowohl Wirtschaftlichkeit als auch chemische Beständigkeit gefragt sind.
Ideale Anwendungen: Chemische Tanks und Behälter, Laborgeräte, Komponenten für die Lebensmittelverarbeitung, Verschleißstreifen und Führungen, Schneidebretter, Kunststoffflaschen und reibungsarme Oberflächen.
Was macht Acryl (PMMA) zur ersten Wahl für optische Klarheit?
Acryl (PMMA oder Polymethylmethacrylat) bietet dank seiner amorphen Polymerstruktur, die eine Lichtdurchlässigkeit von bis zu 92% ermöglicht, eine hervorragende optische Klarheit, die höher ist als bei Glas oder Polycarbonat. Dieser transparente Thermoplast bietet eine außergewöhnliche Witterungsbeständigkeit, UV-Stabilität und ein hochwertiges Oberflächenfinish, das sich ideal für visuelle Anwendungen eignet, die eine langfristige Klarheit erfordern. Acrylglas ist eine ausgezeichnete Wahl für die CNC-Kunststoffbearbeitung, wenn das Endprodukt transparent bleiben muss.
Obwohl Acrylglas eine gute Steifigkeit (Biegemodul von 3,0-3,3 GPa) und eine angemessene Zugfestigkeit (70-80 MPa) bietet, ist es im Vergleich zu Polycarbonat vor allem spröde und wenig stoßfest. Aufgrund seiner überlegenen Kratzfestigkeit, optischen Klarheit und niedrigeren Kosten ist es jedoch vorzuziehen, wenn die Schlagfestigkeit weniger wichtig ist. Bei der Verwendung einer CNC-Fräsmaschine für transparente Teile bietet Acryl die beste Kombination aus Bearbeitbarkeit und optischen Eigenschaften.
Ideale Anwendungen: Vitrinen, Linsen, Lichtleiter, Schilder, architektonische Elemente, Komponenten für medizinische Geräte, Verkaufsdisplays.
Warum ist PTFE (Teflon) für Anwendungen mit geringer Reibung unübertroffen?
PTFE (Polytetrafluorethylen/Teflon) bietet aufgrund seiner einzigartigen Molekularstruktur mit starken Kohlenstoff-Fluor-Bindungen eine unvergleichlich niedrige Reibungsleistung. Dieses spezielle Fluorpolymer weist den niedrigsten Reibungskoeffizienten aller Feststoffe auf (0,05-0,10), der etwa halb so hoch ist wie der von HDPE, wodurch nahezu reibungsfreie Oberflächen entstehen, die sich ideal für Lageranwendungen eignen. Kunststoffe wie PTFE eignen sich für Anwendungen, bei denen minimale Reibung die Hauptanforderung ist.
Neben seiner Schmierfähigkeit bietet PTFE eine hervorragende chemische Beständigkeit gegen praktisch alle Chemikalien außer geschmolzenen Alkalimetallen und elementarem Fluor. Seine Temperaturbeständigkeit ist ebenso beeindruckend, denn es behält seine stabilen Eigenschaften von kryogenen Temperaturen bis zu 260 °C im Dauereinsatz bei. Die Entfernung während der Bearbeitung kann eine Herausforderung sein, aber die daraus resultierenden bearbeiteten Kunststoffteile bieten außergewöhnliche Leistungen bei Gleitanwendungen.
Ideale Anwendungen: Lager, Dichtungen, Dichtungsringe, Geräte zur Handhabung von Chemikalien, elektrische Isolatoren, nicht haftende Oberflächen, reibungsarme Führungen.
Ist PVC eine gute Wahl für die CNC-Bearbeitung?
PVC, oder Polyvinylchlorid, lässt sich gut zerspanen und widersteht einer breiten Palette von Säuren und Basen. Starres PVC Typ I erreicht eine Zugfestigkeit von etwa 50–52 MPa. Sein Biegemodul liegt bei etwa 3,2–3,3 GPa, laut Veröffentlichte Testdaten von Professional Plastics (ASTM D638, D790).
PVC hat eine Wärmeformbeständigkeit von etwa 80 °C bei 1,8 MPa. Im Herstellerdatenblatt ist keine maximale Dauereinsatztemperatur angegeben. Im obigen Zerspanbarkeitsindex von 0 bis 20 erreicht es 12. Scharfe Werkzeuge und gleichmäßiger Spanabtransport halten Wärme und Dämpfe während des Schnitts unter Kontrolle.
PVC kostet weniger als fast jedes andere Material in diesem Leitfaden. Das macht es zu einer häufigen Wahl für Teile im Chemikalienumgang.
Ideale Anwendungen: Chemikalientanks, Ventilkomponenten, Pumpengehäuse, elektrische Isolatoren und korrosionsbeständige Gehäuse.
Warum lässt sich PET so gut für Präzisionsteile bearbeiten?
PET, oder Polyethylenterephthalat, teilt sich mit POM den Spitzenwert der Zerspanbarkeit auf dem Index von 0 bis 20. Herstellerdaten für PET-P der Ertalyte-Qualität, zusammengefasst von ReadyPlastics, weist eine Zugfestigkeit von rund 80 MPa auf. Das Biegemodul liegt bei etwa 4,0–4,1 GPa.
PET nimmt in 24 Stunden nur etwa 0,10 % Feuchtigkeit auf, einer der niedrigsten Werte unter den technischen Kunststoffen. Die Wärmeformbeständigkeit liegt bei etwa 85 °C bei 1,8 MPa. Die Dauergebrauchstemperatur erreicht rund 100 °C.
Der Reibungskoeffizient liegt bei etwa 0,25 trocken gegen Stahl. Das eignet sich für Teile, die gegen Metall gleiten oder sich darauf drehen.
Ideale Anwendungen: Präzisionszahnräder, Buchsen, Maschinenteile mit Lebensmittelkontakt und elektrische Isolatoren, die enge Toleranzen erfordern.
Welcher Kunststoff ist am besten für die CNC-Bearbeitung geeignet?
Der ideale Kunststoff für die CNC-Bearbeitung hängt von den spezifischen Anwendungsanforderungen ab und nicht von einem universellen “besten” Material. Technische Thermoplaste wie POM bieten die ausgewogenste Kombination aus Zerspanbarkeit, Maßhaltigkeit und mechanischen Eigenschaften. Hochleistungswerkstoffe wie PEEK und PET bieten überlegene Eigenschaften zu unterschiedlichen Kosten, während Standardkunststoffe wie ABS, HDPE und PVC wirtschaftliche Lösungen für weniger anspruchsvolle Anwendungen liefern.
Die Erfahrung von Yijin Solution aus diversen Kunststoff-Bearbeitungsprojekten zeigt, dass die Materialauswahl eine der kritischsten Designentscheidungen ist. Die richtige Wahl beeinflusst Leistung, Fertigungskosten, Lieferzeit und Zuverlässigkeit gleichermaßen.
| Material | Relative Kosten | Dimensionsstabilität | Bearbeitbarkeit | Qualität der Oberflächenbehandlung | Gesamtwert |
|---|---|---|---|---|---|
| POM (Delrin) | ●●○○○ | ●●●●● | ●●●●● | ●●●●○ | ●●●●● |
| ABS | ●○○○○ | ●●○○○ | ●●●○○ | ●●●○○ | ●●●○○ |
| Nylon 6/6 | ●●○○○ | ●●○○○ | ●●●●○ | ●●●○○ | ●●●○○ |
| PEEK | ●●●●● | ●●●●● | ●●●●○ | ●●●○○ | ●●●○○ |
| Polycarbonat | ●●●○○ | ●●●○○ | ●●○○○ | ●●●●○ | ●●●○○ |
| HDPE | ●○○○○ | ●●○○○ | ●●●●● | ●●○○○ | ●●○○○ |
| Acryl | ●●○○○ | ●●●○○ | ●●●●○ | ●●●●● | ●●●●○ |
| PTFE | ●●●○○ | ●●○○○ | ●●○○○ | ●●○○○ | ●●○○○ |
| PVC | ●○○○○ | ●●●○○ | ●●●○○ | ●●●○○ | ●●●○○ |
| PET (Ertalyte) | ●●○○○ | ●●●●○ | ●●●●● | ●●●●○ | ●●●●○ |
Bewertungsskala: ● = niedrig/schlecht, ●●●●● = hoch/ausgezeichnet. Kosten, Maßhaltigkeit, Oberflächenbeschaffenheit und Gesamtwert sind relative Vergleiche innerhalb dieser Liste. Die Zerspanbarkeit entspricht dem Index von 0 bis 20 in der obigen Grafik.
Wählen Sie POM, wenn ein Bauteil enge Toleranzen und einen niedrigen Reibungskoeffizienten benötigt. Wählen Sie PEEK, wenn das Bauteil dauerhaft Hitze über 150 °C ausgesetzt ist. Wählen Sie PVC, wenn die Chemikalienbeständigkeit wichtiger ist als die Zerspanbarkeit. Wählen Sie PET, wenn Sie PEEK-ähnliche Präzision zu Standardkunststoff-Kosten benötigen. Wählen Sie ABS oder HDPE für kostengünstige Prototypen und unkritische Teile.
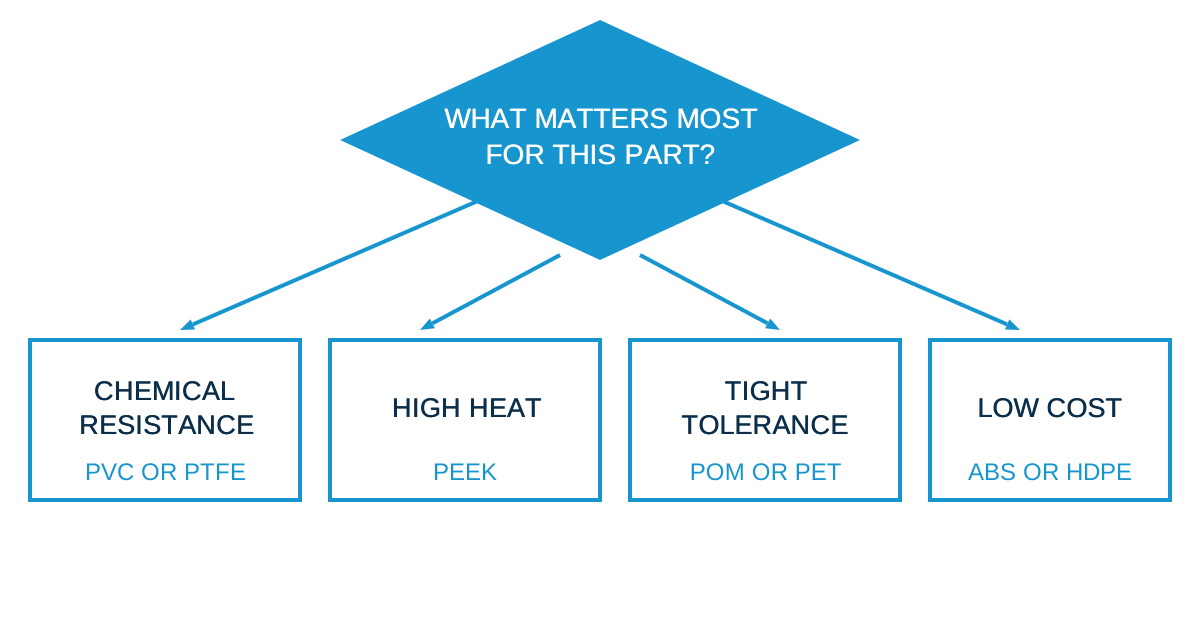
Wie wählt man den besten Kunststoff für die CNC-Bearbeitung aus?
Auswahl des Materials für die CNC-Bearbeitung erfordert eine Bewertung der mechanischen Anforderungen, der Umweltbedingungen und der Kostenbeschränkungen, um den optimalen Kunststofftyp zu ermitteln. Dabei müssen die Materialeigenschaften wie Zugfestigkeit, Schlagfestigkeit und Wärmeformbeständigkeit mit den Anforderungen der Anwendung abgestimmt werden. Die Auswahl des richtigen Kunststoffs für Ihr Projekt gewährleistet die Leistung und Langlebigkeit der Komponenten.
Bei Yijin Solution analysiert unsere Auswahlmethodik anwendungsspezifische Faktoren wie Belastungsanforderungen, Chemikalienbeständigkeit, Temperaturbereiche und Anforderungen an die Formstabilität. Wir berücksichtigen sowohl unmittelbare Leistungsanforderungen als auch langfristige Faktoren wie Alterung, UV-Belastung und Spannungsrelaxation.
Welche mechanischen Eigenschaften sind für die Kunststoffauswahl entscheidend?
Zu den kritischen Eigenschaften gehören die Zugfestigkeit (maximale Spannung vor dem Bruch), der Biegemodul (Biegefestigkeit) und die Schlagfestigkeit (Stoßdämpfungsfähigkeit). Die mechanischen Eigenschaften bestimmen die strukturelle Leistung eines Kunststoffs unter physikalischen Stress- und Belastungsbedingungen. Diese Eigenschaften variieren erheblich zwischen den einzelnen Kunststofftypen, wobei technische Kunststoffe wie PEEK und PEI höhere Festigkeitswerte aufweisen als allgemein verwendete Kunststoffe wie ABS.
Berücksichtigen Sie sowohl statische als auch dynamische Belastungsbedingungen, denen Ihre Kunststoffteile ausgesetzt sein werden. Bauteile, die ständig belastet werden, benötigen eine gute Kriechfestigkeit, während Teile, die wiederholt Stößen ausgesetzt sind, eine ausgezeichnete Schlagfestigkeit und Zähigkeit aufweisen müssen.
| Material | Zugfestigkeit (MPa) | Biegemodul (GPa) | Schlagzähigkeit (J/m) |
|---|---|---|---|
| POM (Delrin) | 60-70 | 2.8-3.1 | 80-160 |
| ABS | 40-50 | 2.1-2.4 | 200-400 |
| Nylon 6/6 | 70-85 | 2.5-3.0 | 50-150 |
| PEEK | 90-100 | 3.6-4.1 | 85-100 |
| Polycarbonat | 55-75 | 2.1-2.4 | 600-850 |
| HDPE | 20-30 | 0.7-1.0 | Keine Pause |
| Acryl | 70-80 | 3.0-3.3 | 15-20 |
| PTFE | 20-30 | 0.4-0.6 | 130-160 |
| PVC | 50-52 | 3.2-3.3 | 50-55 |
| PET (Ertalyte) | 78-80 | 4.0-4.1 | 25-30 |
Wie wirkt sich die Temperatur auf CNC-Kunststoffteile aus?
Die Temperatur beeinflusst die Leistung von Kunststoffen durch drei entscheidende Mechanismen: Wärmebeständigkeit, Wärmeausdehnung und Wärmeleitfähigkeit. Diese Eigenschaften entscheiden darüber, ob ein Kunststoff seine Form, Größe und Festigkeit in verschiedenen thermischen Umgebungen beibehält, von Gefrierbedingungen bis hin zu Hochtemperaturanwendungen.
Die Wärmeformbeständigkeitstemperatur (HDT) bezeichnet den Punkt, an dem sich ein Kunststoffteil unter Last bei erhöhten Temperaturen verformt. Diese Spezifikation ist am wichtigsten für Bauteile, die in Hochtemperaturumgebungen eingesetzt werden. Bei der Auswahl des besten Kunststoffs für das CNC-Fräsen sollten Sie den Wärmeausdehnungskoeffizienten berücksichtigen, um die Maßhaltigkeit über Temperaturbereiche hinweg sicherzustellen.
| Material | Wärmeverformungstemperatur (°C bei 1,8MPa) | Wärmeausdehnungskoeffizient (10-⁵/°C) | Max. Dauergebrauchstemperatur (°C) |
|---|---|---|---|
| POM (Delrin) | 110-115 | 11-13 | 90-110 |
| ABS | 85-100 | 7-9 | 70-80 |
| Nylon 6/6 | 75-85 | 8-10 | 80-100 |
| PEEK | 150-160 | 4.7-5.5 | 240-260 |
| Polycarbonat | 130-140 | 6.5-7.0 | 115-130 |
| HDPE | 45-55 | 12-13 | 55-70 |
| Acryl | 90-105 | 6-8 | 80-90 |
| PTFE | 55-60 | 12-15 | 260-280 |
| PVC | 80 | 5-6 | Nicht bewertet |
| PET (Ertalyte) | 85 | 5.5-6.0 | 95-100 |
Welchen chemischen Umgebungen können verschiedene Kunststoffe standhalten?
Die chemische Beständigkeit der einzelnen Kunststofftypen ist sehr unterschiedlich, da jedes Material ein eigenes Kompatibilitätsprofil mit Säuren, Basen, Lösungsmitteln und anderen chemischen Stoffen aufweist. PTFE (Teflon) bietet die größte chemische Beständigkeit, während Materialien wie Polycarbonat anfällig für bestimmte organische Lösungsmittel sind. Eine gute chemische Beständigkeit sollte auf der Grundlage der spezifischen Substanzen und ihrer Konzentrationen bewertet werden.
Die Dauer der Einwirkung wirkt sich auf die chemische Beständigkeit aus, da einige Kunststoffe einen kurzen Kontakt aushalten, sich aber bei längerer Einwirkung abbauen. Die Temperatur erschwert die Kompatibilität zusätzlich, da höhere Temperaturen in der Regel die chemischen Reaktionen beschleunigen. Dies ist besonders wichtig, wenn Kunststoffe für CNC-Bearbeitungsanwendungen in chemischen Verarbeitungsumgebungen in Betracht gezogen werden.
| Material | Säuren | Basen | Organische Lösungsmittel | Kohlenwasserstoffe | UV-Beständigkeit |
|---|---|---|---|---|---|
| POM (Delrin) | Gut | Gut | Gut | Ausgezeichnet | Schlecht |
| ABS | Schlecht | Gut | Schlecht | Schlecht | Schlecht |
| Nylon 6/6 | Schlecht | Ausgezeichnet | Gut | Ausgezeichnet | Schlecht |
| PEEK | Ausgezeichnet | Ausgezeichnet | Gut | Ausgezeichnet | Gut |
| Polycarbonat | Schlecht | Schlecht | Schlecht | Gut | Schlecht-Fair |
| HDPE | Ausgezeichnet | Ausgezeichnet | Gut | Gut | Schlecht |
| Acryl | Gut | Gut | Schlecht | Gut | Ausgezeichnet |
| PTFE | Ausgezeichnet | Ausgezeichnet | Ausgezeichnet | Ausgezeichnet | Gut |
| PVC | Ausgezeichnet | Gut | Schlecht | Gut | Ausreichend–gut |
| PET (Ertalyte) | Gut (verdünnt) | Mäßig (verdünnt) | Gut* | Gut | Messe |
*Chlorierte Lösungsmittel greifen PET an. Bestätigen Sie die Lösungsmittelbeständigkeit vor der Verwendung mit Ihrem Materiallieferanten.
Was sind die besonderen Anforderungen an die Bearbeitung von Kunststoffen?
Zu den besonderen Überlegungen bei der Bearbeitung von Kunststoffen gehören Schnittparameter, Werkzeugstrategien und Oberflächenveredelungen. Schauen wir uns diese Aspekte einmal genauer an!
Wie unterscheiden sich die Schnittparameter von denen der Metallbearbeitung?
Die Schnittparameter für die CNC-Kunststoffbearbeitung unterscheiden sich grundlegend von der Metallbearbeitung durch höhere Schnittgeschwindigkeiten, geringere Vorschübe und eine veränderte Werkzeuggeometrie. Kunststoffe erfordern Schnittgeschwindigkeiten, die in der Regel 2-3 mal höher sind als bei Aluminium, wobei die Vorschubgeschwindigkeiten um 25-50% reduziert werden, um ein Schmelzen zu verhindern. Die Bearbeitung von Kunststoffen erfordert Werkzeuge mit größeren Spanwinkeln (15-20° gegenüber 0-10° bei Metallen), um das Material eher zu schneiden als zu schieben. Die Kenntnis dieser Unterschiede ist wichtig, um den besten Kunststoff für die CNC-Fräsbearbeitung zu finden.
Das Temperaturmanagement ist bei der Kunststoffbearbeitung aufgrund der geringen Wärmeleitfähigkeit von entscheidender Bedeutung. Ohne angemessene Kühlung staut sich die Wärme schnell an und kann zu Schmelzen, Verformung oder Werkzeugverschmutzung führen, was die Genauigkeit und Oberflächengüte beeinträchtigt. Dies ist besonders wichtig beim Einsatz von CNC-Maschinen für Kunststoffmaterialien mit geringer Wärmebeständigkeit.
| Bearbeitungsparameter | Für Kunststoffe | Für Metalle | Hauptunterschied |
|---|---|---|---|
| Schnittgeschwindigkeit | Höher | Unter | Kunststoffe lassen sich leichter schneiden, aber es muss ein Hitzestau vermieden werden |
| Vorschubgeschwindigkeit | Unter | Höher | Verhindert Schmelzen und Verformung von Kunststoffen |
| Winkel der Werkzeugaufnahme | 15-20° | 0-10° | Erzeugt eine Slicing-Aktion anstelle von Pushing |
| Kühlung | Luft oder Nebel bevorzugt | Flüssiges Kühlmittel Standard | Verhindert Materialerweichung |
| Schärfe der Werkzeuge | Extrem scharf | Standard | Verringert Reibung und Wärmeentwicklung |
| Chip-Evakuierung | Kritisch | Wichtig | Verhindert Nachschneiden und Wärmestau |
Welche Spindeldrehzahlen und Spanbelastungen eignen sich am besten für welchen Kunststoff?
Schnittgeschwindigkeiten und Vorschübe in der Werkstatt variieren je nach Maschine, Werkzeug und Rüsten. Die folgenden Bereiche bieten einen Ausgangspunkt für gängige CNC-Kunststoffe, zusammengestellt aus veröffentlichte Werkzeugrichtlinien für die Kunststoffbearbeitung, selbst unter Berufung auf Onsrud Cutter, Harvey Tool und Kennametal.
| Material | Spindeldrehzahl (U/min, ungefüllt) | Spanlast (in/Zahn) | Spannutengeometrie | Hinweis |
|---|---|---|---|---|
| POM (Delrin) | 18,000-24,000 | 0.010-0.015 | Hohe Steigung | Ausgezeichnete Bearbeitbarkeit |
| ABS | 18,000-22,000 | 0.010-0.015 | Hohe Steigung | Gut zerspanbar; verhält sich wie weiches Aluminium |
| Polycarbonat | 16,000-20,000 | 0.008-0.012 | Hohe Steigung | Neigt zu Spannungsrissen; Werkzeuge scharf halten |
| Acrylglas (PMMA) | 14,000-18,000 | 0.006-0.010 | Gerade oder mäßige Steigung | Spröde; Wärmestau vermeiden |
| Nylon | 16,000-24,000 | 0.008-0.012 | Hohe Steigung | Trocknen Sie das Material vor den Präzisionsschnitten |
| Glasfaserverstärktes Nylon | 10,000-14,000 | 0.005-0.008 | Keine Angaben | Abrasiv; Hartmetallwerkzeuge verwenden |
| HDPE | 18,000-24,000 | 0.012-0.018 | Hohe Steigung | Gummiartig; aggressive Parameter verwenden |
| PTFE | 12,000-18,000 | 0.010-0.015 | Mittlere Drallsteigung | Weich; minimaler Werkzeugeingriff |
PEEK, PVC und PET erfordern eine betriebsspezifische Abstimmung. In diesem Durchgang wurden keine verifizierten Drehzahlreferenzen für diese drei Werkstoffe gefunden. Bestätigen Sie die Parameter mit Ihrem Zerspanungstechniker oder fragen Sie vor dem ersten Schnitt eine kostenlose DFM-Analyse an.
Was sind die besten Werkzeugstrategien für verschiedene Kunststoffe?
Werkzeugstrategien für die Kunststoffbearbeitung sollten auf die spezifischen Materialeigenschaften zugeschnitten sein. Für kristalline Polymere wie POM und HDPE erzeugen Einschneider mit hohen Spiralwinkeln (35-45°) saubere Schnitte und führen die Späne effektiv ab. Beim Einsatz von CNC-Maschinen für Kunststoffteile wirkt sich die Werkzeugauswahl erheblich auf die Endqualität und die Maßhaltigkeit aus.
Amorphe Kunststoffe wie Polycarbonat und Acryl profitieren von Mehrschneidenwerkzeugen (2-3 Schneiden) mit polierten Schneidkanten für optische Oberflächengüten. Hochleistungswerkstoffe wie PEEK erfordern speziell entwickelte Schaftfräser mit verbesserten Beschichtungstechnologien, um höheren Schnittkräften und Temperaturen standzuhalten. Die richtige Kombination aus Werkzeugen und Bearbeitungsparametern ist am wichtigsten, wenn Sie kundenspezifische Teile durch CNC-Kunststoffbearbeitung herstellen.
| Plastik Typ | Empfohlener Werkzeugtyp | Beschichtung | Kühlmittel-Strategie | Besondere Überlegungen |
|---|---|---|---|---|
| POM/Acetal | Schaftfräser mit einer oder zwei Spannuten | Unbeschichtet/TiN | Pressluft | Scharfe Schnittkanten |
| ABS/Styrol | Doppelschneidiger Schaftfräser | Ungestrichen | Luftstoss | Hoher Spanwinkel |
| Nylon | Einschneidiger Schaftfräser | ZrN | Nebel-Kühlmittel | Trockenes Material vor der Bearbeitung |
| PEEK/PEI | Diamantbeschichteter Schaftfräser | Diamant | Druckluft/Nebel | Starrer Aufbau erforderlich |
| Polycarbonat | Polierter Schaftfräser mit 2-3 Nuten | Ungestrichen | Nur Luft | Kühlmittel vermeiden (Rissbildung) |
| HDPE/LDPE | Einzelne Flöte mit hohem Schwung | Ungestrichen | Luftstoss | Unterstützung dünner Wände |
| Acryl | Polierte O-Flöte oder 2-Flöte | Ungestrichen | Nur Luft | Kühlmittel vermeiden (Rissbildung) |
| PTFE | Diamantbeschichteter Schaftfräser | Diamant | Luftstoss | Spezialisierte Vorrichtungen erforderlich |
Wie können Sie eine optimale Oberflächengüte bei Kunststoffteilen erreichen?
Für eine optimale Oberflächengüte bei Kunststoffteilen sind geeignete Schnittparameter, die richtige Werkzeugbestückung und effektive, auf die spezifischen Materialeigenschaften zugeschnittene Kühlstrategien erforderlich. Erhöhen Sie beim Schlichten die Schnittgeschwindigkeit um 20-30% und verringern Sie den Vorschub um 40-50% im Vergleich zum Schruppen, um glattere Oberflächen mit minimalen Werkzeugspuren zu erhalten.
Das Verständnis fräsbarer Kunststoffe für die CNC-Bearbeitung ist entscheidend für eine hervorragende Oberflächenqualität.
Bei transparenten Materialien sorgen diamantgeschliffene Werkzeuge für ein hervorragendes Finish direkt in der Maschine. Für die hochwertigste Oberfläche können Techniken wie Dampfpolieren (für ABS und Acryl) oder Flammpolieren (für Acryl) glasähnliche Oberflächen ohne Maßveränderungen erzeugen. Diese Techniken sind für die Herstellung langlebiger Kunststoffteile mit ästhetischen Anforderungen von großem Nutzen.
| Material | Optimale Schnittgeschwindigkeit | Vorschubgeschwindigkeit beim Schlichten | Beste Werkzeugart | Nachbearbeitungsoptionen |
|---|---|---|---|---|
| POM/Acetal | 500-800 m/min | 0,05-0,1 mm/Zahn | Polierte 2-Flöte | Taumelnd |
| ABS | 300-500 m/min | 0,05-0,1 mm/Zahn | Polierte O-Flöte | Polieren mit Dampf |
| Nylon | 400-600 m/min | 0,05-0,1 mm/Zahn | Einflutig | Taumeln, Gleitschleifen |
| PEEK | 250-400 m/min | 0,03-0,08 mm/Zahn | Diamantbeschichtet | Abrasives Polieren |
| Polycarbonat | 300-600 m/min | 0,05-0,08 mm/Zahn | Superpolierte 2-Flöte | Polieren mit Dampf |
| HDPE | 500-700 m/min | 0,1-0,15 mm/Zahn | Hoher Spanwinkel einflutig | In der Regel nicht erforderlich |
| Acryl | 300-500 m/min | 0,03-0,08 mm/Zahn | Diamantgeschliffene 2-Flöte | Polieren mit Dampf/Flamme |
| PTFE | 200-400 m/min | 0,1-0,2 mm/Zahn | Scharfe einflutige Flöte | In der Regel nicht erforderlich |
Welche Oberflächenbehandlungen und Nachbearbeitungsmöglichkeiten gibt es?
Oberflächenveredelungen und Nachbearbeitungstechniken verbessern sowohl die Ästhetik als auch die funktionalen Eigenschaften von CNC-gefertigten Kunststoffteilen. Diese Behandlungen verwandeln rohe bearbeitete Oberflächen in Komponenten mit spezifischen Leistungsmerkmalen. Jeder Kunststoff reagiert anders auf verschiedene Nachbearbeitungsverfahren und erfordert maßgeschneiderte Prozessparameter. Dieser Leitfaden für die besten fräsbaren Kunststoffe enthält die wichtigsten Nachbearbeitungsoptionen für optimale Ergebnisse.
Bei Yijin Solution haben wir eigene Oberflächenbehandlungsverfahren entwickelt, die auf verschiedene Kunststofftypen optimiert sind und gleichbleibende Ergebnisse über Serien hinweg gewährleisten. Unser Ansatz berücksichtigt die Molekularstruktur und Kristallinität jedes Polymers, um die effektivsten Prozessparameter für den Fertigungsprozess zu bestimmen.
Was sind die effektivsten mechanischen Veredelungsmethoden?
Mechanische Endbearbeitungstechniken verändern Kunststoffoberflächen physikalisch durch kontrollierte Abrieb- oder Schlagprozesse. Mit diesen Verfahren werden Werkzeugspuren entfernt, Übergänge geglättet und gleichmäßige Strukturen ohne chemische oder thermische Veränderung geschaffen. Die Auswahl hängt von der Materialhärte, der thermischen Empfindlichkeit und dem gewünschten ästhetischen Ergebnis ab.
Unterschiedliche Schleifmittel erzeugen spezifische Oberflächeneigenschaften, von feinen matten Oberflächen bis hin zu hochglanzpolierten Oberflächen. Bei kristallinen Polymeren wie POM und HDPE führt der kontrollierte Abrieb mit abgestufter Kornabstufung zu besseren Ergebnissen als einstufige Verfahren.
| Finishing-Methode | Prozessbeschreibung | Bestgeeignete Materialien | Oberfläche Ergebnis | Technische Vorteile |
|---|---|---|---|---|
| Perlstrahlen | Projektion von Glasmedien unter Druck bei 40-60 PSI | POM, ABS, Nylon, PEEK, PC | Gleichmäßige matte Oberfläche | Stressabbau, Entgraten |
| Taumelnd | Vibration mit Keramik- oder Kunststoffmedien | Alle Kunststoffe | Abgerundete Kanten, glatte Oberfläche | Entgraten, Kantenbearbeitung |
| Abrasives Polieren | Progressives Schleifen mit 400-2000er Körnung | Acryl, PC, PEEK | Hochglänzende Oberfläche | Nivellierung der Oberfläche, optische Klarheit |
| Micro-Finishing | Kontrollierter Abrieb mit feiner mineralischer Aufschlämmung | POM, PEEK, Nylon | Mikro-strukturierte Oberfläche | Kontrollierte Reibungseigenschaften |
| Ultraschallveredelung | Hochfrequenz-Vibration mit speziellen Medien | Empfindliche Teile aus allen Materialien | Präzisionsentgraten | Selektive Merkmalsverfeinerung |
Was sind die Umweltaspekte bei der CNC-Kunststoffbearbeitung?
Umweltaspekte bei der CNC-Kunststoffbearbeitung umfassen die Materialauswahl, die Prozesseffizienz, das Abfallmanagement und Recyclingverfahren. Diese Faktoren wirken sich sowohl auf den ökologischen Fußabdruck des Fertigungsbetriebs als auch auf die langfristige Nachhaltigkeit aus. Moderne Ansätze integrieren das Umweltbewusstsein in den gesamten Lebenszyklus der Produktion. Wenn ein Teil aus Kunststoff und nicht aus Metall sein soll, wird die Berücksichtigung dieser Umweltfaktoren immer wichtiger.
Bei Yijin Solution haben wir umfassende Umweltmanagementsysteme implementiert, die die gesetzlichen Anforderungen übertreffen und gleichzeitig die Produktionseffizienz erhalten. Unser Ansatz umfasst geschlossene Kühlkreisläufe, energieeffiziente Bearbeitungsparameter und materialspezifische Recyclingprotokolle, mit denen wir über 95 % des Kunststoffabfalls zurückgewinnen. Die besten fräsbaren Kunststoffe für CNC sind jene mit starkem Recyclingpotenzial.
Welche nachhaltigen Materialalternativen gibt es?
Zu den nachhaltigen Materialalternativen für die CNC-Bearbeitung gehören biobasierte Kunststoffe, Kunststoffe aus recyceltem Material und umweltverträgliche Verbundwerkstoffe, die die Umwelt weniger belasten, ohne die technische Leistung zu beeinträchtigen.
Bei Yijin Solution bewerten wir neue nachhaltige Materialien anhand strenger Leistungskriterien, um sicherzustellen, dass sie die Anforderungen der Anwendung erfüllen. Unser Materialwissenschaftsteam testet physikalische Eigenschaften, Langzeitstabilität und Zerspanungseigenschaften, bevor neue Materialien für die Fertigung qualifiziert werden.
| Nachhaltiges Material | Technische Zusammensetzung | Eigenschaften im Vergleich | Nutzen für die Umwelt |
|---|---|---|---|
| Biobasierte PLA-Verbundwerkstoffe | Polymilchsäure mit Naturfaserverstärkung | - 80% Stärke von ABS - Verbesserte Hitzebeständigkeit (HDT 90-110 °C) | - 65% reduziert den Kohlenstoff-Fußabdruck - Biologisch abbaubar unter industriellen Bedingungen |
| Recycelte technische Polymere | Post-industrielles PC, POM oder Nylon mit Stabilisatoren | - 90-95% der Eigenschaften von Neuware - Verbesserte UV-Stabilität | - 70-85% Verringerung des Energieverbrauchs - Vermeidung von Deponieabfällen |
| Polyamide auf Pflanzenbasis | Aus Rizinusöl gewonnenes Nylon mit Mineralverstärkung | - Vergleichbar mit Nylon 6/6 - Ausgezeichnete chemische Beständigkeit | - 40-60% Verringerung der Treibhausgasemissionen - Verringerung der Abhängigkeit von Petrochemikalien |
| Verbundwerkstoffe auf Zellulosebasis | Modifizierte Zellulose mit Vernetzungspolymeren | - Ähnlich wie ABS/PC-Blends - Natürliche Flammwidrigkeit | - Erneuerbares Grundmaterial aus der Forstwirtschaft - Biologisch abbaubar durch spezielle Behandlung |
Yijin Solution: Zuverlässige CNC-Bearbeitung für Kunststoffe
Yijin Solution bearbeitet alle zehn Kunststoffe in diesem Leitfaden in unserem Werk in Shenzhen. Unsere mehr als 100 CNC-Bearbeitungszentren verarbeiten POM, PEEK, PVC, PET und jedes andere hier behandelte Material.
Jeder Auftrag beginnt mit einer kostenlosen DFM-Analyse. Unsere Ingenieure weisen auf Material- und Toleranzrisiken hin, bevor Ihr Bauteil in die Produktion geht. Die Zertifizierung nach ISO 9001 und IATF 16949 sichert jede Serie für sicherheitskritische Branchen ab.
Bereit, Ihr Kunststoffteil zu bearbeiten? Kontakt zu unserem Ingenieurteam für eine kostenlose DFM-Prüfung und ein Angebot.
Häufig gestellte Fragen zum besten Kunststoff für die maschinelle Bearbeitung
Welches ist der billigste Kunststoff für CNC?
ABS ist aufgrund seiner geringen Kosten und seiner Bearbeitbarkeit oft der beste Kunststoff für die CNC-Bearbeitung. Welcher Kunststoff für die CNC-Bearbeitung am günstigsten ist, hängt jedoch von der Anwendung und dem Herstellungsverfahren ab. HDPE ist der beste Kunststoff für das CNC-Fräsen, da er kostengünstig ist und sich leicht schneiden lässt. Beide Materialien bieten kostengünstige Lösungen für die Herstellung von Kunststoffteilen mit guter Haltbarkeit.
Lohnt sich die CNC-Kunststoffbearbeitung?
Ja, die CNC-Bearbeitung ist eine großartige Option für die Herstellung von Kunststoffteilen mit hoher Präzision. Delrin ist aufgrund seiner Festigkeit und Stabilität eine ausgezeichnete Wahl für CNC-bearbeitete Kunststoffteile. Die Zerspanung während der Bearbeitung ist effizient, reduziert den Abfall und erhöht die Produktionsgeschwindigkeit. Die Kunststoffbearbeitung lohnt sich für Prototypen, Maschinenteile und spezielle Komponenten.
Was macht einen Kunststoff fräsbar?
Kunststoffe, die schmelz- und verformungsbeständig sind, eignen sich ideal zum Fräsen mit Hochgeschwindigkeitsschneidwerkzeugen. Delrin, Acryl und Nylon gehören zu den Spitzenreitern im Leitfaden zu den besten fräsbaren Kunststoffen für die CNC-Bearbeitung. Das Material muss ein ausgewogenes Verhältnis zwischen Zähigkeit und Bearbeitbarkeit aufweisen, um hochwertige Maschinenteile herzustellen. Die Wahl des richtigen Kunststoffs gewährleistet Genauigkeit, Effizienz und Kosteneffizienz bei der CNC-Bearbeitung.
Ist PVC oder PET besser für die CNC-Bearbeitung?
PVC und PET lassen sich beide gut zerspanen und widerstehen einer Vielzahl von Chemikalien. PVC ist günstiger und eignet sich für Chemikalientanks, Ventile und Gehäuse. PET hält engere Toleranzen ein und ist bei Dauerhitze bis etwa 100 °C leistungsfähiger. Wählen Sie PET für Präzisionszahnräder und Teile mit Lebensmittelkontakt.
Was bedeutet eine Zerspanbarkeitsbewertung für CNC-Kunststoffe?
Eine Zerspanbarkeitsbewertung gibt an, wie leicht sich ein Kunststoff zerspanen lässt. Sie spiegelt Schnittkraft, Spanbildung, erreichbare Oberflächengüte und Werkzeugverschleiß wider. Eine veröffentlichte Skala reicht von 0 bis 20, wobei 20 das am leichtesten zu bearbeitende Material kennzeichnet. POM und Ertalyte auf PET-Basis erreichen beide 20 auf dieser Skala. Polycarbonat schneidet mit etwa 8 am schlechtesten ab, da es der Schnittkraft widersteht und Werkzeuge schneller abstumpfen lässt. Die vollständige Übersicht finden Sie in der Zerspanbarkeitstabelle weiter oben in diesem Leitfaden.
Zurück zum Anfang: Arten von Kunststoffen für die CNC-Bearbeitung