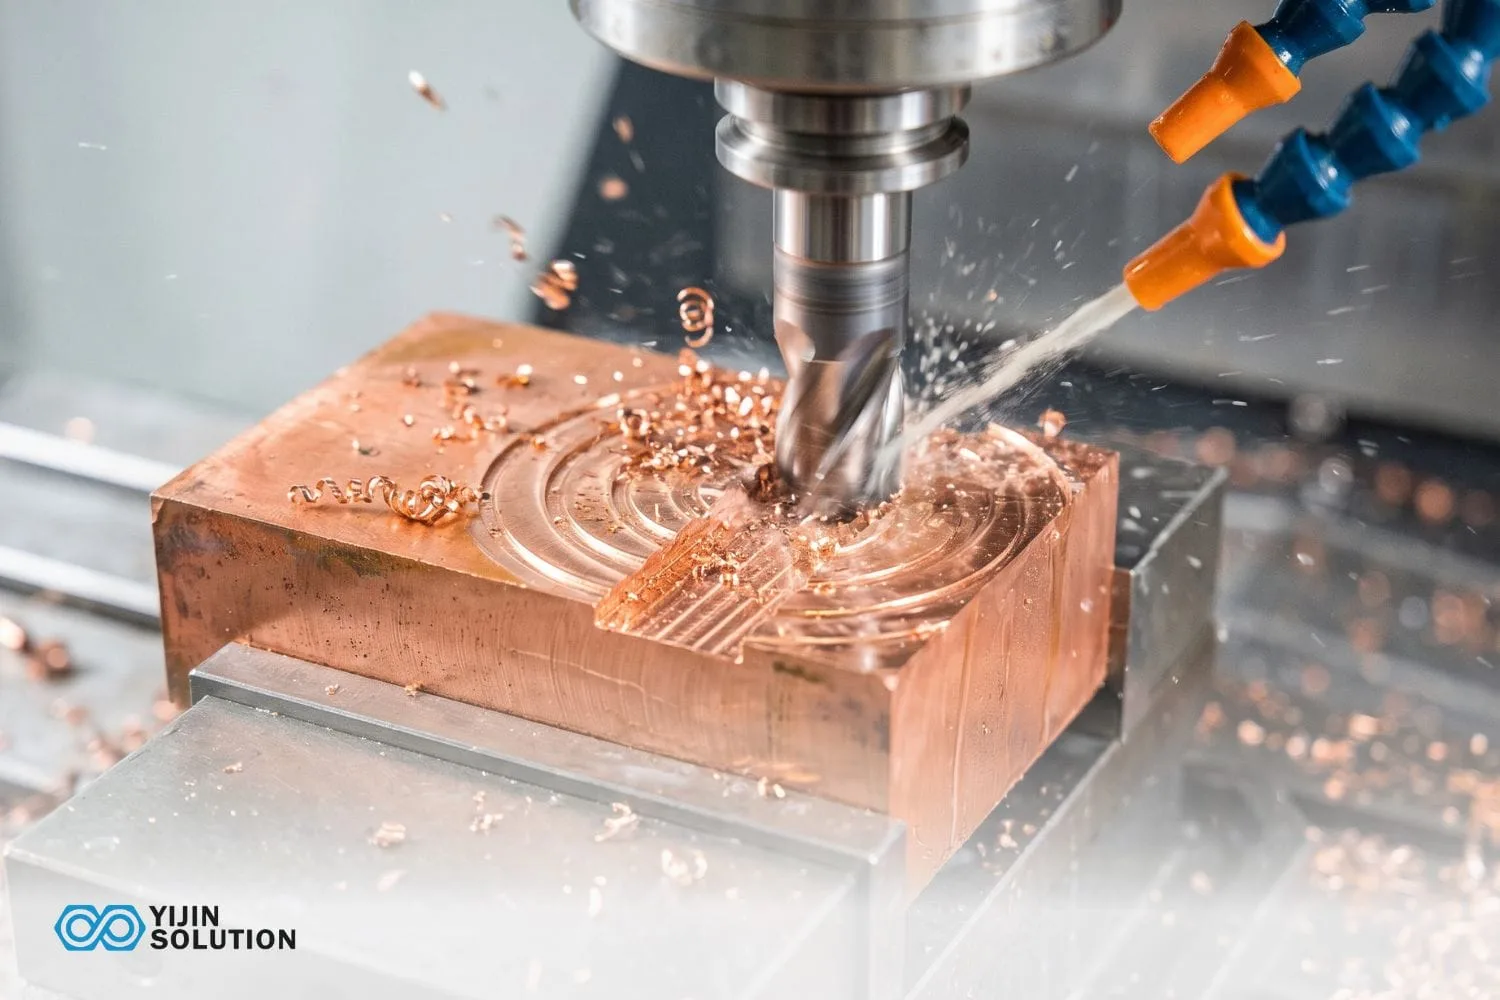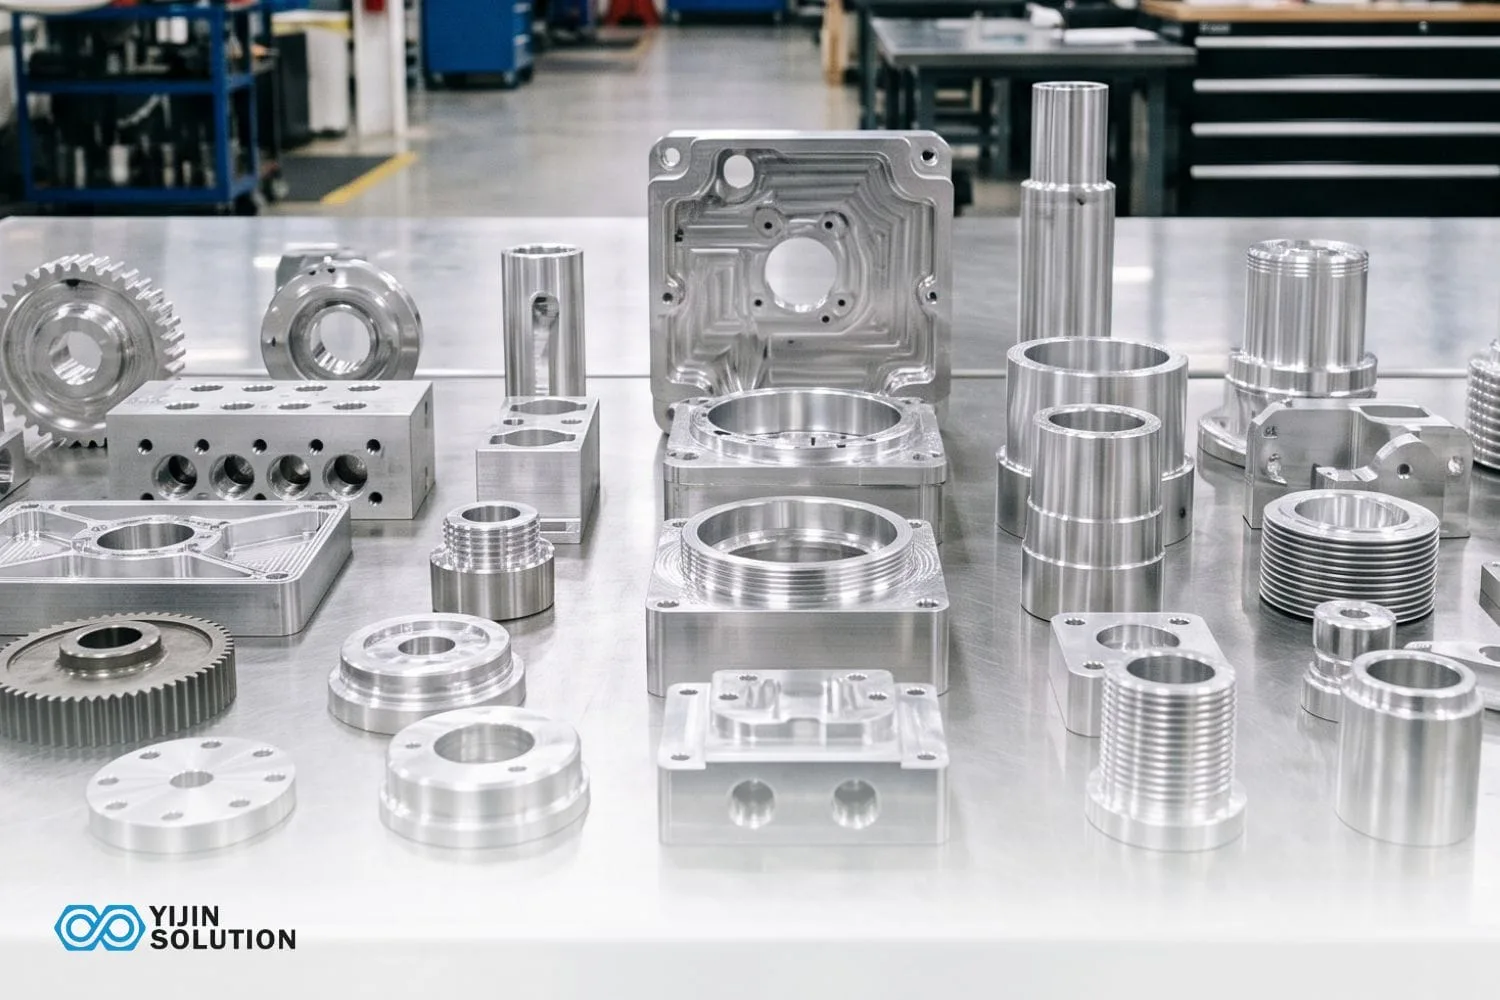
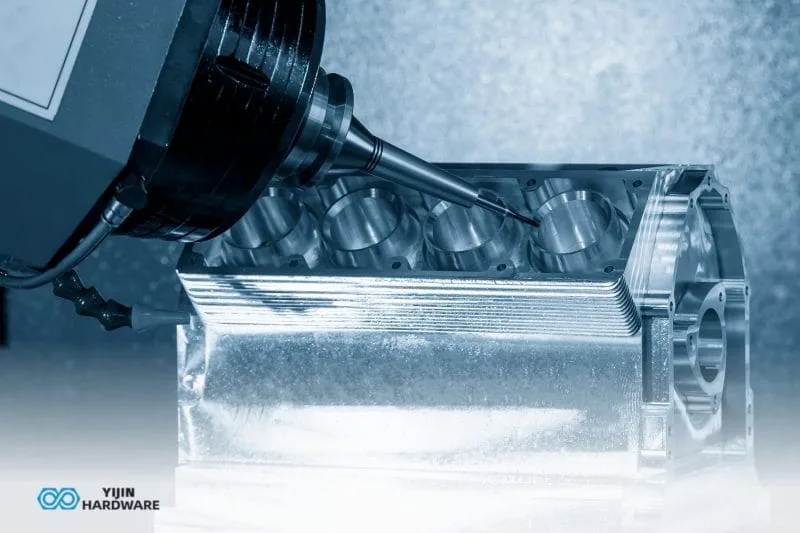
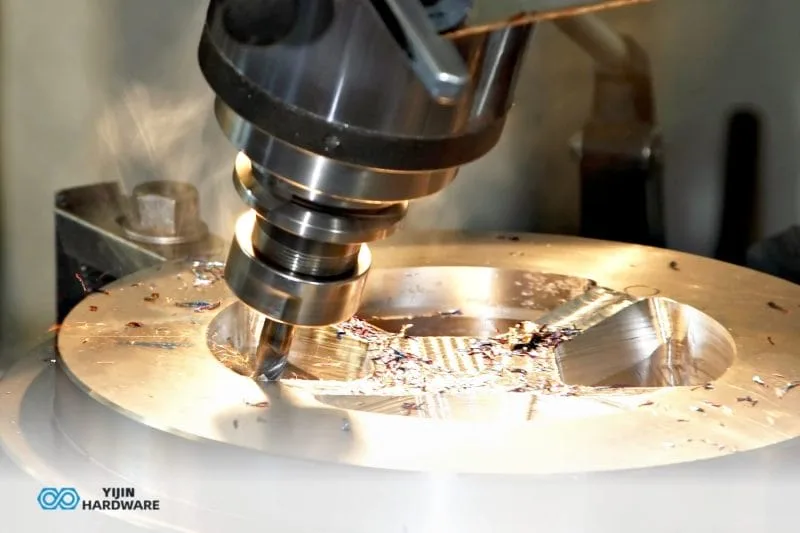

Scharfe Innenecken beim CNC-Fräsen sind innere Schnittpunkte an einem gefrästen Teil: zwei Wände, die in einem 90-Grad-Winkel aufeinandertreffen, ohne dass eine Verrundung angegeben ist. Sie sind eines der häufigsten Fertigbarkeitsprobleme bei gefrästen Teilen, da ein zylindrischer Schaftfräser physisch nicht in eine quadratische Innenecke gelangen kann. Ein 6-mm-Schaftfräser hinterlässt beispielsweise einen Radius von mindestens 3 mm in jeder Tasche, die er fräst.
Dieser Leitfaden erklärt, warum scharfe Innenkanten entstehen, was sie kosten und wie man mit ihnen umgeht, von einfachen Konstruktionsänderungen bis hin zum Drahterodieren für Teile, die tatsächlich eine scharfe Kante benötigen. Das Ziel ist, das Teil fertigungsgerecht zu halten, ohne die Funktion zu verlieren.
Was sind scharfe Innenkanten beim CNC-Fräsen?
Eine scharfe Innenkante ist jede innere Schnittstelle, an der zwei Wände oder Flächen in einem Winkel von 90 Grad oder nahe daran aufeinandertreffen, ohne dass eine Verrundung oder ein Radius angegeben ist. Auf einer Zeichnung sieht sie wie ein sauberer rechter Winkel aus. In einem gefertigten Teil ist sie das fast nie.
Außenecken verhalten sich anders. Ein rotierender Schaftfräser kann die Außenkante eines Blocks abfahren und ohne Schwierigkeiten eine scharfe Außenecke hinterlassen, da das Werkzeug einfach die Außengeometrie profiliert. Innenecken sind der umgekehrte Fall. Wenn ein zylindrischer Fräser in eine Tasche oder einen Schlitz eintaucht, verhindert sein eigener Durchmesser, dass er eine quadratische Ecke erreicht.
Der Grund dafür ist, dass CNC-Fräsen verwendet ein rotierendes zylindrisches Werkzeug, um Material abzutragen. Wenn dieses Werkzeug entlang einer Wand schneidet und die Richtung ändert, um entlang einer angrenzenden Wand zu schneiden, durchläuft es einen Bogen an der Ecke. Der Mindestradius dieses Bogens entspricht dem halben Werkzeugdurchmesser. Ein 6-mm-Schafffräser hinterlässt einen Mindestradius von 3 mm. Ein 10-mm-Schafffräser hinterlässt einen Mindestradius von 5 mm. Kleinere Werkzeuge erzeugen engere Ecken, aber die Beziehung erreicht nie null.
Warum scharfe Innenkanten bei CNC-Teilen ein Problem sind
Die richtige Auslegung der Eckgeometrie wirkt sich auf Passung, Funktion und Kosten über die gesamte Lebensdauer eines Bauteils aus. Sind Innenradien korrekt spezifiziert, laufen die Werkzeugwege gleichmäßig, die Zykluszeiten bleiben planbar und das Bauteil lässt sich wie vorgesehen montieren. Falsch spezifiziert erhöhen sie Zykluszeit, Werkzeugkosten und Nacharbeitsrisiko.
- Zerspanbarkeitsgrenzen. Wenn ein Fräser in eine enge Innenecke eintritt, greift er am inneren Bogen mehr Material an. Dieser erhöhte Werkzeugeingriff erzeugt höhere Schnittkräfte und kann zu Werkzeugablenkung führen, insbesondere bei kleineren Schaftfräsern in der Tiefe. Die Vorschubgeschwindigkeiten sinken. In tiefen, schmalen Taschen mit engen Ecken benötigt der Programmierer möglicherweise mehrere Durchgänge mit zunehmend kleineren Werkzeugen, um sich der spezifizierten Geometrie zu nähern.
- Kosten und Lieferzeit. Enge Innenradien erhöhen die Kosten auf verschiedene Weise. Kleinere Werkzeuge laufen langsamer. Mehrere Werkzeugwechsel erhöhen die Zykluszeit. In manchen Fällen wird ein zusätzliches Verfahren wie Drahterodieren erforderlich. Eine Tasche, die in einem Arbeitsgang mit großzügigem Eckradius bearbeitet wird, kann drei Arbeitsgänge erfordern, wenn die Zeichnung nahezu scharfe Ecken vorschreibt.
- Funktionale Passung. Hier kommt es am meisten darauf an. Wenn ein Vierkanteinsatz, ein Lagerblock oder ein passender Halter bündig an zwei Wänden anliegen muss, verhindert selbst ein kleiner Restradius an der Inneneke einen vollflächigen Kontakt. Das Gegenstück lässt sich entweder nicht montieren oder es kippelt auf dem Radius und bildet eine instabile Verbindung. Montagekonflikte durch ungeplante Innenradien sind einer der häufigsten Gründe, warum Teile aus der Werkstatt zur Überprüfung zurückkommen.
- Qualitätsrisiko. Sehr kleine Werkzeuge in enge Innenradien bei harten Werkstoffen (Edelstahl, Titan, Werkzeugstähle) erhöht das Risiko von Werkzeugbruch. Ein gebrochenes Werkzeug mitten im Schnitt kann das Teil unbrauchbar machen und die Vorrichtung beschädigen. Das Risiko steigt mit dem Verhältnis von Länge zu Durchmesser.
Einige dieser Probleme sind unbeabsichtigt. Importierte CAD-Modelle weisen oft standardmäßig scharfe Kanten auf. Alte Zeichnungen werden ohne Prüfung weitergeführt. Designer, die an der Optik arbeiten, geben manchmal scharfe Innenkanten vor, ohne die Auswirkungen auf die Bearbeitung zu bedenken. Eine schnelle DFM-Analyse vor der Angebotserstellung erfasst die meisten dieser Fälle.
Was ist die Regel für scharfe Kanten?
Die Regel für scharfe Kanten bei CNC-Bearbeitung ist eine Konstruktionsrichtlinie: Innenradien an Ecken sollten dem Radius des verwendeten Schneidwerkzeugs entsprechen oder ihn übertreffen, und der Radius sollte ausdrücklich in der Zeichnung angegeben werden statt als “scharf” oder undefiniert zu bleiben.
Praktisch bedeutet das: Jede Innenkante in einer CNC-gefrästen Tasche oder Nut hat einen Radius. Der Konstrukteur muss einen Radius vorgeben, mit dem das Teil noch funktioniert, damit der Zerspaner nicht raten muss.
Ein sinnvoller Ausgangspunkt ist die Angabe eines Eckenradius von mindestens dem 1,5-Fachen des Werkzeugradius. Für einen 6-mm-Schafffräser mit 3 mm Radius bedeutet das einen Eckenradius von mindestens 4,5 mm. Dieser Freiraum reduziert den prozentualen Werkzeugeingriff an der Ecke, verbessert Oberflächengüte, verlängert die Standzeit und hält die Bearbeitungszeit kurz.
Tiefere Taschen können größere Radien erfordern. Mit zunehmender Taschentiefe im Verhältnis zum Werkzeugdurchmesser nimmt die Steifigkeit des Werkzeugs ab. Ein Eckenradius, der bei 5 mm Tiefe funktioniert, kann bei 25 mm Tiefe mit demselben Werkzeug zu Rattern und Werkzeugablenkung führen. Der Radius sollte mit dem Merkmal skalieren und nicht unabhängig von der Geometrie bei einem festen Wert liegen.
Welche Eckenradien sind tatsächlich erreichbar bei CNC-Bearbeitung?
Die folgende Tabelle zeigt die ungefähren minimalen Innenradius-Eckwerte für verschiedene Werkzeugdurchmesser. Es handelt sich um Richtwerte auf Basis von Standardwerkzeugen, nicht um feste Regeln, die für jedes Projekt gelten. Die tatsächliche Machbarkeit hängt von Werkstoff, Taschentiefe, Längen-Durchmesser-Verhältnis und Rüsten der Maschine ab.
| Werkzeugdurchmesser | Min. Innenradius der Ecken | Typische Anwendung | Anmerkungen |
|---|---|---|---|
| 2 mm | 1,0 bis 1,5 mm | Feine Detailmerkmale, flache Taschen | Geringes L/D erforderlich; begrenzte Tiefe |
| 4 bis 6 mm | 2 bis 3 mm | Allgemeine Taschen, Nuten | Häufigster Bereich in der Serienfertigung |
| 8 bis 12 mm | 4 bis 6 mm | Tiefere Taschen, strukturelle Merkmale | Größere Werkzeuge bieten mehr Steifigkeit und höhere Vorschübe |
Mehrere Faktoren sorgen dafür, dass der erreichbare Radius größer oder kleiner ausfällt, als der Werkzeugradius allein vermuten lässt.
- Verhältnis von Werkzeuglänge zu -durchmesser. Ein L/D-Verhältnis über 4:1 erhöht die Durchbiegung und das Risiko von Ratterschwingungen. Tiefere Konturen erfordern entweder einen größeren Eckradius oder ein steiferes Werkzeug, oft beides.
- Materialhärte. Aluminium ist gutmütig. Edelstahl und Titan sind es nicht. Härtere Werkstoffe erfordern steifere Aufspannungen, was meist größere Werkzeuge und größere Eckenradien bedeutet.
- Taschengeometrie. Eine Durchgangstasche ermöglicht Spanabfuhr und Kühlmittelströmung von beiden Seiten. Eine Sacktasche fängt Späne und Wärme am Boden, besonders in Ecken. Sacktaschen mit engen Innenradien gehören zu den teuersten CNC-Merkmalen, die zuverlässig zu bearbeiten sind.
Engere Radien erfordern kleinere Werkzeuge, die langsamer laufen, stärker nachgeben und schneller verschleißen. Jede Verkleinerung des Werkzeugdurchmessers erhöht die Bearbeitungszeit und die Kosten. Den größten Radius zu wählen, den die Konstruktion zulässt, ist fast immer die richtige Entscheidung.
So gehen Sie mit scharfen Innenkanten um in CNC-Teile
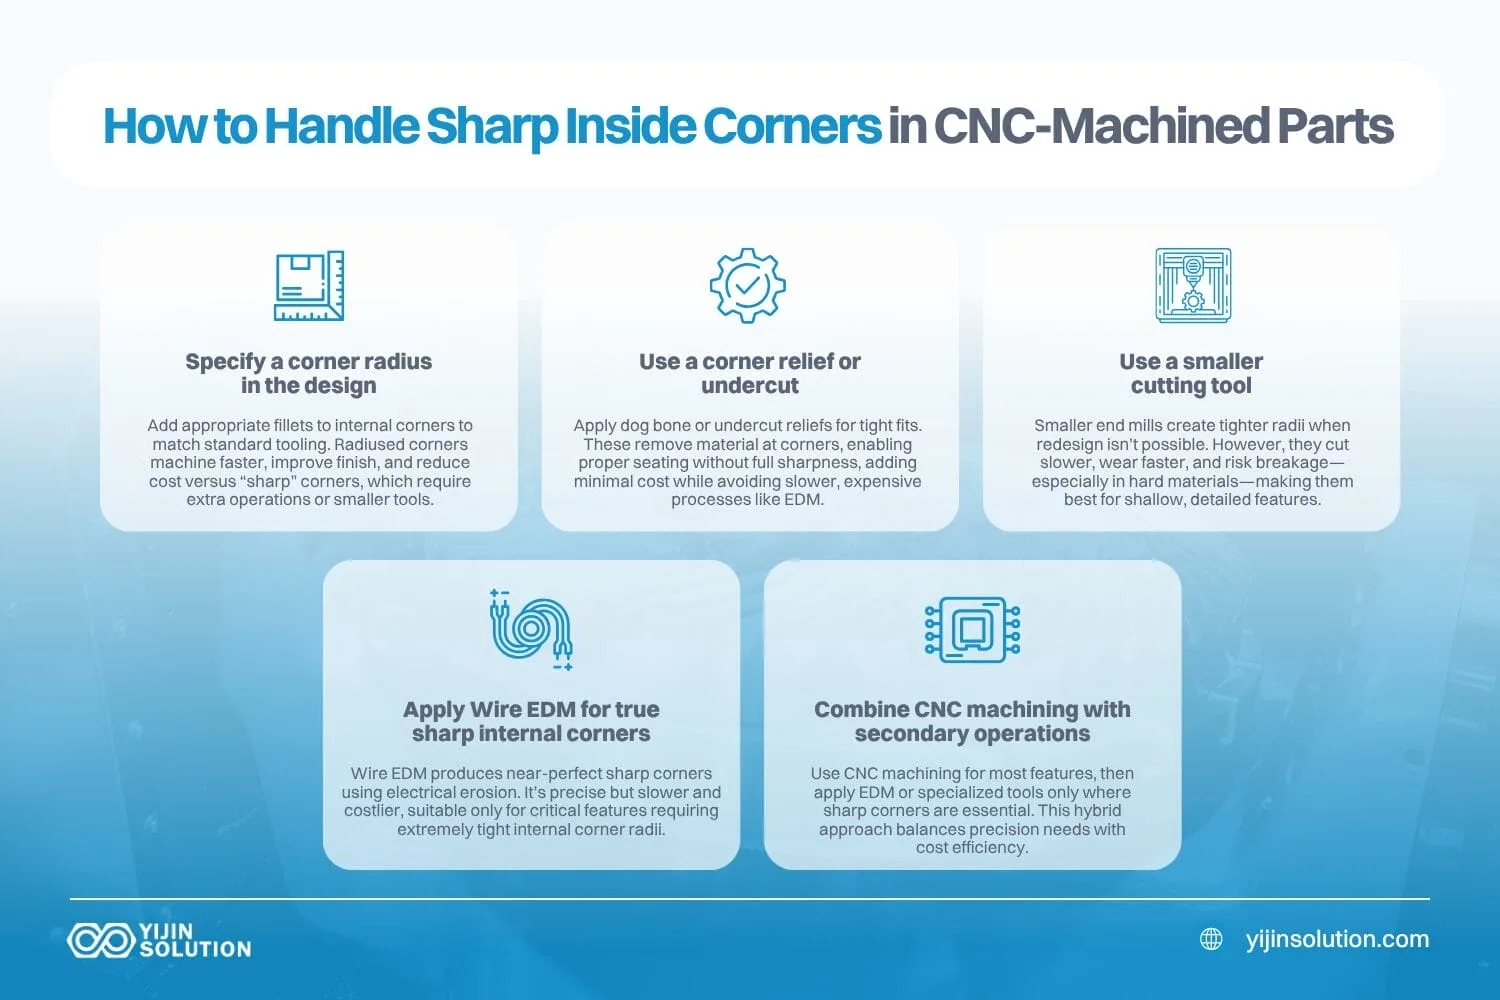
Die meisten Teile benötigen nicht jede Innenkante scharf. Die folgenden Ansätze wirken als System zusammen. Ein einzelnes Teil kann großzügige Radien an nicht funktionalen Taschen, eine Hundeknochen-Aussparung an der Auflage eines Halters und Drahterodieren an einer kritischen Passfeder nutzen. Die richtige Kombination hängt von der Funktion des Teils ab, nicht von einer einzelnen Regel.
Einen Eckenradius im Design festlegen
Dies ist der einfachste und wirtschaftlichste Ansatz. Fügen Sie an InnenEcken eine Verrundung oder einen Eckenradius hinzu, der zum verfügbaren Werkzeug passt, anstatt die Ecke undefiniert zu lassen oder als “scharf” zu kennzeichnen.”
Ein Eckenradius von mindestens dem 1,5-Fachen des Werkzeugradius reduziert den Werkzeugeingriff an der Ecke, verbessert die Oberflächengüte und verlängert die Standzeit. Eine 4 mm-Verrundung an einer nicht funktionalen Taschentwand kostet beim Fräsen fast nichts. Wird dieselbe Ecke “scharf” gelassen, erfordert das entweder eine spezielle Werkzeugbahn mit kleinerem Fräser oder einen zweiten Arbeitsgang — beides kostet Zeit und Geld.
Die Designfrage lohnt sich frühzeitig: Muss diese Ecke aus funktionalen Gründen eng sein, oder ist es einfach die CAD-Voreinstellung? Meistens ist es die Voreinstellung. Eine fünfminütige Prüfung des CAD-Modells vor der Anfrage erfasst scharfe Kanten an importierter Geometrie, die Konstrukteure häufig übersehen, und spart am Ende Tage.
Freistich oder Hinterschneidung verwenden
Wenn eine Ecke enger sein muss, als es das Standardwerkzeug zulässt, typischerweise wenn ein Vierkanteinsatz, eine Passfeder oder ein Block bündig an zwei Wänden anliegen muss, löst eine Eckentlastung das Problem, ohne dass eine wirklich scharfe Ecke über die gesamte Fläche erforderlich ist.
Eine Dog-Bone-Entlastung, manchmal Knochenradius genannt, fügt an jeder Innen Ecke eine kleine kreisförmige Tasche hinzu. Der Taschendurchmesser ist größer als der Werkzeugradius, sodass der Fräser die Eckengeometrie vollständig ausräumen kann. Das Gegenstück sitzt an den flachen Oberflächen an, wobei die Entlastung an der Schnittstelle für Freiraum sorgt.
T-Nuten und Freistellungen an Ecken funktionieren nach einem ähnlichen Prinzip: Material wird an der Ecke entfernt, damit das Gegenstück passt. Die Kostenauswirkung ist minimal, nur eine zusätzliche Werkzeugbahn pro Ecke, kein zusätzlicher Prozess erforderlich. Im Vergleich zu Drahterodieren oder Senkerodieren sparen Eckfreistellungen sowohl Lieferzeit als auch Budget.
Dog-Bone-Entlastungen sind am fertigen Teil sichtbar. Bei Sichtanwendungen kann dies relevant sein. Bei strukturellen Baugruppen, Vorrichtungen und Innentaschen ist es selten ein Problem.
Verwenden Sie ein kleineres Schneidwerkzeug
Ein kleinerer Schaftfräser erzeugt einen kleineren Eckenradius. Das ist manchmal die richtige Lösung, wenn der Innenradius eng sein muss und das Teiledesign nicht geändert werden kann, zum Beispiel bei einem Alttteil oder einem für die Serie eingefrorenen Design.
Der Kompromiss ist real. Kleinere Werkzeuge laufen mit niedrigeren Vorschubgeschwindigkeiten, sind anfälliger für Verformung und haben ein höheres Bruchrisiko bei härteren Materialien. Ein 2-mm-Schaftfräser in Edelstahl 316 verhält sich nicht wie ein 2-mm-Schaftfräser in Aluminium 6061. Der Edelstahl erfordert niedrigere Schnittgeschwindigkeiten, geringere Spanbelastungen und kürzere Zustellungen.
Werkzeuge mit einem Durchmesser unter 3 mm sind in der Regel für flache Merkmale mit niedrigem Längen-Durchmesser-Verhältnis reserviert. Ein 2-mm-Werkzeug, das 15 mm tief in gehärteten Werkzeugstahl eindringt, bricht, bevor der Schnitt abgeschlossen ist, und das Bauteil wird wahrscheinlich verschrottet.
Kostenauswirkung: Kleinere Werkzeuge erhöhen sowohl die Bearbeitungszeit als auch die Werkzeugkosten, insbesondere bei härteren Materialien. Der Ansatz funktioniert für flache Taschen und feine Details, ist aber für tiefe Merkmale ein letzter Ausweg.
Wenden Sie Drahterodieren für wirklich scharfe Innenkanten an
Drahterodieren, oder Wire EDM, ist das Standardverfahren zur Herstellung nahezu scharfer Innenradien. Die Drahtelektrode folgt dem programmierten Pfad und schneidet durch elektrische Erosion, nicht durch mechanischen Kontakt, sodass der erreichbare Radius durch den Drahtdurchmesser und den Funkenspalt begrenzt wird und nicht durch die Schneidengeometrie.
Ein 0,25 mm Draht erzeugt einen Innenradius von etwa 0,13 mm. Ein 0,10 mm Draht kommt auf etwa 0,06 mm. Das ist nahe genug an “scharf” für nahezu jede technische Anwendung, einschließlich Stanz- und Schneidwerkzeugen, Präzisionspassfedernuten und eng tolerierten Durchgangstaschen, wenn ein Passstück eine nahezu null Ecke erfordert.
Die Drahterosion hat Einschränkungen. Sie schneidet nur durchgehende Merkmale, sodass Sacklöcher ausgeschlossen sind. Jedes Merkmal benötigt ein vorgebohrtes Startloch, durch das der Draht gefädelt wird. Und der Prozess ist langsamer und teurer pro Teil als das Standard-CNC-Fräsen.
Draht-EDM ist sinnvoll, wenn die Innenkante aus funktionalen Gründen wirklich scharf sein muss und nicht mit einer Kantenentlastung oder einer geringfügigen Konstruktionsänderung gelöst werden kann. Bei nicht funktionalen Innenkanten verursacht es Kosten ohne Mehrwert.
CNC-Bearbeitung mit Nachbearbeitungsschritten kombinieren
Die meisten Teile, die mit “scharfen Innenkanten” in der Zeichnung ankommen, brauchen nur bei wenigen dieser Kanten wirklich scharfe Kanten. Der Rest ist kosmetisch oder funktionslos.
Ein hybrides Fertigungskonzept löst diese Aufgabe wirtschaftlich. Die DFM-Analyse ermittelt, welche Innenkanten funktional kritisch sind. Standard-CNC-Fräsmaschinen bearbeiten den Großteil der Merkmale des Bauteils. Drahterodieren, Senkerodieren oder spezielles Werkzeug werden nur an den Kanten eingesetzt, die es erfordern.
Dieser Ansatz hält die Stückkosten unter Kontrolle, weil der teure Zweitprozess auf die Merkmale beschränkt bleibt, die ihn tatsächlich benötigen. Der Rest des Bauteils wird mit Standard-Zykluszeiten und Standardwerkzeugen bearbeitet, verfügbar in unserem CNC-Bearbeitungsdienstleistungen.
Der Schritt der DFM-Analyse ist es, der dies möglich macht. Ohne ihn kalkuliert der Betrieb entweder das gesamte Teil so, als ob jede Ecke EDM erfordert, was die Kosten in die Höhe treibt, oder bearbeitet alles konventionell und liefert Ecken, die nicht der Spezifikation entsprechen.
Jede Kontur einmal festlegen – bereits in der Zeichnungsphase
Die Wahl zwischen Eckenradius, Freistich, kleinerem Werkzeug oder Drahterodieren ist eine Frage der Prozessplanung, und der effizienteste Zeitpunkt, sie zu beantworten, ist vor Beginn der Bearbeitung.
Die über 100 CNC-Bearbeitungszentren von Yijin Solution decken 3-, 4- und 5-Achs-Arbeiten für die frässeitigen Ansätze ab, mit Drahterodieren für die Ecken, die wirklich scharf sein müssen. Jede Ecke wird während der DFM-Analyse individuell geprüft, damit nicht pauschal Erodieren ins Angebot einfließt.
Teilezeichnung übermitteln um die Kontur für jede Ecke vor der Angebotserstellung festzulegen.
CNC-Fräsen: Häufige Fragen zu scharfen Innenkanten
Die folgenden Fragen decken die häufigsten Fragen von Einkäufern zur Spezifikation und Bearbeitung von Innenkehlen ab.
Kann CNC-Bearbeitung scharfe Innenkanten erzeugen?
Mit CNC-Bearbeitung lässt sich mit Standard-Schaftfräsern keine wirklich scharfe Innenecke erzeugen. Die Werkzeuggeometrie hinterlässt immer einen Radius, der mindestens dem halben Durchmesser des Fräsers entspricht. Wirklich scharfe Innenecken erfordern Drahterodieren, Senkerodieren oder eine Eckentlastung im Design. Für die meisten Anwendungen ist die Angabe eines Eckenradius, der zu Standardwerkzeugen passt, der praktischere und wirtschaftlichere Ansatz.
Was ist der minimale Innenradius, den ich für die CNC-Bearbeitung angeben kann?
Der minimale Innenradius hängt vom kleinsten Werkzeug ab, das Ihr Fertiger für dieses Merkmal verwenden kann, typischerweise zwischen 0,5 mm und 3 mm für die meisten Produktionsanwendungen. Taschentiefe und Materialhärte beeinflussen beide, was erreichbar ist. Ein 2-mm-Schaftfräser kann einen 1-mm-Radius in flachem Aluminium 6061 erzeugen, aber derselbe Radius in der Tiefe in Edelstahl ist möglicherweise nicht praktikabel. Eine DFM-Analyse ist der richtige Weg, um zu bestätigen, was für ein bestimmtes Teil erreichbar ist.
Was ist eine Hundeknochen-Entlastung, und wann sollte ich sie einsetzen?
Eine Hundeknochen-Entlastung ist ein kreisförmiger Ausschnitt, der an einer Innenecke hinzugefügt wird und größer als der Werkzeugradius ist, damit der Fräser die Ecke vollständig freiräumen kann und die Passfläche frei von Störungen bleibt. Sie ist die Standardlösung, wenn ein quadratischer Einsatz, eine Passfeder oder ein Block bündig an zwei Wänden anliegen muss. Die Entlastung fügt minimale Bearbeitungszeit hinzu und vermeidet die Notwendigkeit von Sekundärprozessen wie Drahterodieren.
Ist Drahterodieren für scharfe Innenkanten immer erforderlich?
Nein. Drahterodieren ist nur gerechtfertigt, wenn eine wirklich scharfe Ecke funktional erforderlich ist und nicht durch eine Konstruktionsänderung gelöst werden kann. Für die meisten Anwendungen ist ein Eckenradius oder eine Hundeknochen-Aussparung der richtige Ansatz und kostet deutlich weniger. Drahterodieren erhöht die Lieferzeit und die Kosten und sollte Funktionen vorbehalten bleiben, die tatsächlich einen nahezu null Radius erfordern.
Wie wirken sich Innenradius-Ecken auf die Bearbeitungskosten aus?
Engere innere Eckenradien erfordern kleinere Werkzeuge, langsamere Vorschübe und manchmal zusätzliche Rüstvorgänge oder Nachbearbeitungsschritte. Jede Verkleinerung des Werkzeugdurchmessers erhöht sowohl Bearbeitungszeit als auch Werkzeugkosten. Den größten inneren Eckenradius zu spezifizieren, den die Konstruktion zulässt, ist eine der einfachsten Möglichkeiten, die Kosten pro Teil zu senken, ohne die Funktion des Teils zu verändern.
Zurück zum Anfang: Scharfe CNC-Innenecken: Was sie sind, warum sie ein Problem darstellen und wie man damit umgeht