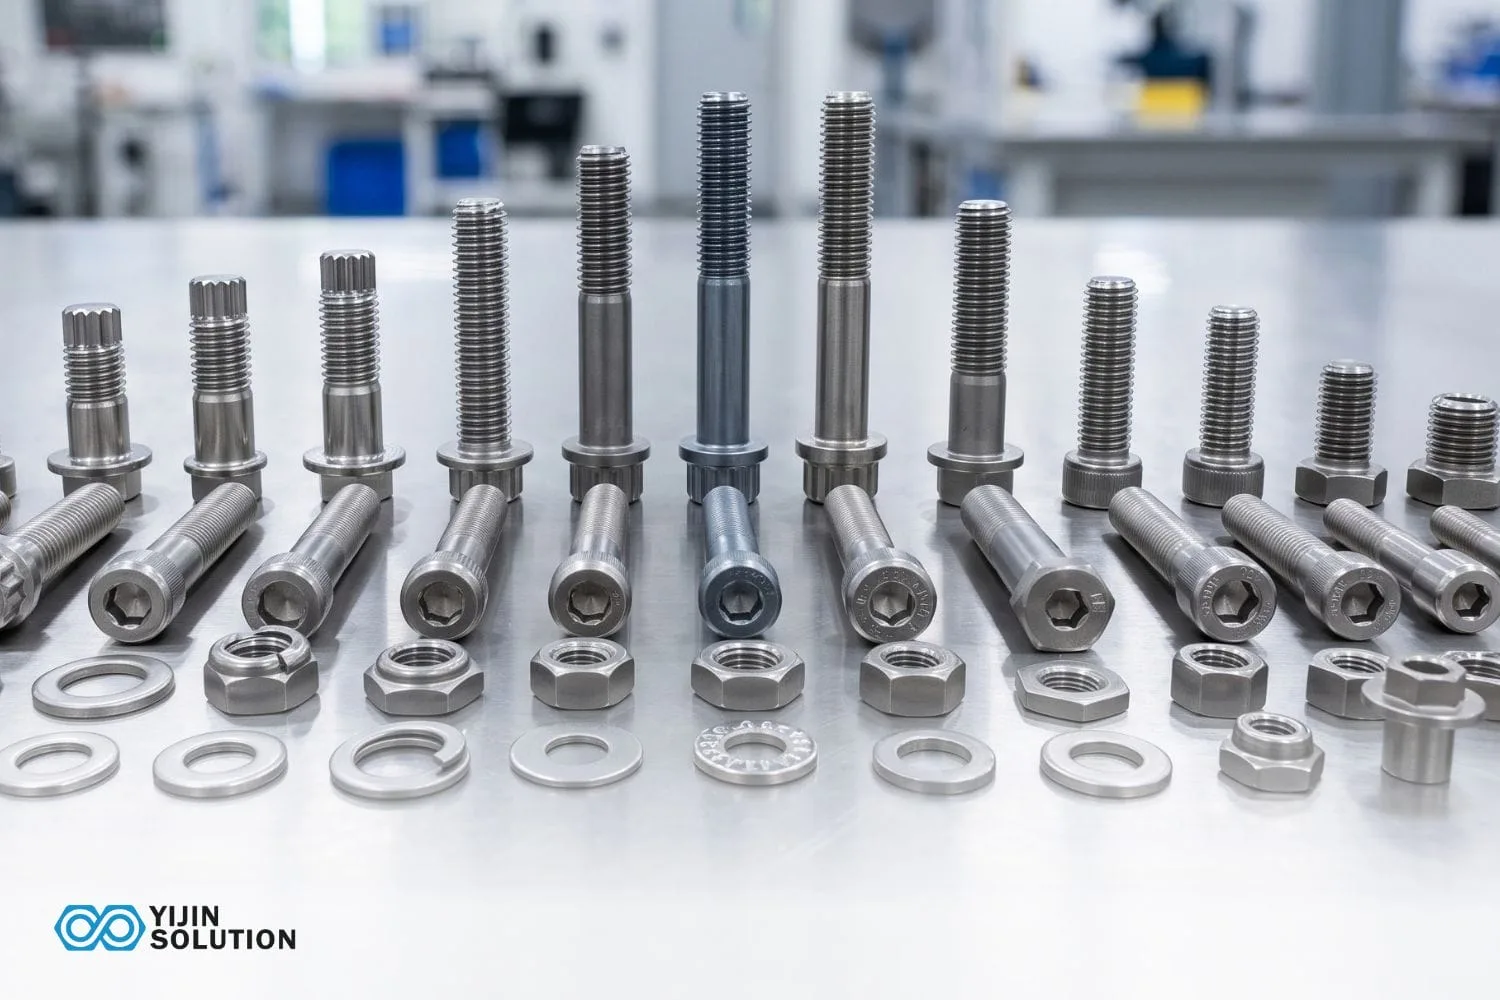

Hochfeste Verbindungselemente decken ein breites Spektrum ab, das von Sechskantschrauben der SAE-Klasse 8 über metrische Steckschlüsseleinsätze der Klasse 10.9 bis hin zu vollständig maßgefertigten legierten Schrauben reicht. Die Zugfestigkeit in diesem Bereich reicht von 830 MPa am unteren Ende des Strukturbereichs bis hin zu 1.200 MPa. Die Auswahl der Güteklasse in Verbindung mit der Wahl des Materials, der Wärmebehandlung und der Gewindeform bestimmt die tatsächliche Belastung, die ein Verbindungselement im Betrieb tragen kann.
Dieser Leitfaden behandelt die Funktionsweise von Gütesystemen, die Frage, welche Materialien für welche Umgebungen geeignet sind, welche Arten von hochfesten Verbindungselementen es gibt und die praktischen Konstruktionsentscheidungen, die darüber entscheiden, ob ein gut spezifiziertes Verbindungselement im Einsatz tatsächlich effizient funktioniert.
Was sind hochfeste Verbindungselemente?
Hochfeste Verbindungselemente sind Bolzen, Schrauben, Stifte und Muttern, die für hohe Zug- und Scherkräfte sowie Ermüdungsbelastungen ausgelegt sind. Sie beginnen bei einer Mindestzugfestigkeit von 800 MPa oder höher. Der Unterschied zu Standardverbindungselementen besteht nicht nur in der Materialqualität, sondern auch in der Kombination aus Legierungszusammensetzung, Wärmebehandlung, Gewindeform, Präzision und Maßkontrolle. Diese Variablen bestimmen, wie sich ein Verbindungselement bei anhaltender Belastung verhält.
Eine Schraube der Klasse 12.9 und eine Schraube der Klasse 4.8 mögen auf einem Regal identisch aussehen, aber unter Last verhalten sie sich wie unterschiedliche Bauteile. Wenn Sie ‘hochfest’ angeben, ohne zu definieren, welche Norm, welche Güteklasse und welche Anwendung Ihr Projekt benötigt, führt dies höchstwahrscheinlich zu Unklarheiten, die zu Verbindungsfehlern führen.
Wie werden hochfeste Verbindungselemente eingestuft?
Drei Klassifizierungssysteme decken die große Mehrheit der hochfesten Schrauben und Bolzen ab, die heute in der Technik verwendet werden: SAE J429 für zöllige Verbindungselemente, ISO 898-1 für metrische Eigenschaftsklassen, und ASTM F3125 für Stahlbauschrauben. Jedes System verwendet unterschiedliche Kennzeichnungskonventionen und Zugfestigkeitsanforderungen. In der nachstehenden Tabelle sind sie einander gegenübergestellt.
| Einstufungssystem | Klasse | Min. Zugfestigkeit | Typische Anwendung | Anmerkungen |
|---|---|---|---|---|
| SAE J429 | Klasse 8 | 150.000 psi / 1.034 MPa | Automobilindustrie, Schwermaschinen | Sechs radiale Striche auf dem Schraubenkopf |
| ISO 898-1 | Klasse 10.9 | 1.040 MPa | Industrielle Ausrüstung, Automobilindustrie | 10.9 auf den Kopf gestempelt |
| ISO 898-1 | Klasse 12.9 | 1.220 MPa | Hochbelastete Präzisionsbaugruppen | 12.9 auf den Kopf gestempelt |
| ASTM F3125 | A325 | 827 MPa / 120 ksi | Strukturierte Stahlkonstruktion | Ersetzt den alten A325-Standard |
| ASTM F3125 | A490 | 1.034 MPa / 150 ksi | Schwere strukturelle Verbindungen | Nicht feuerverzinkt - Versprödungsgefahr |
Was bedeutet eigentlich ‘Klasse 12.9’?
Das ISO-Zweiziffernsystem kodiert sowohl die Festigkeit als auch die Duktilität in der Bezeichnung.
Die erste Zahl multipliziert mit 100 ergibt die Nennzugfestigkeit in MPa. Die zweite Zahl gibt das Verhältnis von Streckgrenze zu Zugfestigkeit in Prozent an, multipliziert mit zehn. Klasse 12.9 bedeutet 1.200 MPa Nennzugfestigkeit und ein Streckgrenzenverhältnis von 90%.
Daraus geht hervor, dass die Schraube bei etwa 1.080 MPa beginnt, sich dauerhaft zu verformen. Aufgrund des hohen Streckgrenzenverhältnisses eignen sich Schrauben der Klasse 12.9 für Präzisionsbauteile, bei denen eine ganz bestimmte Vorspannung ohne nennenswerte plastische Dehnung eingehalten werden muss.
Welche Materialien werden in hochfesten Verbindungselementen verwendet?
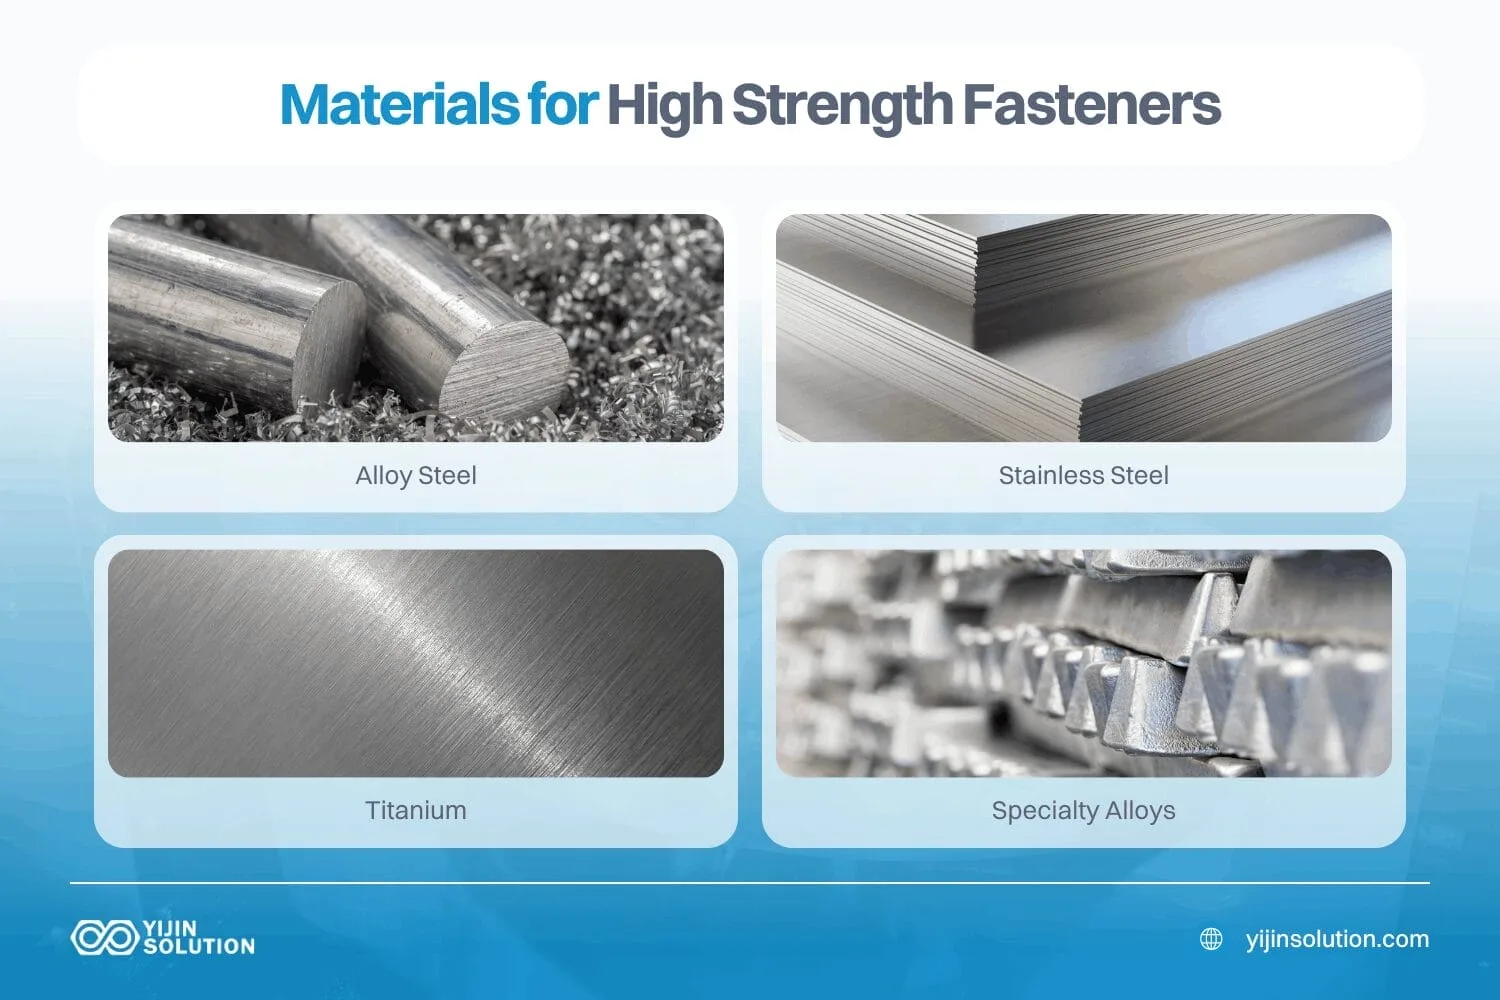
Die Wahl des Werkstoffs bestimmt mehr als nur die Rohfestigkeit. Sie bestimmt die Korrosionsbeständigkeit, den Gewichtsnachteil, die Bearbeitbarkeit und die kompatible Oberflächenbeschichtung. Die Wahl einer hochfesten Sorte, die der Betriebsumgebung nicht standhält, erzwingt eine kostspielige Neukonstruktion nach der Werkzeugherstellung.
Legierter Stahl
Legierter Stahl ist das Standard-Grundmaterial für hochfeste Schrauben und Bolzen. Das Vergüten von legierten Stahlsorten, die Chrom, Mangan und Molybdän enthalten, ergibt zuverlässig und zu wettbewerbsfähigen Kosten die Festigkeitsklassen 10.9 und 12.9.
Der Nachteil liegt in der Galvanisierung: Bei verzinkten Schrauben der Klasse 12.9 besteht die Gefahr der Wasserstoffversprödung, wenn das Ausheizen nach der Beschichtung nicht richtig kontrolliert wird. Ein Bolzen, der die Maßprüfung besteht, kann im Betrieb trotzdem versagen, wenn die Einbrennzeit oder -temperatur nicht ausreichend war. Mechanische Zink- oder Geomet-Beschichtungen eliminieren dieses Risiko vollständig.
Rostfreier Stahl
A2-70 und A4-80 sind die Standard-Edelstahlsorten für die meisten korrosionsbeständigen Anwendungen von Befestigungselementen. A2-70 verwendet Edelstahl 304 und ist für allgemeine Innenräume und leicht korrosive Umgebungen geeignet. A4-80 enthält zusätzlich Molybdän, das die Chloridbeständigkeit erheblich verbessert. Es ist die richtige Wahl für Schiffsteile, chemische Verarbeitungsanlagen und medizinische Geräte.
Die praktische Grenze ist die Zugfestigkeit: A4-80 erreicht einen Höchstwert von etwa 800 MPa. Wenn eine Anwendung sowohl eine hohe Korrosionsbeständigkeit als auch eine Zugfestigkeit oberhalb dieser Grenze erfordert, sind kaltverformte A4-100 oder ausscheidungsgehärtete Sorten wie 17-4 PH die richtige Wahl.
Titan
Titan Grad 5 bietet eine Zugfestigkeit von etwa 950 MPa bei etwa 60% des Gewichts von Stahl. Dieses Verhältnis von Festigkeit zu Gewicht macht es zum bevorzugten Material für strukturelle Verbindungen in der Luft- und Raumfahrt, Befestigungselemente für medizinische Implantate und Komponenten im Motorsport, bei denen es auf jedes Gramm ankommt.
Die Bearbeitung ist jedoch mit Kosten verbunden: Feingewinde in Titan erfordern spezielle Werkzeuge, kontrollierte Schnittgeschwindigkeiten und Flutkühlmittel, um ein Aushärten zu verhindern. Die Vorlaufzeiten für Prototypen sind länger als bei legiertem Standardstahl, und die Kosten pro Teil spiegeln den Aufpreis für Material und Verfahren wider.
Speziallegierungen
Inconel 718-Schrauben behalten ihre ausreichende Festigkeit über 1200°F, was sie zur ersten Wahl für Turbinengehäuse, Abgaskrümmer und alle Schraubverbindungen macht, die über längere Zeit hohen Temperaturen ausgesetzt sind.
MP35N ist eine Kobalt-Nickel-Chrom-Molybdän-Legierung, die eine Zugfestigkeit von über 2.000 MPa erreicht und gleichzeitig gegen Schwefelwasserstoff und Chlorid-Spannungsrisskorrosion beständig ist. Dies ist die Kombination, die für den Einsatz in Tiefsee-Ölfeldern erforderlich ist, wo Standardgüten schnell versagen.
Keine der beiden Legierungen ist als Standardmaterial für nicht standardisierte Geometrien erhältlich. Beide erfordern eine kundenspezifische Fertigung nach Zeichnung, und beide erfordern einen Hersteller mit der Ausrüstung und dem Prozesswissen, um sie zuverlässig zu bearbeiten.
Arten von hochfesten Verbindungselementen und ihre Anwendungen
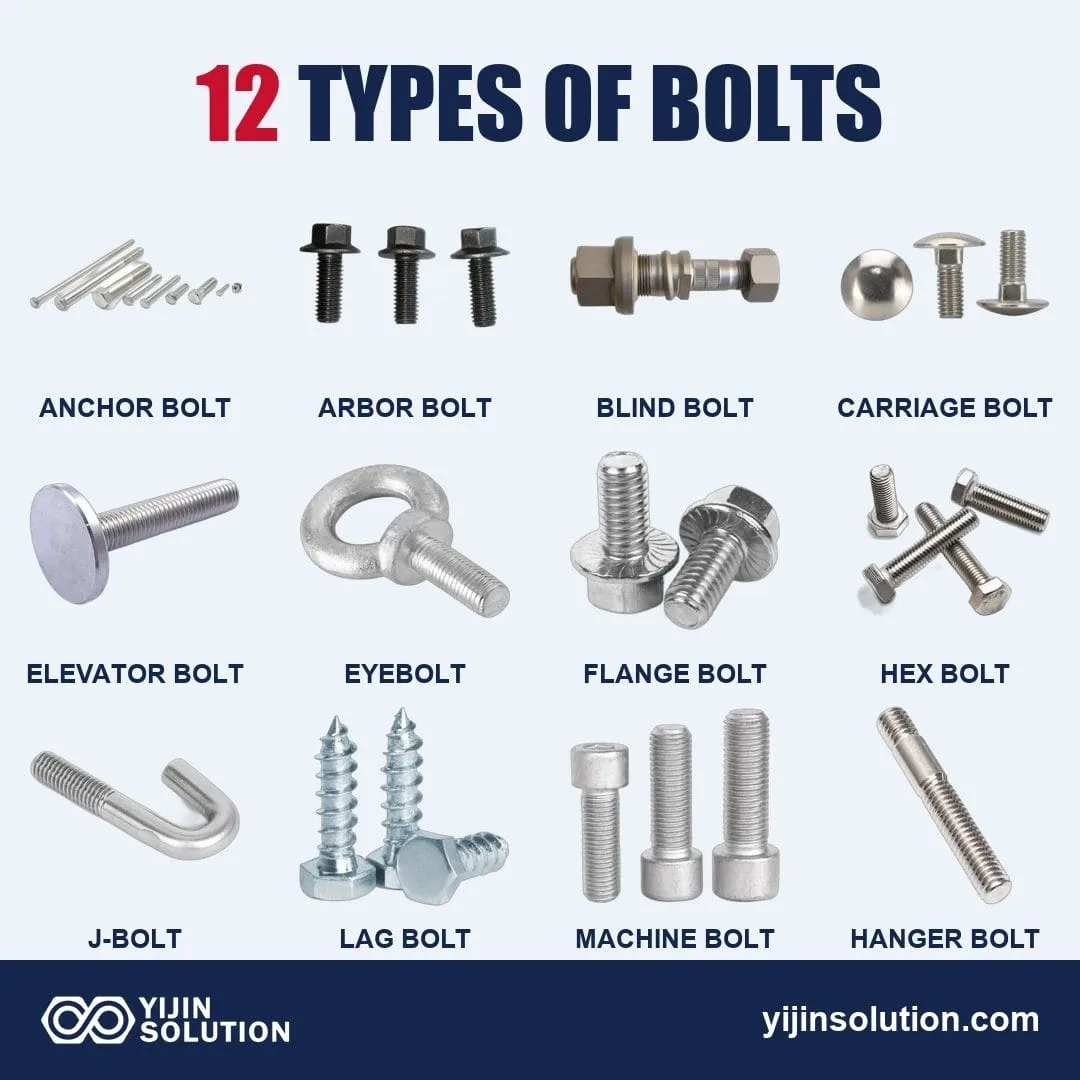
Der Begriff ‘hochfeste Verbindungselemente’ umfasst mehrere unterschiedliche Produktformen. Jede ist für eine andere Verbindungsgeometrie, Montagemethode und Belastungsrichtung geeignet. Die Festlegung des richtigen Typs ist ebenso wichtig wie die Festlegung der richtigen Güteklasse.
Hochfeste Bolzen
Sechskantschrauben in SAE-Klasse 8 und ASTM F3125 Die Stahlsorten A325 und A490 werden überwiegend im Stahlbau und im Schwermaschinenbau eingesetzt. Sie werden verwendet, wenn Schraube und Mutter zusammen eine Klemmkraft über einen Flansch oder eine Verbindungsfläche erzeugen, anstatt die Schraube in ein Gewindeloch zu schrauben.
ASTM F3125 fasst sechs ältere Normen für Konstruktionsschrauben in einer einzigen Spezifikation zusammen. Die Sorte A490 hat eine Mindestzugfestigkeit von 150 ksi. Die Feuerverzinkung von A490-Schrauben ist wegen der Gefahr der Wasserstoffversprödung verboten; dies ist direkt in der Norm festgelegt. RCSC-Spezifikation für tragende Verbindungen mit hochfesten Schrauben.
Hochfeste Schrauben
Zylinderschrauben mit Innensechskant der Klasse 12.9 sind die Standardbefestigungselemente für Präzisionsmaschinen. Der kompakte zylindrische Kopf passt in Senkbohrungen, wodurch der Kopf der Schraube unterhalb der Gegenfläche bleibt. Dies ist besonders wichtig bei Baugruppen mit geringem Spielraum, bei denen ein Sechskantkopf die angrenzenden Komponenten beschädigen würde.
Varianten mit Flachkopf und Flachkopf tauschen einen Teil der axialen Belastbarkeit gegen ein noch niedrigeres Profil. Hochleistungsschrauben aus Titan oder Inconel werden fast immer nach Zeichnung angefertigt. Das Standardlager in diesen Werkstoffen ist auf gängige Größen und Längenbereiche beschränkt.
Bolzen und Gewindestangen
Bolzen werden verwendet, wenn beide Enden des Befestigungselements mit einem Gewinde versehen werden müssen. Dies ist typisch für Motorzylinderköpfe, Druckbehälterflansche und Rohrleitungsanschlüsse.
ASTM A193 Güteklasse B7 Bolzen aus legiertem Chrom-Molybdän-Stahl mit einer Mindestzugfestigkeit von 125 ksi sind der Industriestandard für petrochemische Rohrleitungen und Hochtemperatur-Druckbehälter. Sie werden mit schweren Sechskantmuttern nach ASTM A194 Grade 2H gepaart.
Bei der Spezifizierung von Bolzen an einen Hersteller sind die wichtigsten Angaben die Gewindeform und -steigung an beiden Enden, die Eingriffslänge, die Konfiguration mit doppeltem oder vollem Gewinde und die erforderliche Materialzertifizierung.
Strukturelle Verschraubungen
Eine strukturelle Verschraubung besteht aus einer Schraube, einer schweren Sechskantmutter und einer gehärteten Unterlegscheibe, die zusammen geliefert und montiert werden. Die RCSC-Spezifikation regelt, wie diese Baugruppen in Stahlbauverbindungen konstruiert, installiert und geprüft werden. Schrauben mit Zugkraftregelung vereinfachen die Installation vor Ort und machen die Überprüfung der Vorspannung mit Drehmomentschlüsseln überflüssig.
Stimmen Sie die Qualität von Mutter und Unterlegscheibe immer auf die Qualität der Schraube ab. Das Mischen von Sorten führt zu unvorhersehbarem Klemmverhalten und kann die geplante Rutschfestigkeit der Verbindung untergraben.
Standard- vs. kundenspezifische hochfeste Verbindungselemente - Wann sollte man sie wählen?
Standardverbindungselemente von der Stange decken die meisten industriellen Anwendungen ab. Wenn dies nicht der Fall ist, ist eine kundenspezifische Fertigung der richtige Weg. Die folgende Tabelle zeigt die Entscheidung anhand von sechs praktischen Faktoren.
| Faktor | Standard von der Stange | Sonderanfertigungen | Am besten für |
|---|---|---|---|
| Grad der Verfügbarkeit | SAE Güteklasse 8, Klasse 10.9/12.9, ASTM A325/A490 | Jede Sorte, Legierung und Geometrie nach Zeichnung | Bekannte Belastungsbedingungen mit Standardgeometrie |
| Toleranzen | Handelsüblicher Standard - ±0,10-±0,20 mm typisch | Bis zu ±0,02 mm bei Gewinde- und Schaftmerkmalen | Dicht schließende Präzisionsbaugruppen |
| Flexibilität des Materials | Begrenzt auf vorrätige Legierungen | Titan, Inconel, Duplex-Edelstahl, MP35N | Spezielle Temperatur- oder Korrosionsumgebungen |
| Vorlaufzeit | Sofort ab Lager des Händlers | 7-15 Tage für Muster; 10-20 Tage für die Massenproduktion | Zeitplangesteuerte Projekte |
| MOQ | Einzelstück | Flexibel - realisierbar ab Prototypmengen | Prototyping bis zur Massenproduktion |
| Kostenmodell | Geringere Stückkosten bei Rohstoffsorten | Wettbewerbsfähig bei großen Stückzahlen; höhere Vorleistungen für Werkzeuge | Kompromiss zwischen Budget und Leistung |
In der Luft- und Raumfahrt, der Medizintechnik und bei Unterwasseranwendungen schließt die Kombination aus Festigkeit, Korrosionsbeständigkeit, nicht standardisierter Geometrie und Anforderungen an die Rückverfolgbarkeit Standardprodukte regelmäßig aus. Die Sonderanfertigung ist in diesen Fällen kein Kostenaufschlag, sondern eine Risikominderung. Ein versagendes Verbindungselement in einer flugkritischen Verbindung oder einem Druckbehälter kostet um Größenordnungen mehr als der Unterschied zwischen einer Standardschraube und einer Sonderanfertigung.
Wichtige Konstruktionsüberlegungen für hochfeste Verschraubungen
Die Auswahl der richtigen Sorte ist eine Entscheidung. Danach folgen wichtige Konstruktionsentscheidungen. Die Form des Gewindes, die Länge des Eingriffs, die Vorspannung und die Kompatibilität der Beschichtung beeinflussen die Leistung des Verbindungselements in der Praxis. Dies sind die wichtigsten Konstruktionsvariablen.
Gewindeform und Eingriffslänge
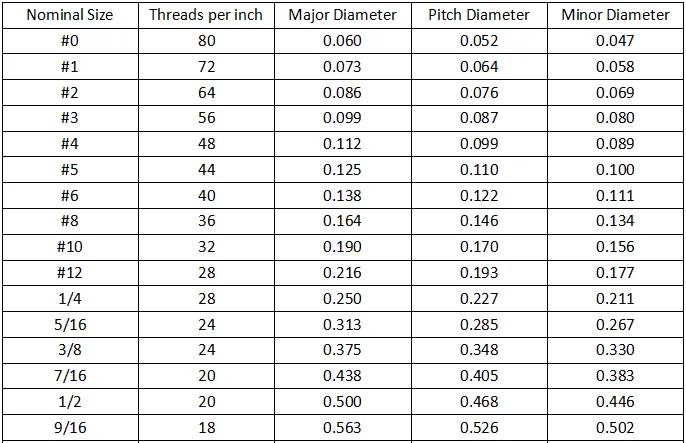
Grobgewinde sind widerstandsfähiger gegen Überschneidungen bei der Montage und lassen sich schneller ablaufen. Feingewinde bieten eine höhere Zugbelastbarkeit pro Gewindeeingriffseinheit und eine bessere Vibrationsbeständigkeit aufgrund eines geringeren Schrägungswinkels. Bei Befestigungselementen aus Stahl, die in Gewindebohrungen aus Stahl eingeschraubt werden, reicht eine Eingriffslänge vom 1-1,5-fachen des Nenndurchmessers der Schraube aus, um die volle Zuglast der Schraube zu entwickeln, bevor das Gewinde ausreißt.
Erhöhen Sie bei Aluminium oder weicheren Werkstoffen den Eingriff auf mindestens den 2-fachen Durchmesser oder installieren Sie einen Gewindeeinsatz. Bei einer Einschraublänge, die kürzer ist als in den Richtlinien angegeben, verschiebt sich der Versagensmodus von Schraubenbruch zu Gewindeablösung.
Vorspannung und Drehmoment
Etwa 45% des aufgebrachten Einbaudrehmoments überwinden die Gewindereibung, und etwa 40% überwinden die Reibung an der Auflagefläche der Mutter. Nur 10-15% des Gesamtdrehmoments dehnen die Schraube tatsächlich aus und erzeugen die Vorspannung, von der die Verbindung abhängt. Dies bedeutet, dass Oberflächenbeschichtung und Schmierung bereits in der Konstruktionsphase festgelegt werden müssen und nicht dem Montageteam überlassen werden dürfen.
Die Angabe einer trockenen, unbeschichteten Schraube, wenn die Konstruktion von einem geschmierten Zustand ausgeht, kann die Vorspannung bei gleichem Drehmoment um die Hälfte reduzieren. Bei sicherheitskritischen Verbindungen bieten Drehmoment-Winkel-Methoden oder Unterlegscheiben mit direkter Spannungsanzeige eine zuverlässigere Überprüfung der Vorspannung als die Ablesung mit dem Drehmomentschlüssel allein.
Beschichtung und Risiko der Wasserstoffversprödung
Galvanisch abgeschiedenes Zink auf Befestigungselementen aus legiertem Stahl mit einer Zugfestigkeit von über 1.000 MPa birgt das Risiko der Wasserstoffversprödung. Der Stahl absorbiert atomaren Wasserstoff während des Säurebeizens vor der Beschichtung. Wenn das Ausheizen nach der Beschichtung nicht korrekt durchgeführt wird, bleibt der Wasserstoff eingeschlossen und kann unter Belastung einen verzögerten Sprödbruch verursachen.
Die RCSC-Spezifikation verbietet die Feuerverzinkung von A490-Schrauben aus demselben Grund. Bei Anwendungen aus hochfestem legiertem Stahl, die einen Schutzüberzug auf Zinkbasis erfordern, kann durch mechanische Verzinkung oder Geomet-Beschichtungen der Schritt des Beizens vollständig vermieden werden, und es besteht kein Versprödungsrisiko.
Verbindungselemente aus rostfreiem Stahl sind in den meisten Umgebungen von Natur aus passiv, aber rostfreier Stahl der Güteklasse A2 kann unter chloridhaltigen Bedingungen Spaltkorrosion erleiden. Wählen Sie A4-80 oder A4-100, wenn Salzwasser, Bleichmittel oder chloridhaltige Prozessströme vorhanden sind.
Warum eine Partnerschaft mit Yijin Solution für kundenspezifische hochfeste Verbindungselemente?
Die Auswahl der richtigen Befestigungsmittel und des richtigen Materials ist nur ein Teil der technischen Arbeit bei der Weltmarkt für industrielle Verbindungselemente von heute. Die Umsetzung dieser Spezifikation in ein zuverlässiges, produktionsreifes Teil erfordert einen Hersteller mit dem richtigen Prozesswissen.
Jedes Projekt für kundenspezifische Verbindungselemente beginnt bei Yijin Solution mit einem Design for Manufacturability. Bevor eine Produktionsentscheidung getroffen wird, prüfen unsere Ingenieure die Kompatibilität der Gewindeform, die Auswahl der Materialqualität, die Reihenfolge der Beschichtung und Wärmebehandlung sowie die Toleranzanforderungen anhand der von Ihnen bereitgestellten Anwendungsdaten.
Unser Herstellung kundenspezifischer Verbindungselemente Die Fähigkeit, Toleranzen bis zu ±0,02 mm bei Gewinde und Schaftmerkmalen abzudecken. Maximale Spezifikationen reichen bis zu einem Durchmesser von M24 oder einer Länge von 1.000 mm, die auf unseren CNC-Drehmaschinen und Schweizer Drehzentren hergestellt werden. Laden Sie Ihre Zeichnung hoch oder senden Sie uns noch heute Ihre Spezifikationen. Unsere Ingenieure werden sie prüfen und Ihnen innerhalb von 24 Stunden antworten. Erhalten Sie eine kostenlose DFM-Prüfung und ein Angebot.
Hochfeste Verbindungselemente FAQs
Welches ist die stärkste standardmäßig erhältliche Schraubenqualität?
Die Klasse 12.9 nach ISO 898-1 und SAE Grade 8 sind die höchsten handelsüblichen Qualitäten. Die Klasse 12.9 hat eine Nennzugfestigkeit von 1.220 MPa. Speziallegierungen wie MP35N erreichen darüber hinaus mehr als 2.000 MPa. Sie sind jedoch nicht als Standardkatalogartikel erhältlich. Teile aus diesen Werkstoffen erfordern eine kundenspezifische Fertigung nach einer bestimmten Zeichnung und Geometrie.
Was ist der Unterschied zwischen hochfesten Bolzen und hochfesten Schrauben?
Der Unterschied liegt in der Verbindungsmethode, nicht in der Festigkeit. Ein Bolzen wird zusammen mit einer Mutter verwendet, um zwei oder mehr Teile zusammenzuklemmen; eine Schraube wird direkt in ein Gewindeloch in einem der zu verbindenden Teile eingeschraubt.
Beide können in der gleichen Festigkeitsklasse hergestellt werden, da die Klasse 12.9 sowohl für Sechskantschrauben als auch für Zylinderschrauben mit Innensechskant gilt. Die Wahl hängt von der Kopfgeometrie und der Verbindungskonfiguration ab. Zylinderschrauben mit Innensechskant der Klasse 12.9 sind das Standardformat für Präzisionsmaschinen, bei denen das Kopfspiel eingeschränkt ist.
Gelten Schrauben aus rostfreiem Stahl als hochfest?
Die Standardgüten A2-70 und A4-80 gelten nach bautechnischen Standards nicht als hochfest. A4-80 hat eine Mindestzugfestigkeit von 800 MPa und liegt damit unter dem Grenzwert der Klasse 10.9 von 1.040 MPa. Das kaltverformte A4-100 erreicht fast 1.000 MPa und eignet sich für mittel- bis hochfeste rostfreie Anwendungen.
Für Anwendungen, die sowohl eine hohe Zugfestigkeit als auch eine hohe Korrosionsbeständigkeit erfordern, bieten ausscheidungsgehärteter 17-4 PH Edelstahl oder nichtrostende Duplexsorten die richtige Kombination. In der Regel handelt es sich dabei um kundenspezifisch gefertigte Teile, nicht um Lagerware von der Stange.
Welche Toleranzen kann ich bei kundenspezifischen hochfesten Verbindungselementen erwarten?
Unsere Präzisionstoleranzen für kundenspezifische Verbindungselemente liegen bei ±0,02-±0,05 mm für Gewinde- und Schaftmerkmale, wobei die Standardtoleranz bei ±0,05-±0,10 mm liegt. Die erreichbare Toleranz hängt von der Gewindeform, dem Nenndurchmesser, dem Material und der Geometrie der Merkmale ab. Unsere maximale Spezifikation deckt Verbindungselemente mit einem Durchmesser von bis zu M24 oder einer Länge von 1.000 mm ab.
Wie spezifiziere ich ein kundenspezifisches hochfestes Verbindungselement bei einem Hersteller?
Eine vollständige Spezifikation umfasst sechs Angaben: Gewindeform und -steigung, Nenndurchmesser und -länge, Werkstoffgüte und Wärmebehandlungszustand, Maßtoleranzen bei kritischen Merkmalen, erforderliche Oberflächenbeschichtung oder -bearbeitung und Zertifizierungsanforderungen.
Die Zertifizierungsanforderungen umfassen in der Regel die Rückverfolgbarkeit nach ISO 9001, die Dokumentation der Erstmusterprüfung und die Analyse der Materialzusammensetzung. Durch den Abschluss einer DFM-Prüfung vor dem Sperren der Zeichnung werden Unstimmigkeiten beim Gewindeeingriff, Beschichtungskonflikte und Toleranzüberschreitungen erkannt, bevor sie die Produktion erreichen.
Zurück zum Anfang: Was sind hochfeste Verbindungselemente? Typen, Qualitäten und die Auswahl des richtigen Produkts